




Các khiếm khuyết trong đúc injection hầu như luôn có thể truy ngược về ba biến số: sự co ngót của vật liệu, cài đặt quy trình, hoặc hình học của khuôn. Người thợ đúc tại sàn sản học cách đọc từng triệu chứng, cô lập biến số gây ra vấn đề và áp dụng biện pháp khắc phục phù hợp trước khi sự sai lệch trở thành một lô hàng bị từ chối. Hướng dẫn này bao gồm sáu loại khiếm khuyết phổ biến nhất, nguyên nhân gốc rễ, các biện pháp chỉnh sửa thực sự hiệu quả trong sản xuất và cách xây dựng quy trình để ngăn chúng tái diễn.
Nguyên nhân sâu xa của mọi khiếm khuyết bên dưới đều giống nhau: nhựa co ngót khi nguội, và bất kỳ yếu tố nào khiến sự co ngót đó không đều — một phần dày, vùng khuôn lạnh, khí bị kẹt hoặc vị trí cổng cách xa — sẽ xuất hiện như một lỗi có thể nhìn thấy được. Do đó, việc đọc hiểu khiếm khuyết là việc đặt câu hỏi xem sự co ngót hoặc dòng chảy đã bị sai ở đâu.
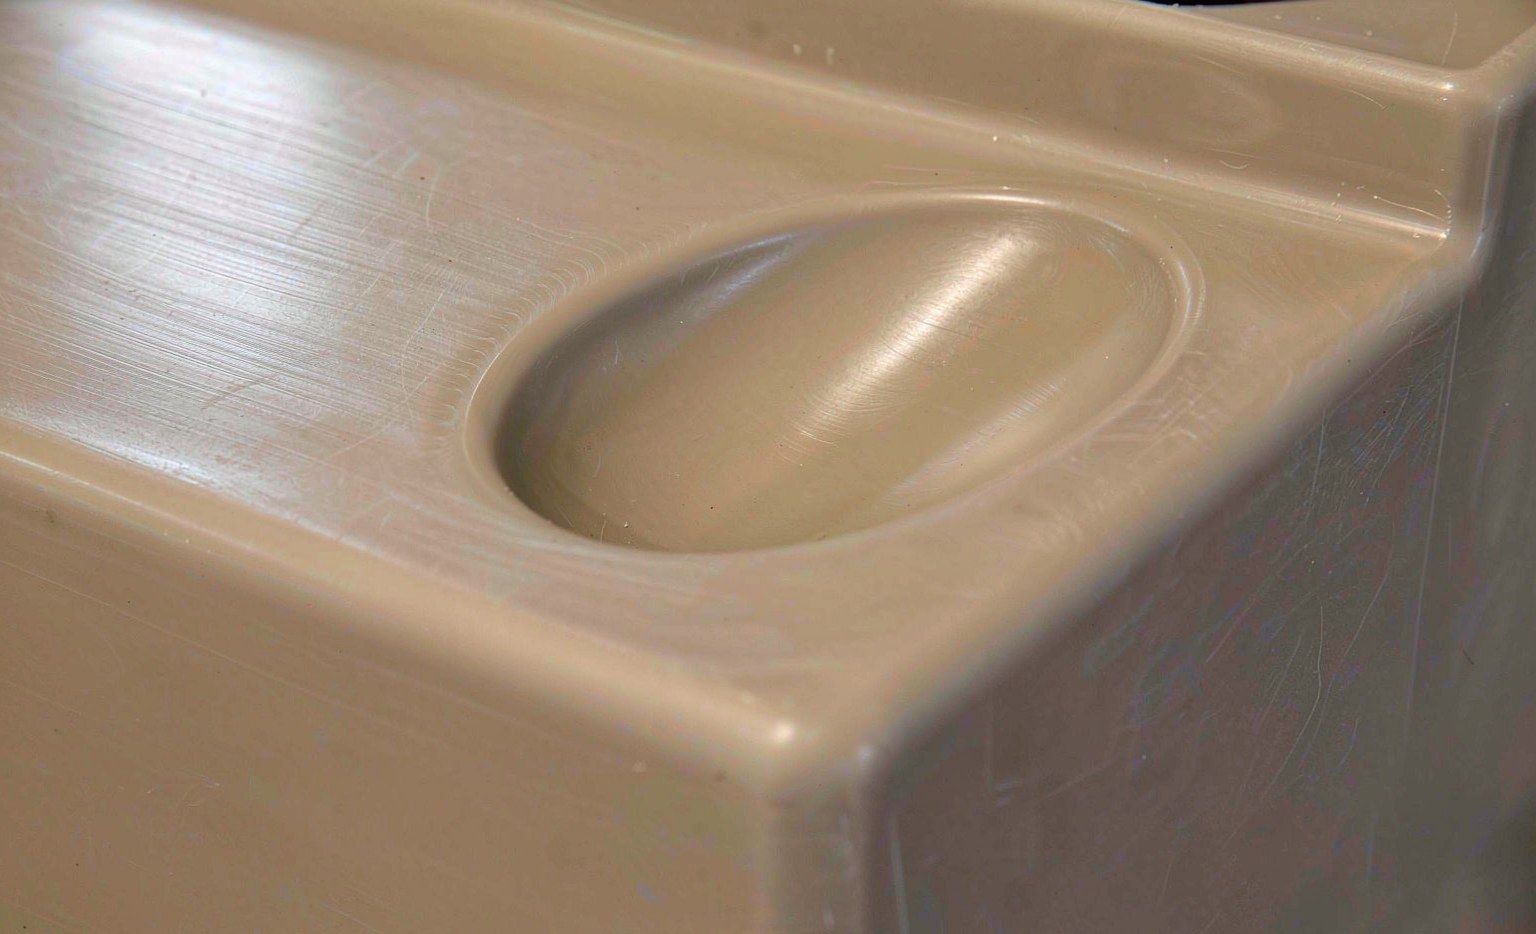
Vết lõm cục bộ
Những vùng lõm cục bộ, thường nằm đối diện với các gờ dày hoặc cổ trụ, được gây ra bởi sự co ngót cục bộ quá mức khi lõi của chi tiết nguội và kéo lớp vỏ đã đông lại vào trong. Chúng xuất hiện nhiều nhất ở các phần dày, cổ trụ, trục bánh răng và khu vực đối diện với cổng.
Các biện pháp khắc phục tiêu chuẩn: tăng áp suất giữ và thời gian giữ để cavite (hố khuôn) được giữ đầy trong khi cổng đông cứng; thêm vòng lượn hoặc làm mỏng gờ gây vấn đề để phần đó co ngót ít hơn; giảm nhẹ nhiệt độ chảy; và cải thiện kích thước và vị trí cổng để áp suất đóng gói thực sự đạt đến vùng dày. Đẩy quá xa và bạn sẽ đổi vết lõm lấy mép tràn, vì vậy sự cân bằng giữa áp suất đóng gói và lực kẹp là kỹ năng thực sự.
Cong vênh
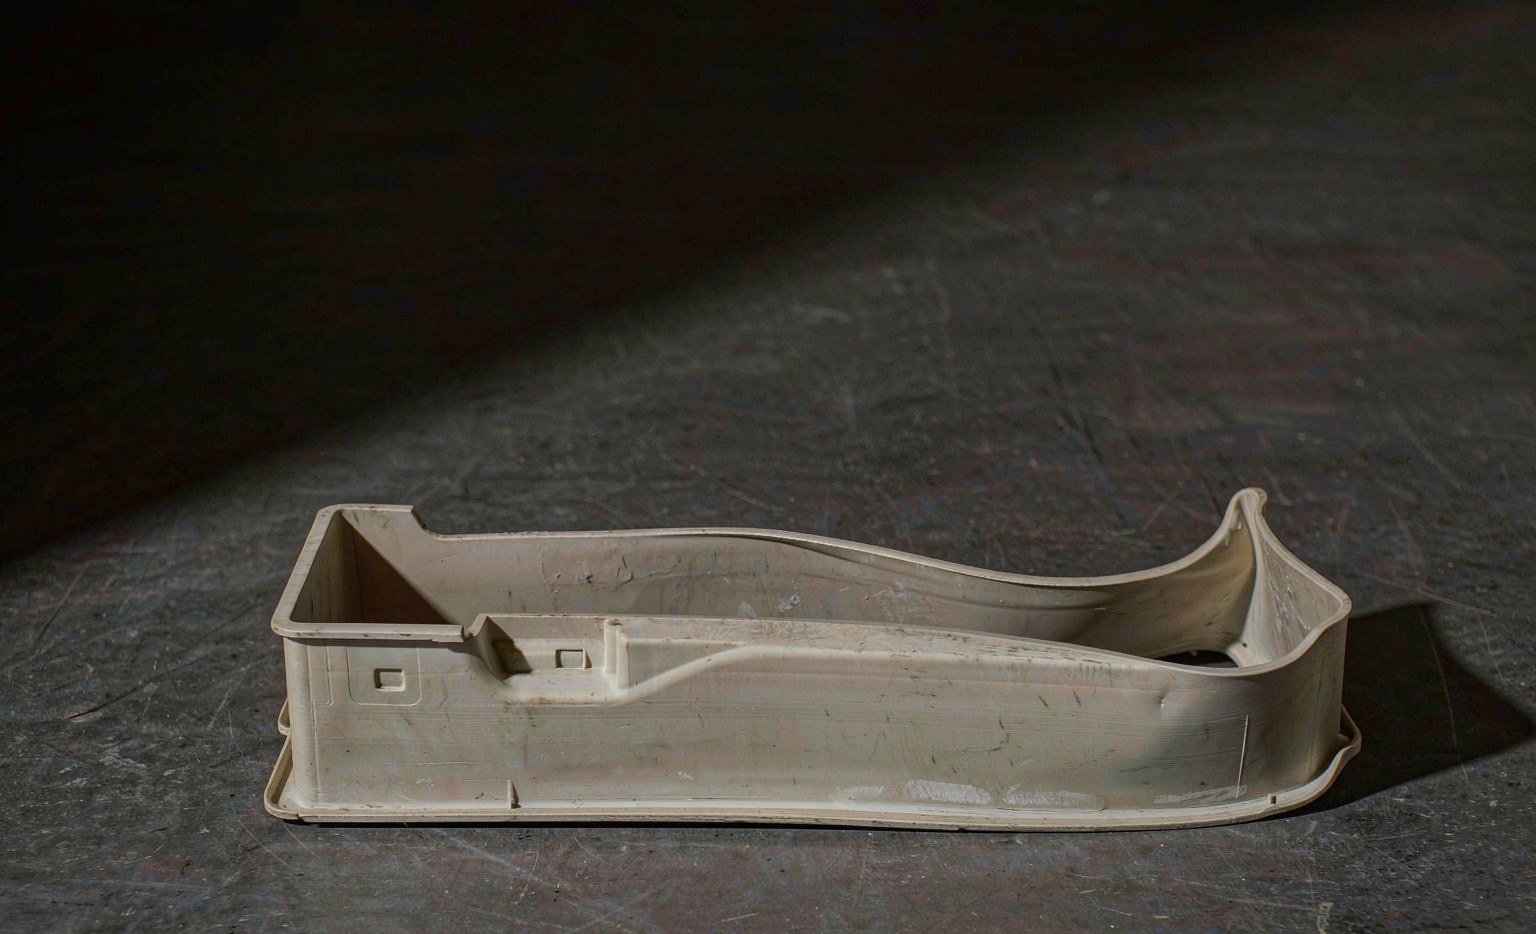
Biến dạng đến từ sự co ngót không đồng nhất — sự khác biệt về định hướng và làm lạnh trên khắp chi tiết. Một tấm phẳng bị cong vì một mặt nguội nhanh hơn mặt kia và đông cứng với mức độ ứng suất bên trong khác nhau; chi tiết sau đó sẽ trở về hình dạng ban đầu khi lão hóa.
Khắc phục: giữ độ dày thành đồng nhất (đòn bẩy lớn nhất), cân bằng các vùng nhiệt độ khuôn để cả hai mặt nguội tương tự nhau, kéo dài thời gian làm lạnh và thiết kế hình học đối xứng. Cong vênh phần lớn được loại bỏ ở khâu CAD; một khi khuôn đã tồn tại, bạn đang quản lý nó chứ không phải loại bỏ nó, và bố trí cổng đối xứng đáng giá hơn bất kỳ sự điều chỉnh quy trình nào.
Mép tràn
Vách mỏng của vật liệu tại đường phân khuôn đến từ lực kẹp không đủ hoặc đường phân khuôn bị mòn, bẩn hoặc móp khiến nhựa chảy thoát ra. Nó thường là dấu hiệu đầu tiên của sự mòn khuôn chứ không phải vấn đề quy trình.
Khắc phục: tăng lực kẹp, bảo dưỡng và làm sạch đường phân khuôn, giảm áp suất phun, và kiểm tra nhựa đã xuống cấp chảy quá dễ dàng. Mép tràn thường là tín hiệu bảo trì — một đường phân khuôn cần được chú ý — hơn là một cài đặt, vì vậy hãy kiểm tra khuôn trước khi truy tìm các con số quy trình.
Đổ thiếu
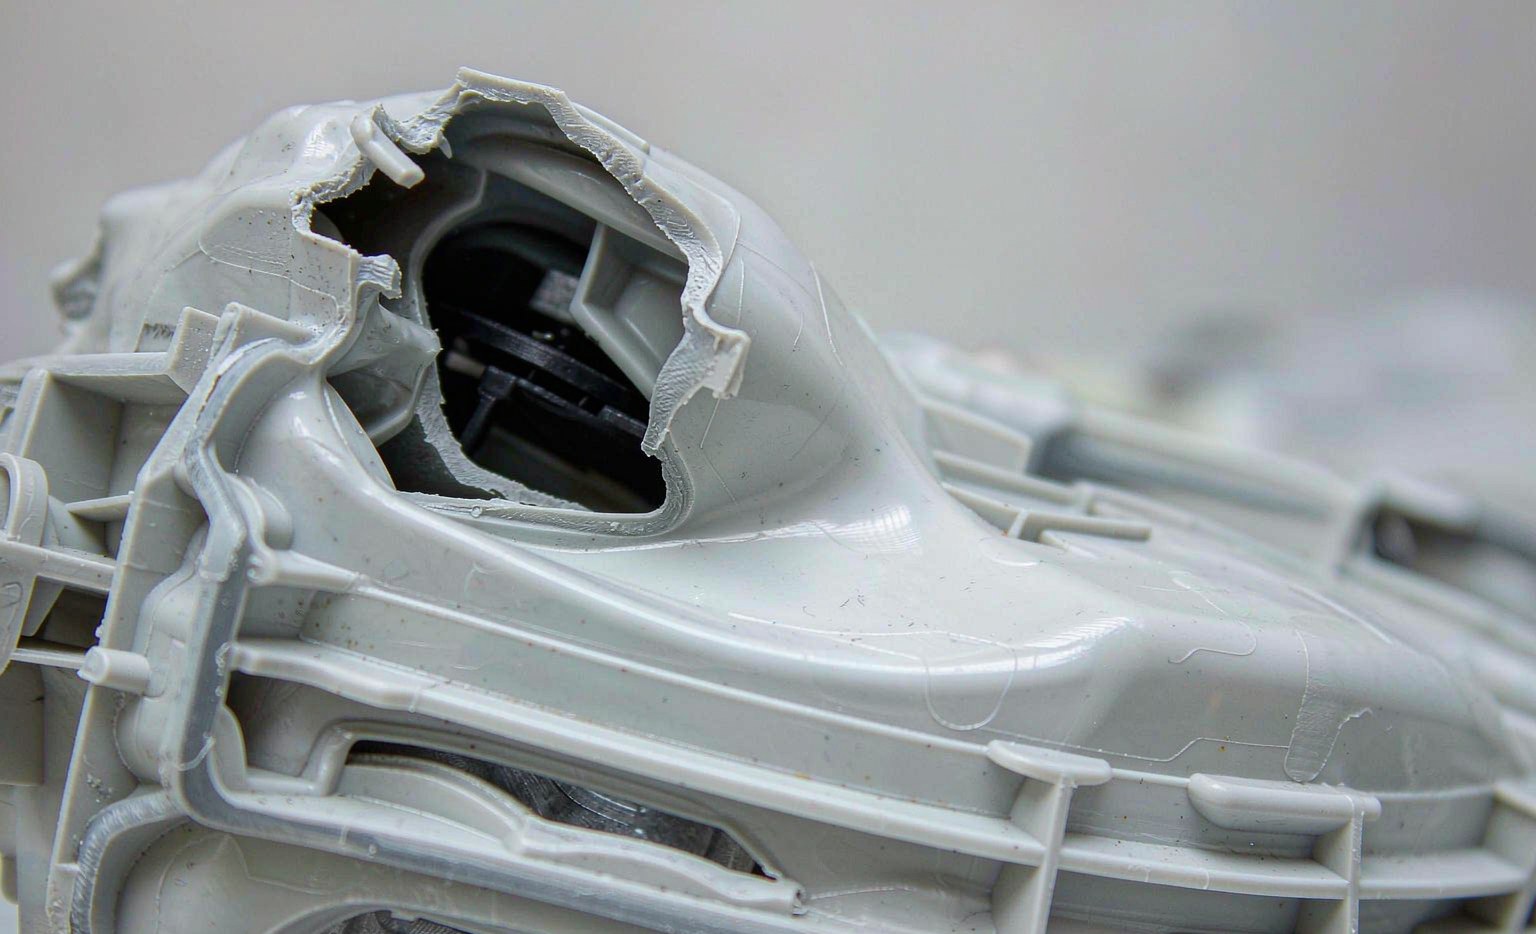
Việc đổ đầy không hoàn chỉnh có nghĩa là cavite chưa bao giờ được đóng đầy đủ. Khắc phục: tăng nhiệt độ nhựa và khuôn, tăng tốc độ và áp suất phun, mở rộng cổng hoặc rãnh dẫn, và thêm lỗ thoát khí — khí bị kẹt nén lại và chặn vật lý mặt trận nhựa đang tiến.
Một điểm thiếu nhựa ở đầu xa của một vách mỏng dài thường có nghĩa là vách đơn giản là quá mỏng so với chiều dài dòng chảy của nhựa; không áp lực nào khắc phục được tỷ lệ chiều dài dòng chảy/độ dày kém, và giải pháp thực sự là thay đổi thiết kế hoặc dùng cấp độ nóng chảy, điền đầy nhanh hơn.
Vết hàn (dây chỉ)
Một đường có thể nhìn thấy được khi hai mặt tiền tiến gặp nhau — quanh các lỗ, chi tiết ghép hoặc nhiều cổng điền đầy — là đường chỉ hàn, và cơ học là một mối nối yếu. Khắc phục: tăng nhiệt độ nóng chảy và tốc độ phun để các mặt tiền hợp nhất, đổi vị trí cổng để dòng chảy gặp nhau ở khu vực không quan trọng, thêm thoát khí tại điểm gặp nhau và sử dụng bộ chia đường hàn để mối nối hợp nhất thay vì tiếp tục yếu.
Với các chi tiết bề mặt, bộ runner nóng cộng với nhiệt độ nóng chảy cao hơn thường che giấu nó; với các chi tiết kết cấu, di chuyển đường hàn hoàn toàn khỏi đường tải trọng thay vì cố gắng tăng cường nó sau sự cố.
Vết cháy
Nứt hoặc sạm màu đen là khí bị nén, mắc kẹt bốc cháy khi khuôn điền đầy. Khắc phục: thêm hoặc làm sạch các lỗ thoát khí, giảm nhiệt độ nóng chảy, giảm tốc độ phun để khí thoát ra trước khi mặt tiền tiến, và giảm lực tãi để vít không hút khí. Vết cháy tập trung tại vị trí điền đầy cuối cùng — chính là nơi thiếu thoát khí.
Tóm tắt từ khuyết tật đến nguyên nhân gốc rễ
| Khuyết tật | Nguyên nhân chính | Giải pháp đầu tiên thử |
|---|---|---|
| Dá lún | co giãn quá mức cục bộ | Tăng áp lực giữ/thời gian |
| Biến dạng | Lạnh/lưu không đều | Vách đều, cân bằng nhiệt khuôn |
| Vá | Áp lực kẹp thấp hoặc đường phân tách mòn | Tăng kẹp, bảo trì công cụ |
| Thiếu nhựa | Khí mắc kẹt hoặc áp lực điền đầy thấp | Thoát khí, tăng tốc độ/áp lực |
| Đường hàn | Các mặt tiền lạnh gặp nhau | Tăng nhiệt độ nóng chảy, di chuyển cổng |
| Vết cháy | Khí nén bốc cháy | Thoát khí, giảm tốc độ phun |
Chẩn đoán có hệ thống, sau đó phòng ngừa
Truy tìm lỗi từng biến số một: xác nhận khuôn sạch và nhựa khô, kiểm tra kích thước bắn và khoảng đệm, sau đó thay đổi một cài đặt và kiểm tra lại. Thay đổi ba thứ cùng lúc sẽ không cho bạn biết điều nào quan trọng.
Các đơn hiện đại ghi log áp suất lòng khuôn và tự động loại bỏ các chi tiết nằm ngoài phạm vi, nên sự lệch hướng về vết lún hay ba bị phát hiện ngay từ chi tiết đầu tiên chứ không phải tại kiểm tra cuối cùng. Lỗi rẻ nhất là lỗi không bao giờ được xuất xưởng, và quy trình được giám sát, ghi nhận chính là thứ giữ toàn bộ sáu vấn đề này khỏi nhà xưởng.
Câu hỏi thường gặp
Liệu một sự sửa chữa có thể gây ra một lỗi khác? Có — áp lực đóng thêm để khắc phục vết lún thường tạo ra ba. Luôn kiểm tra lại toàn bộ chi tiết sau bất kỳ thay đổi nào.
Tại sao lỗi chỉ xuất hiện ở một số lòng khuôn? Làm lạnh không đồng đều hoặc cân bằng cổng nhựa giữa các lòng khuôn là nguyên nhân thường gặp; kiểm tra kiểm soát nhiệt độ khuôn theo từng khu vực.
Làm thế nào để ngăn lỗi tái diễn? Ghi lại cửa sổ quy trình đã được kiểm chứng tại kiểm tra sản phẩm đầu tiên và giám sát áp suất lòng khuôn so với nó trong mỗi lần chạy.
Có phải lỗi luôn do lỗi của nhựa? Đôi khi — nhựa chưa sấy khô hoặc bị phân hủy gây ra vết văng và cháy. Xác nhận quá trình sấy trước khi quy trách nhiệm cho quy trình.
Chẩn đoán nhanh nhất là gì? Giảm xuống quy trình, vật liệu hoặc khuôn, sau đó thử một thay đổi tại một thời điểm so với mức chuẩn được ghi nhận.
Lỗi có nghĩa là khuôn hỏng? Không nhất thiết — ba và mài mòn có thể vậy, nhưng vết lún, cong vênh và đường hàn thường là vấn đề về quy trình hoặc thiết kế.
Chỉ mục hướng dẫn: đọc liên quan
- Phân tích nguyên nhân khuyết tật nứt trong các chi tiết được ép nhựa — DAYIN Plast
- Làm thế nào để Cải thiện Bề mặt Khuyết tật trong Ép sản Phẩm
- Ba tình Huống Đó Phải Được lưu Ý trong quá Trình Ép
- Sáu yêu Cầu quan trọng cho Ép Xử lý Mẫu
- Máy phun thông Số cho nhà sản Xuất Trung quốc
- Một Duy nhất Ép kỹ Thuật ở Trung quốc
- Cân Nhắc quan trọng cho Ép nhà sản Xuất phát Triển sản Phẩm
- Ép Nhà Sản Xuất Giải Thích Gì Khuôn Sưng
- Thông Tin liên lạc, Bạn Nên Biết Ép nhà sản Xuất
- Xu hướng phát triển của Nhựa Bán nhà sản Xuất