

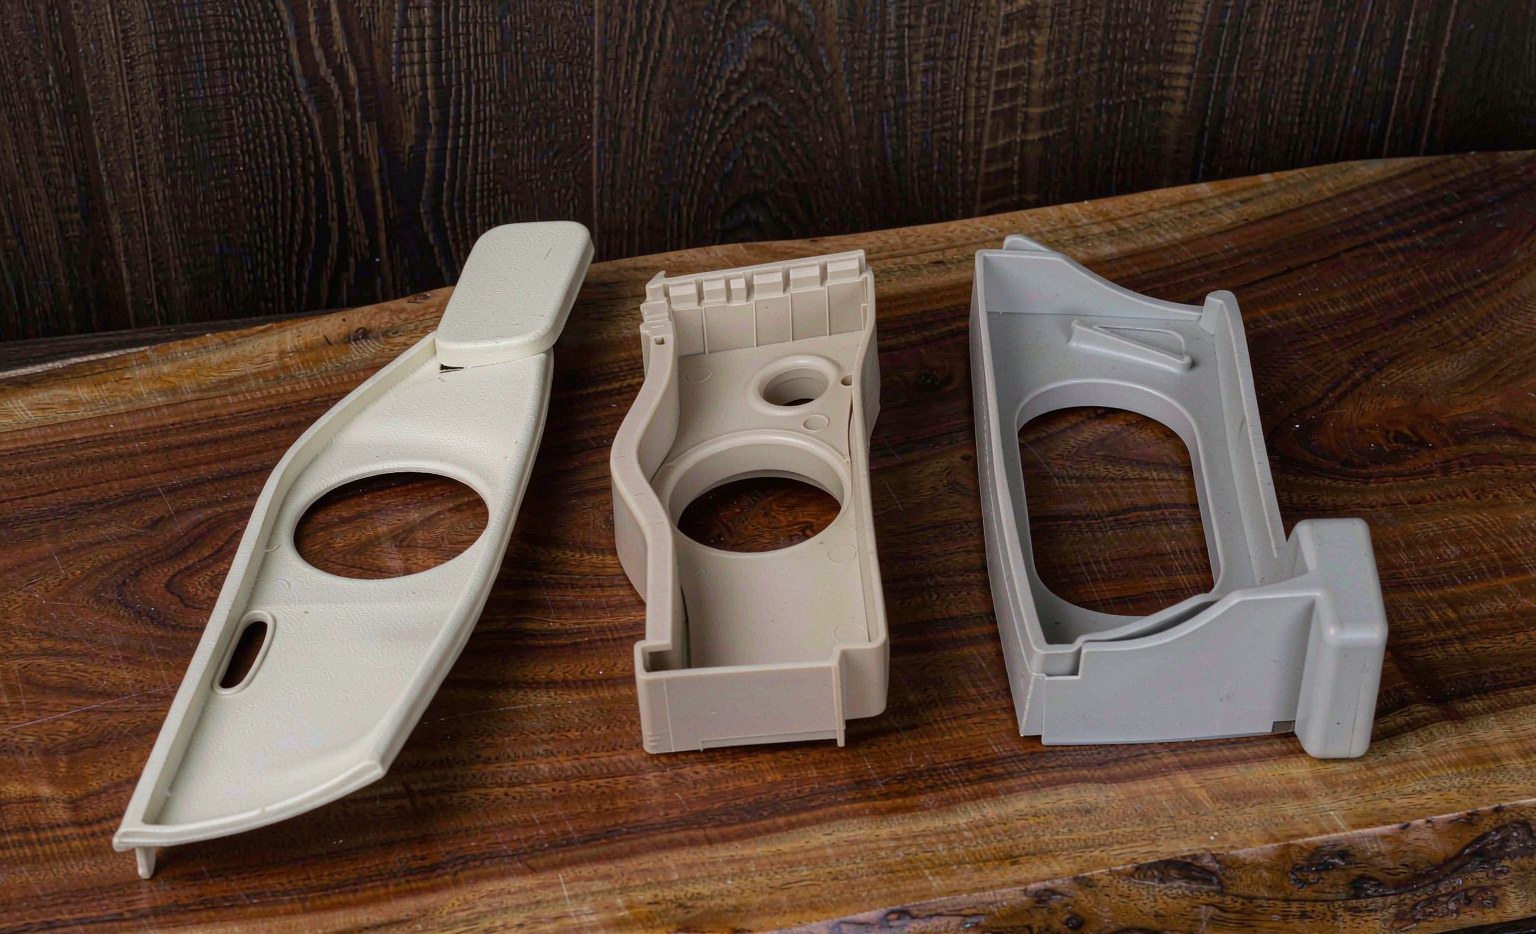
Việc lựa chọn nhựa là quyết định thiết kế đầu tiên trong bất kỳ bộ phận đúc nào, và nó ảnh hưởng đến chi phí, độ co rút và các thuộc tính cuối cùng. Ba loại nhiệt dẻo khối lượng cao — PP, ABS và PC — bao phủ hầu hết các vỏ bọc và linh kiện, nhưng chúng không thể thay thế được cho nhau. Đây là những con số thực tế mà người mua hoặc nhà thiết kế cần biết trước khi báo giá dụng cụ khuôn.
Lý do sự lựa chọn này quan trọng đến vậy là vì nhựa quyết định độ co rút, và độ co rút quyết định khuôn. Nếu chọn sai nhựa, khuôn phải được cắt lại, cửa sổ quy trình phải được tìm lại và dung sai phải được báo lại — một sai lầm lên đến năm chữ số có thể được ngăn chặn bằng cuộc trò chuyện 20 phút tại thời điểm báo giá.
| Thuộc tính | PP | ABS | PC |
|---|---|---|---|
| Mật độ (g/cm³) | 0.90 – 0.91 | 1.04 – 1.06 | 1.20 – 1.22 |
| Độ co rút khuôn (%) | 1.0 – 2.5 | 0.4 – 0.9 | 0.5 – 0.8 |
| Nhiệt độ vênh nhiệt @1,8 MPa (°C) | 50 – 60 | 90 – 105 | 125 – 145 |
| Va chạm Izod có rãnh (kJ/m²) | 2 – 7 | 15 – 25 | 50 – 70 |
| Chi phí tương đối | Thấp | Trung bình | Cao hơn |
Phạm vi đại diện từ bảng dữ liệu của nhà cung cấp nhựa; các cấp độ có chất độn và gia cường bằng sợi thủy tinh sẽ làm giảm độ co rút và tăng nhiệt độ vênh nhiệt, đôi khi rõ rệt.
Nhiệt độ xử lý
Một bộ khuôn và quy trình được hiệu chỉnh cho một loại nhựa sẽ không chạy tốt cho loại khác, vì các cửa sổ nhiệt chảy khác nhau đủ lớn để làm thay đổi chu kỳ và chất lượng sản phẩm:
| Nhựa | Nhiệt độ nóng chảy (°C) | Nhiệt độ khuôn (°C) | Sấy khô |
|---|---|---|---|
| PP | 200 – 260 | 20 – 60 | Thường không yêu cầu |
| ABS | 220 – 260 | 50 – 80 | 2 – 4 giờ @ 80 °C |
| PC | 280 – 320 | 80 – 120 | 3 – 4 giờ @ 120 °C |
Nơi từng loại phù hợp
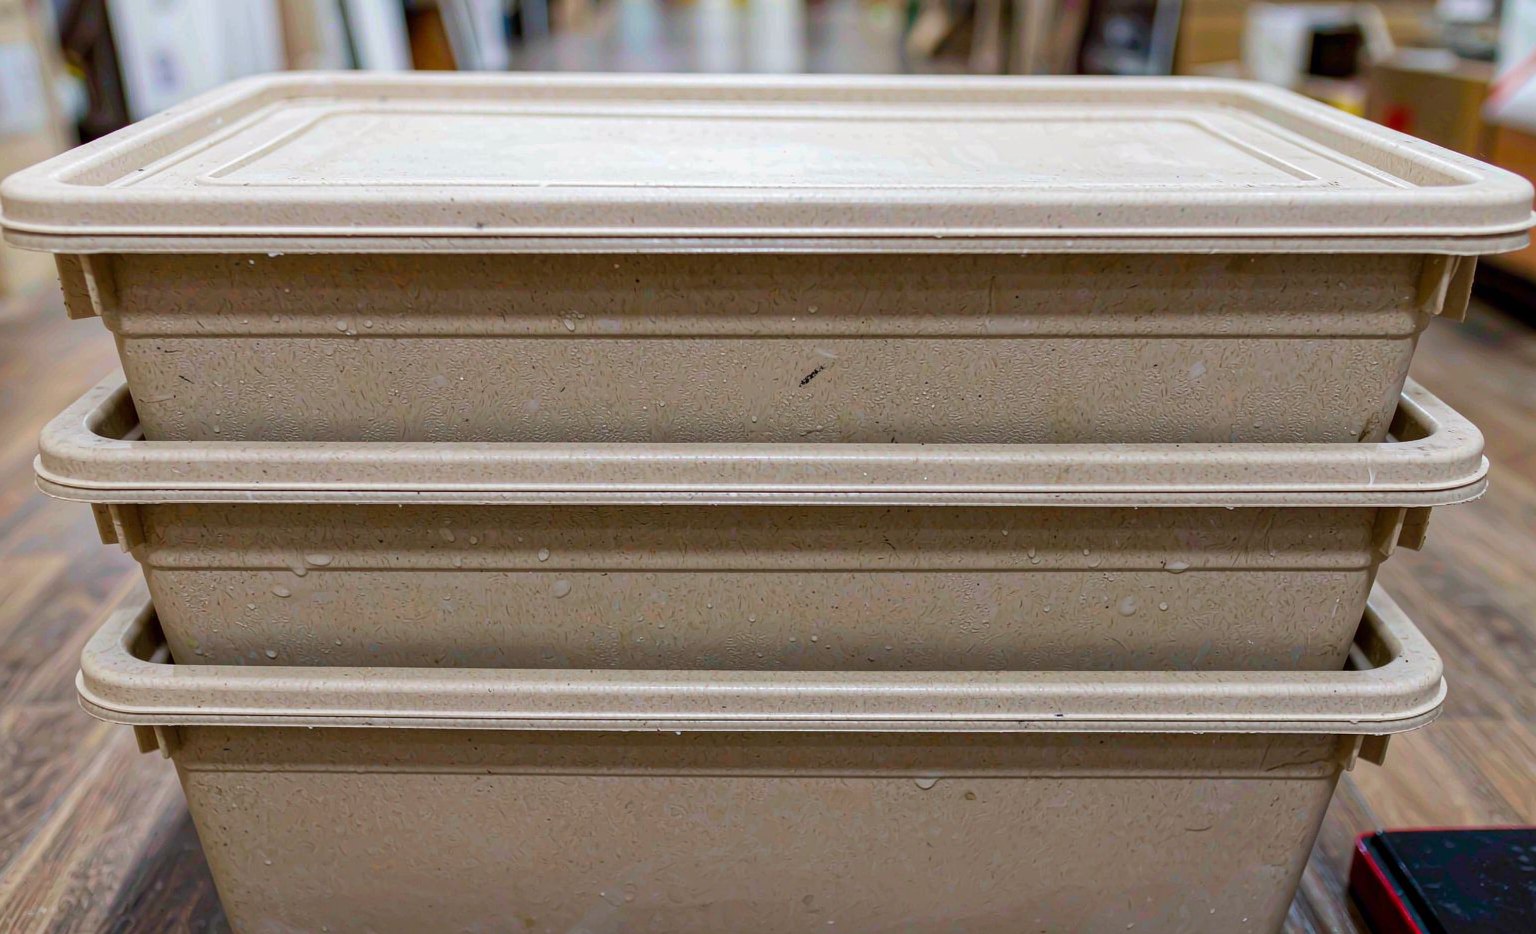
PP PP là "ngựa kéo" cho các bộ phận nhạy cảm về chi phí: chi phí thấp, khả năng chống hóa học tốt và thân thiện với bản lề. Bản lề sống, nắp đậy, hộp đựng, cản xe hơi và hộp pin. Độ co rút cao nhất trong lớp của nó có nghĩa là dung sai cần nhiều dung lượng hơn và khuôn chạy trong dải rộng hơn.
ABS ABS cân bằng giữa độ cứng và độ dai và dễ mạ và sơn, khiến nó trở thành mặc định cho các vỏ bọc thẩm mỹ cứng — vỏ thiết bị điện tử, trang trí thiết gia dụng và nội thất ô tô. PC PC mang đến khả năng chịu va đập và chịu nhiệt cao cùng tùy chọn độ trong suốt quang học, được sử dụng cho kính, thấu kính, thiết bị bảo hộ và hộp điện; nó đắt nhất và thường được pha trộn (PC/ABS) để giảm chi phí.
Độ co rút quyết định dụng cụ khuôn
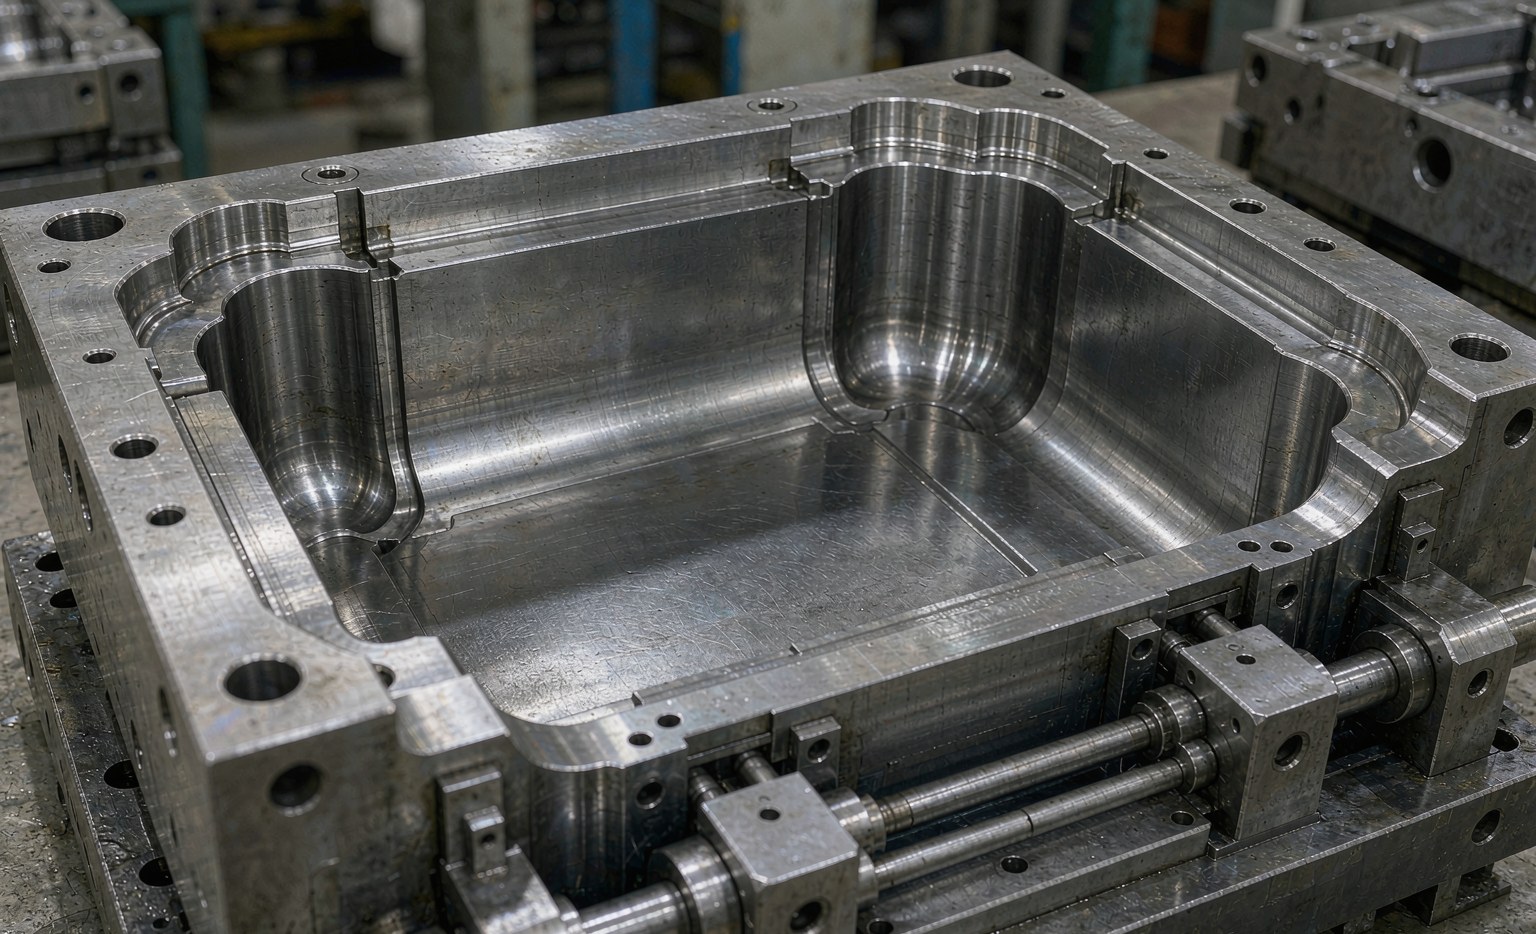
Vì PP co rút khoảng 2–4 lần nhiều hơn ABS hoặc PC, cùng một kích thước danh nghĩa cần kích thước lòng khuôn khác và dải dung sai rộng hơn. Việc chỉ định nhựa trước khi báo giá khuôn sẽ tránh được việc sửa khuôn tốn kém sau này — một khuôn cắt cho PC sẽ không giữ được kích thước PP mà không cần cắt lại.
Đây là lý do tại sao việc thay đổi nhựa không bao giờ “chỉ là hoán đổi vật liệu” trên một khuôn hiện có, và tại sao quyết định về nhựa phải nằm cùng trang với các quyết định về dung sai và vị trí cổng.
Pha trộn và nâng cấp
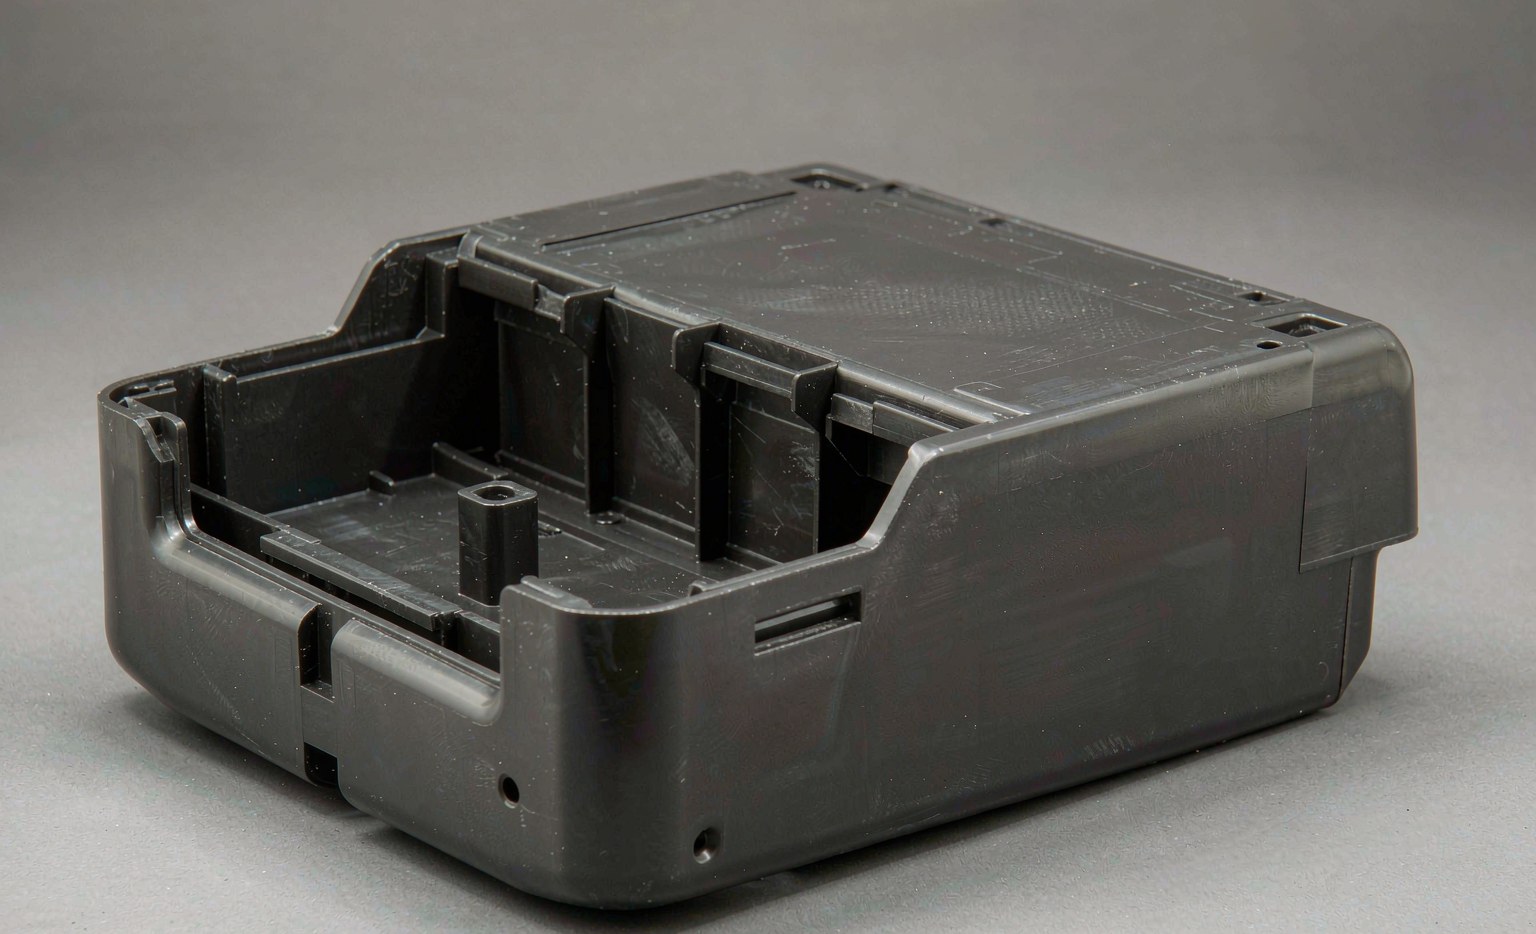
PC/ABS is the common compromise — PC’s heat and impact with ABS’s processability and lower price — used widely for laptop and printer housings. Glass-filled versions raise stiffness and HDT at the cost of higher shrinkage, more screw and mold wear, and a more brittle failure mode.
For outdoor or UV-exposed parts, a UV-stabilized grade matters more than the base resin choice; for chemical exposure, check the specific agent rather than assuming “chemical resistance” applies broadly.
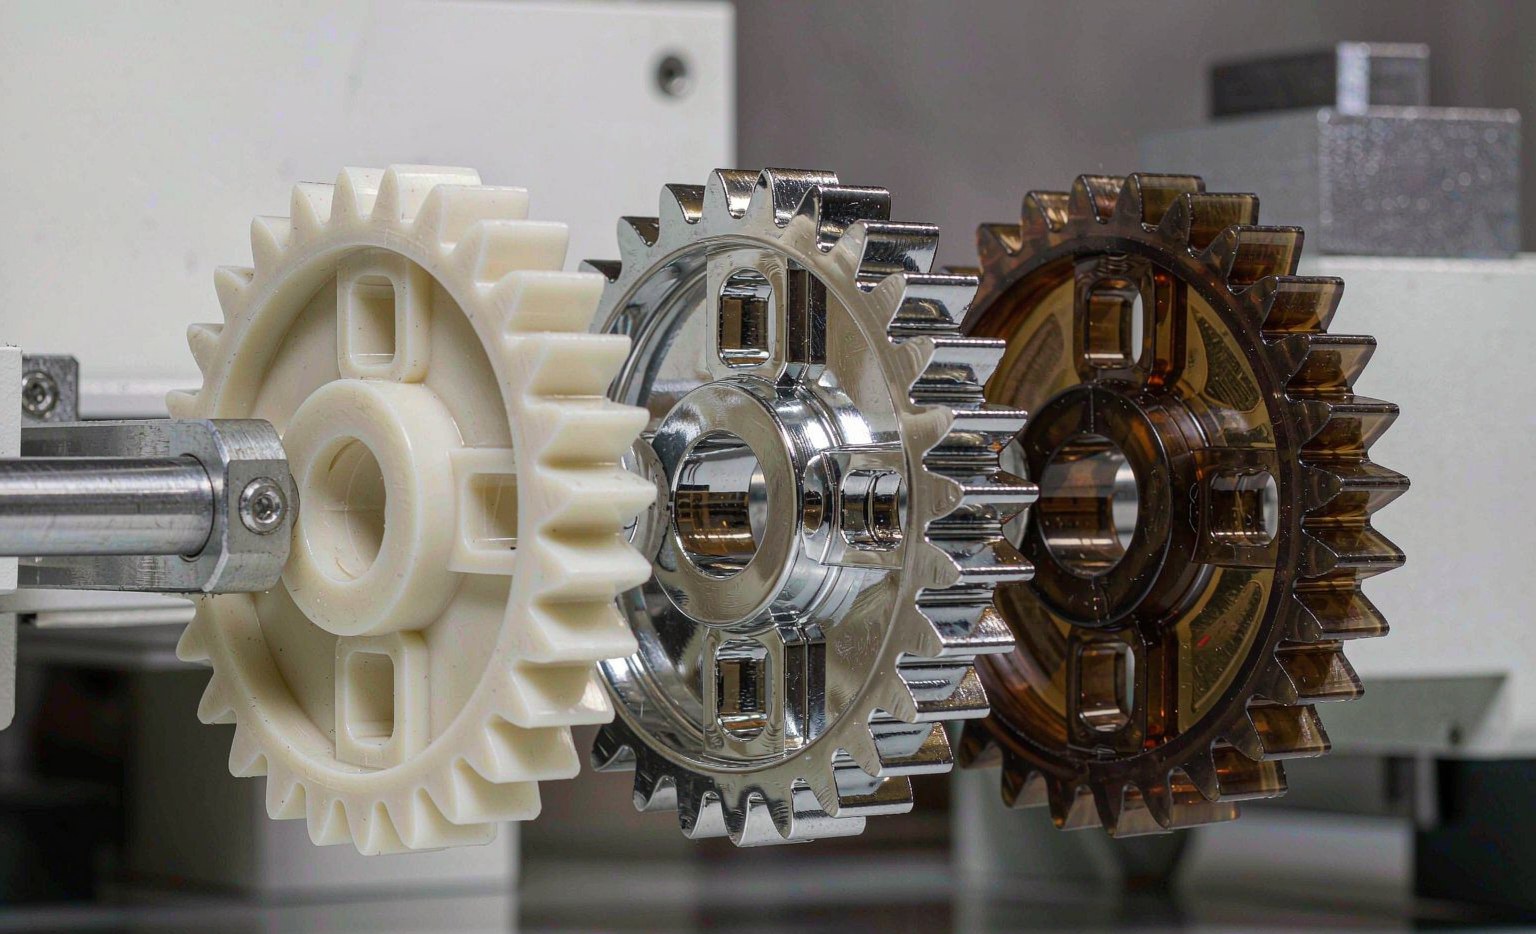
Match the material to the load, temperature and appearance the part sees — not to habit. The tables above are the starting point; a short molding trial confirms the choice before volume, because datasheet numbers come from test coupons, not your wall thickness and gate location.
Câu hỏi thường gặp
Which is strongest? PC has the highest impact and heat resistance, but at the highest cost and the tightest processing window.
Can I switch PP to ABS in the same mold? Only after resizing for the ~2× difference in shrinkage; otherwise dimensions will be off.
What about recycled grades? rPP and rABS are viable for non-critical parts but usually need a wider tolerance band and careful drying.
Does color affect properties? Usually not, but pigments can shift shrinkage slightly and some colors are less UV-stable.
When is PC/ABS the right call? When you need PC’s heat and impact but must hit a target cost and easy processing.
Can the same tool run filled and unfilled grades? Not reliably — filled grades shrink less and wear the tool more, so process and sometimes geometry change.
Cost and sustainability
Base-resin cost ranks PP below ABS below PC, but the part’s true cost includes cycle time, scrap rate and tool life. PP’s faster cycles and forgiving process often beat ABS on total cost for large parts, while PC’s tighter window and higher scrap can widen the gap. Recycled grades (rPP, rABS) cut cost and carbon but usually need a wider tolerance band and careful drying, so they suit non-cosmetic, non-critical parts.
Regulations increasingly push recycled content and recyclability, and mono-material PP parts are the easiest to recycle because they avoid the PC/ABS blend that resists separation. If end-of-life matters, PP is the friendlier choice.
Common specification mistakes
The most expensive mistake is choosing the resin after the tool is cut; the second is over-specifying tolerance on a material whose shrinkage cannot hold it. A third is ignoring chemical exposure — PP resists many solvents but not all, and ABS can craze under stress with certain agents. Confirm the real service environment before locking the grade.