

選擇樹脂是任何模塑零件中第一個設計決策,它驅動成本、收縮率與最終性能。三大高產量熱塑性塑料—— PP、ABS 和 PC ——涵蓋大多數外殼與元件,但它們互不相容。以下是買方或設計者在取得模具有報價前應了解的真實數據。.
選擇如此重要的原因是樹脂決定了收縮率,而收縮率決定了模具。選錯樹脂,工具必須重新切割,工藝窗口必須重新建立,公差必須重新報價——這是一筆五位的數目錯誤,卻可在報價時花二十分鐘對話加以預防。.
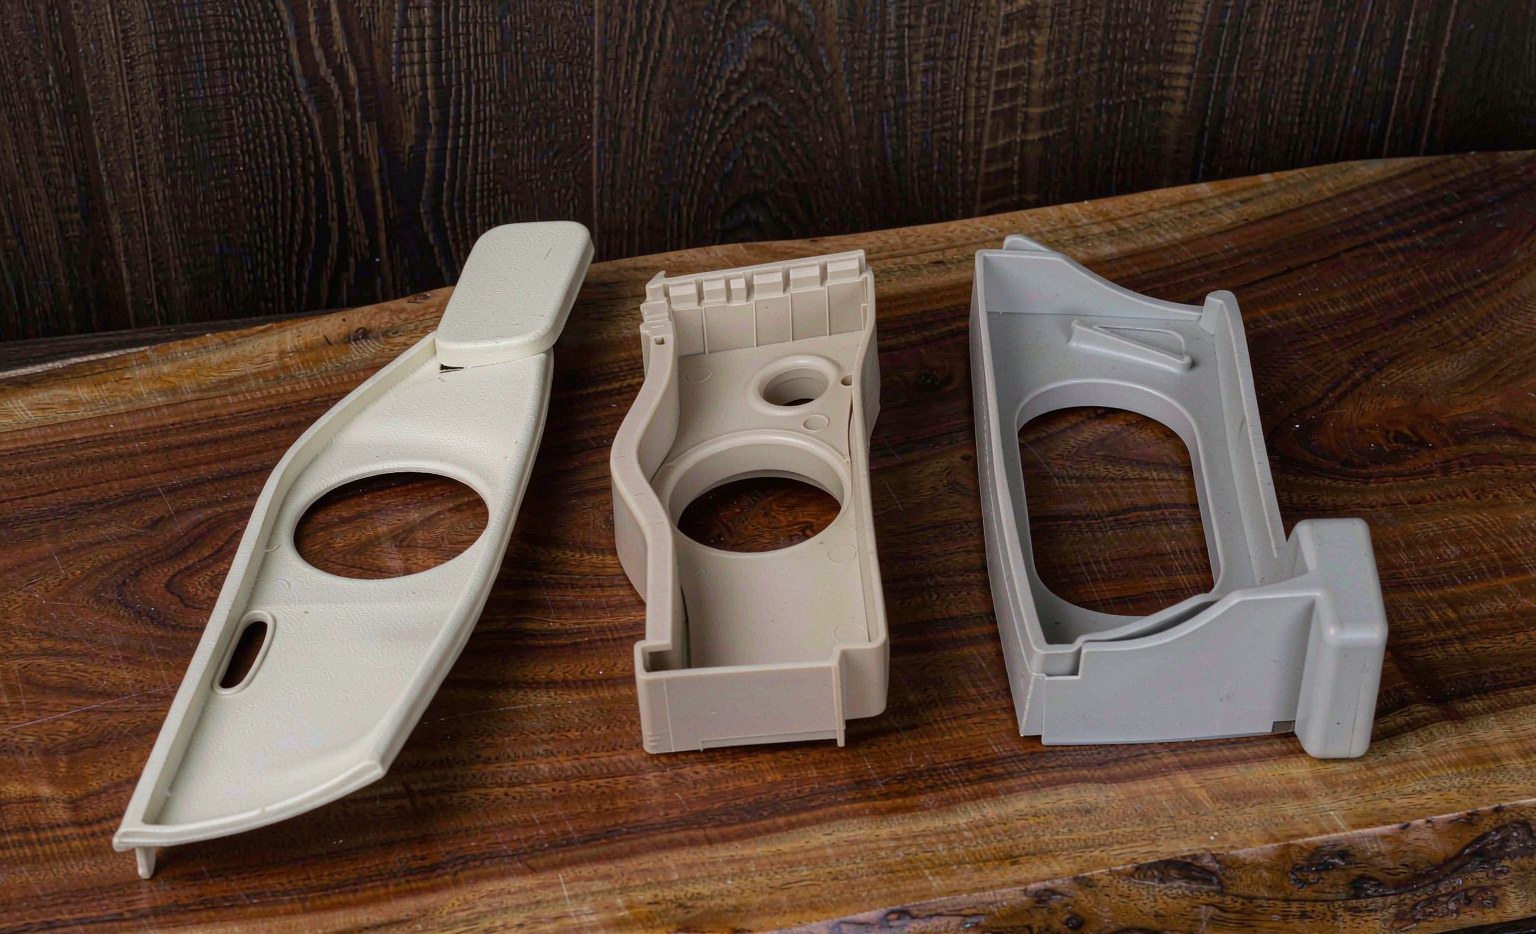
| 特性 | 聚丙烯 (PP) | 丙烯腈-丁二烯-苯乙烯共聚物 (ABS) | 聚碳酸酯 (PC) |
|---|---|---|---|
| 密度 (g/cm³) | 0.90 – 0.91 | 1.04 – 1.06 | 1.20 – 1.22 |
| 模塑收縮率 (%) | 1.0 – 2.5 | 0.4 – 0.9 | 0.5 – 0.8 |
| 8 MPa 下的熱變形溫度 (°C) | 50 – 60 | 90 – 105 | 125 – 145 |
| 缺口伊佐德衝擊強度 (kJ/m²) | 2 – 7 | 15 – 25 | 50 – 70 |
| 相對成本 | 低 | 中等 | 較高 |
來自樹脂供應商數據表的代表性範圍;添加填料及玻璃纖維增強的等級會使收縮率下降、熱變形溫度(HDT)上升,有時差異顯著。.
加工溫度
針對特定樹脂調校的模具與工藝無法良好地運轉其他樹脂,因為熔融窗口差異足以改變週期時間與零件品質:
| 樹脂 | 熔融溫度(°C) | 模溫(°C) | 乾燥 |
|---|---|---|---|
| 聚丙烯 (PP) | 200 – 260 | 20 – 60 | 通常不需要 |
| 丙烯腈-丁二烯-苯乙烯共聚物 (ABS) | 220 – 260 | 50 – 80 | 2 – 4 小時 @ 80 °C |
| 聚碳酸酯 (PC) | 280 – 320 | 80 – 120 | 3 – 4 小時 @ 120 °C |
各自的適用場景
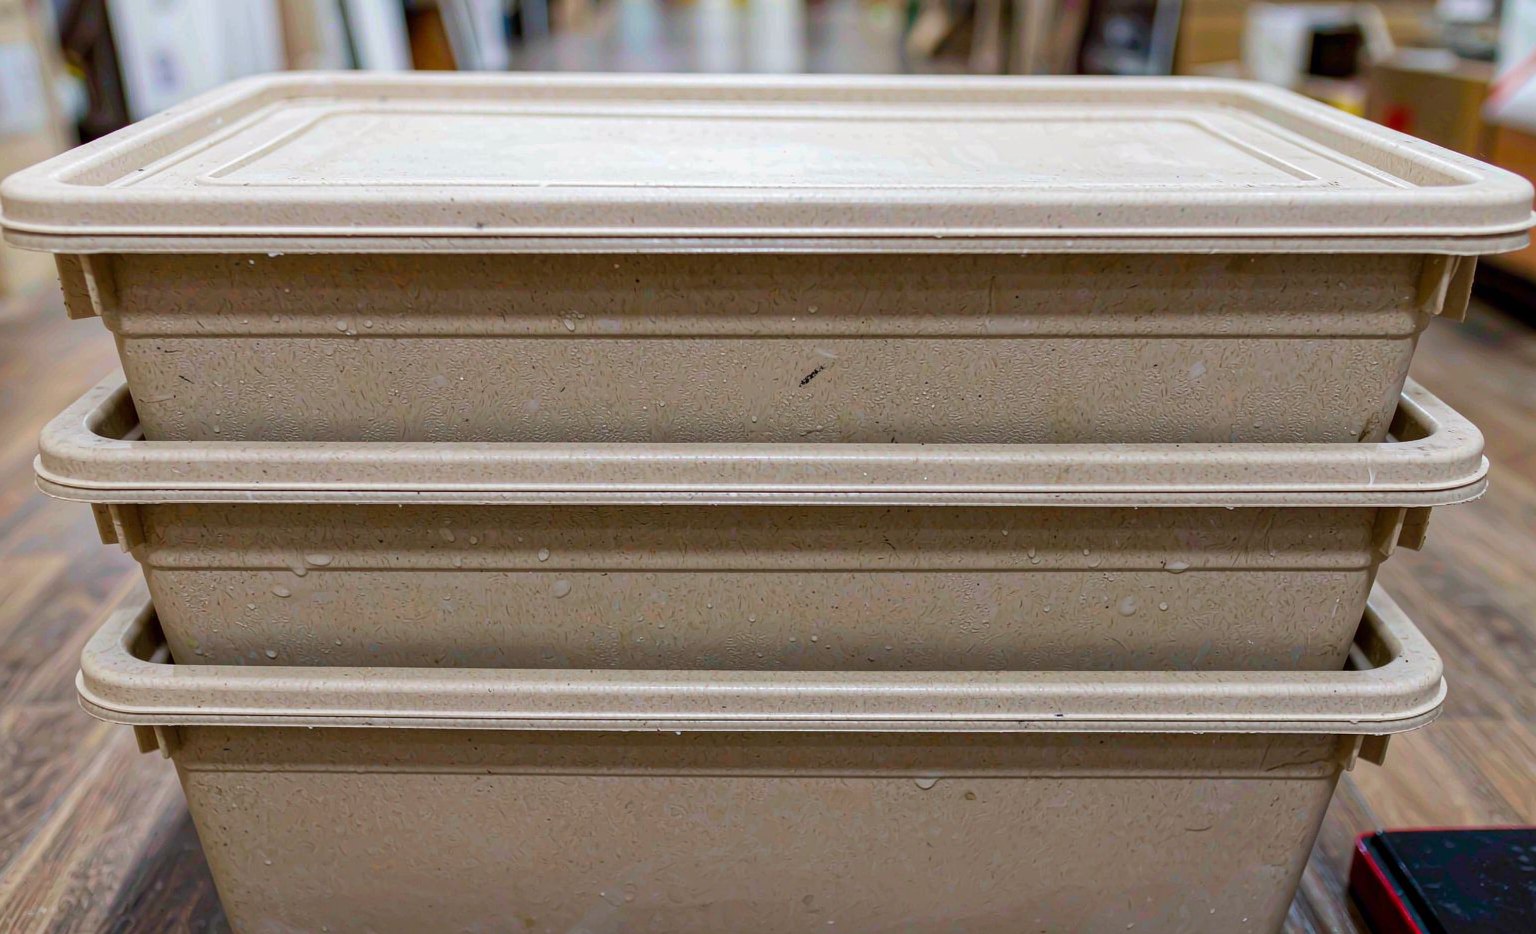
聚丙烯 (PP) 是成本敏感零件的主力:成本低、耐化學性好且適合鉸鏈。活頁鉸鏈、蓋子、容器、汽車緩衝槓及電池外殼。其類內最高收縮率意味著公差需要更多餘量,工具運行範圍較寬。.
丙烯腈-丁二烯-苯乙烯共聚物 (ABS) 平衡剛性與韌性,且容易鍍膜與塗漆,使其成為剛性外觀外殼的預設選擇——電子外殼、家電飾件及汽車內裝。. 聚碳酸酯 (PC) 帶來高衝擊與耐熱性,外加光學透明度選項,用於窗板、透鏡、防護裝備及電氣外殼;它是最昂貴的,且常與 ABS 混合(PC/ABS)以降低成本。.
收縮率驅動模具設計
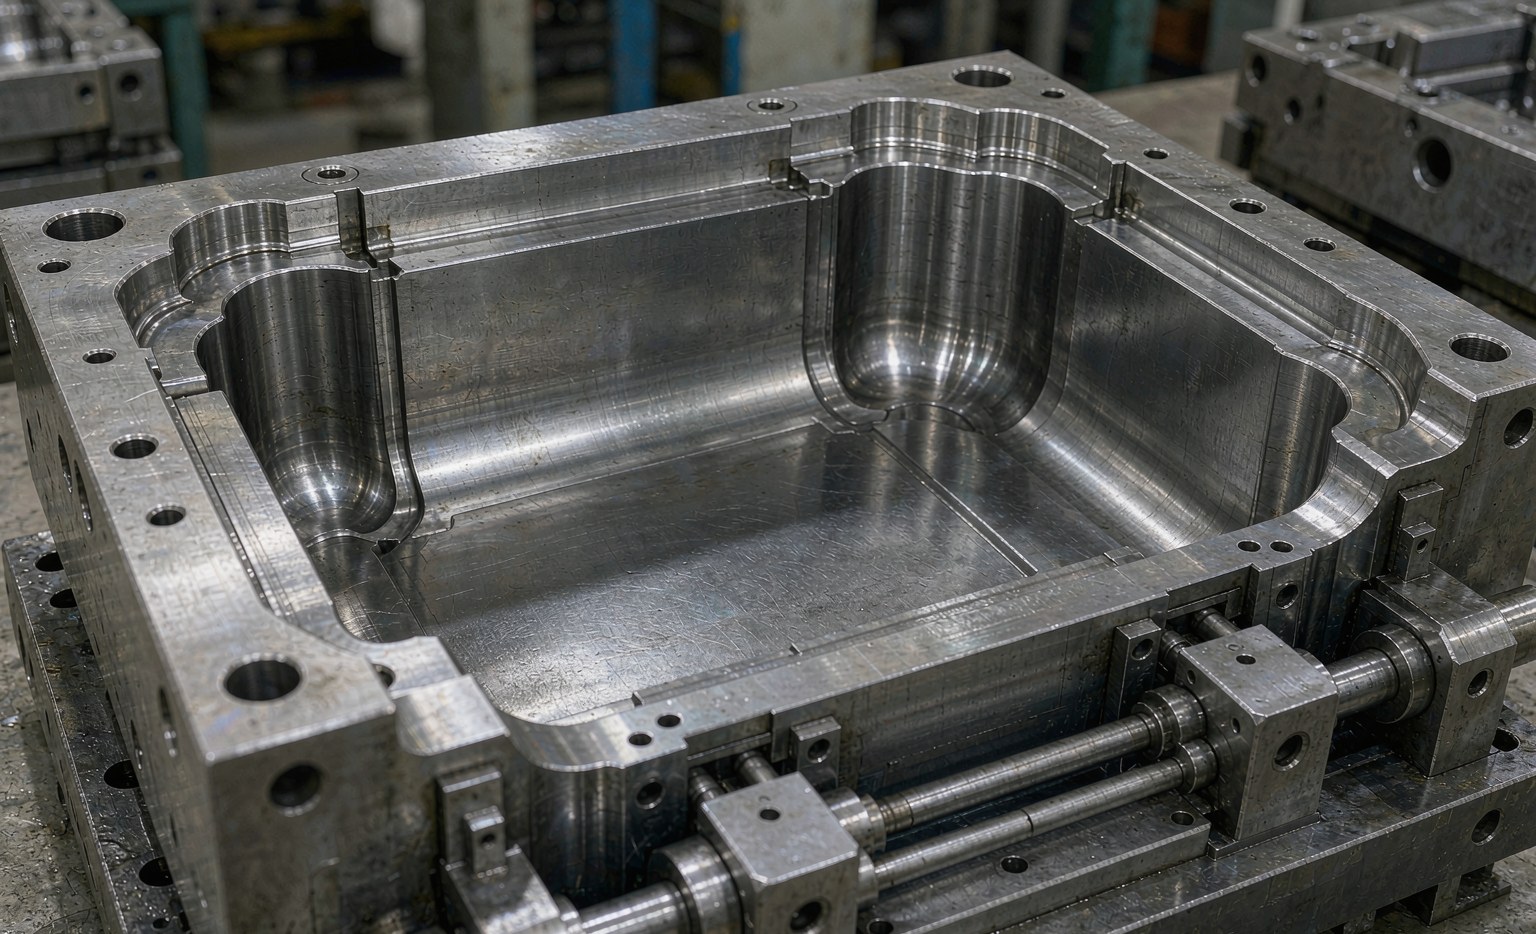
由於 PP 的收縮率約為 ABS 或 PC 的 2–4 倍,相同的公稱尺寸需要不同的型腔大小與較寬的公差帶。在 取得模具報價之前 指定樹脂,可避免日後昂貴的模具返工——為 PC 切割的工具若未重新切割,無法保持 PP 的尺寸。.
這正是為什麼樹脂變更絕非現有模具上的「單純材料替換」,也是為什麼樹脂決策應與公差及澆口位置決策列於同一頁。.
共混物與升級
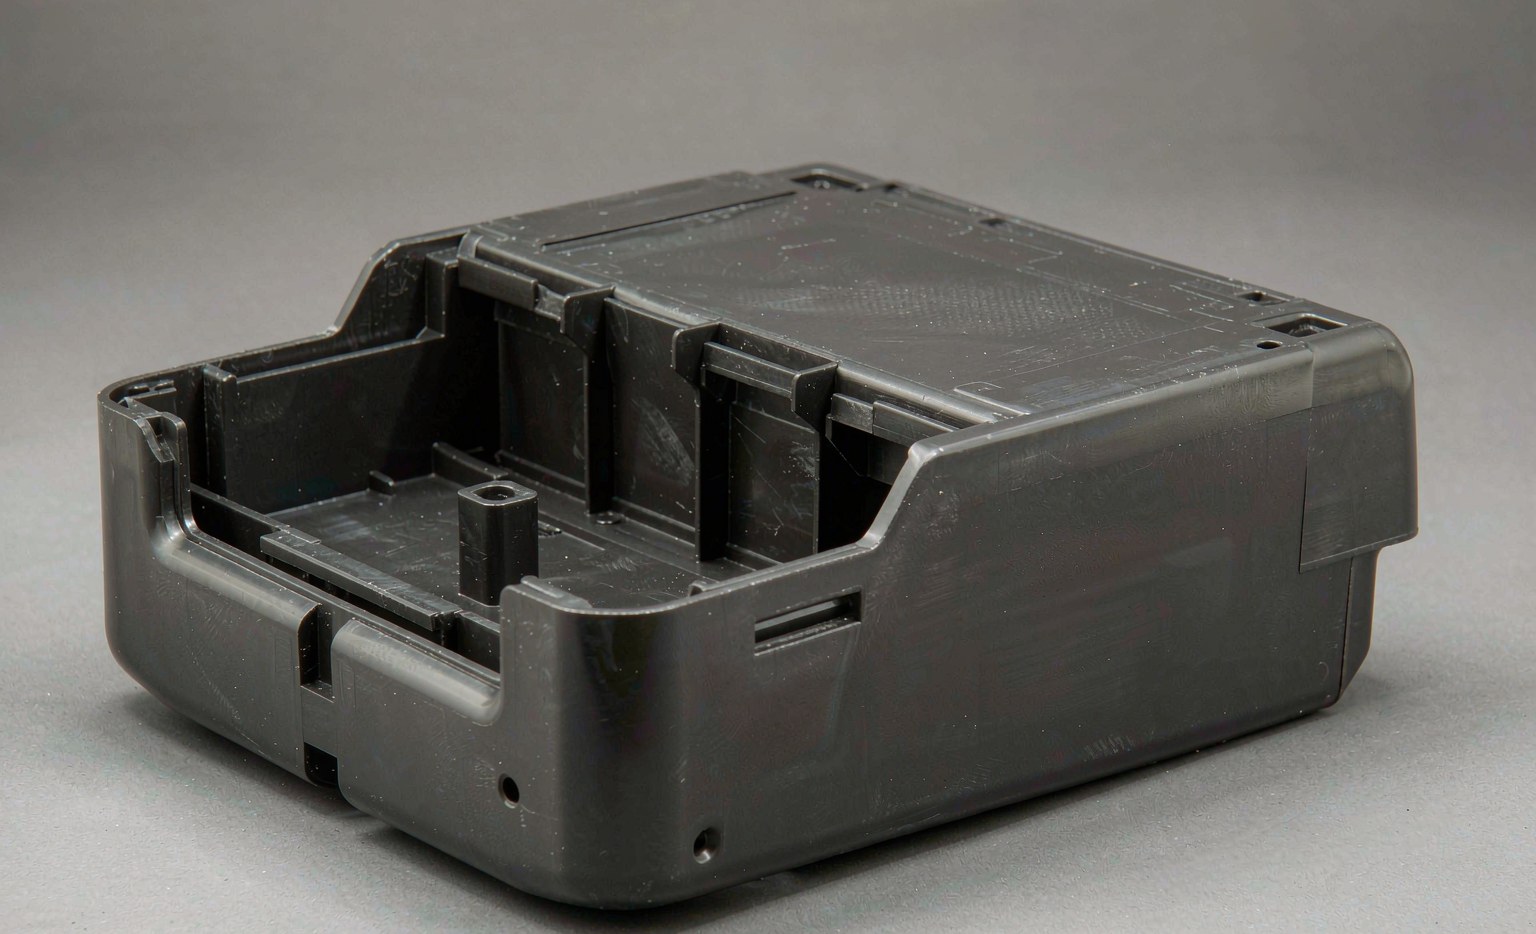
PC/ABS 是常見的折衷方案——兼具 PC 的耐熱與衝擊性及 ABS 的易加工性與較低價格——廣泛用於筆記型電腦與印表機外殼。玻纖填充版本以提高剛性與 HDT 為代價,但會增加收縮率、加重螺桿與模具磨損,並導致更脆的失效模式。.
對於戶外或暴露於紫外線下的零件,紫外線穩定化等級比基材樹脂選擇更重要;對於化學暴露,應檢查特定藥劑,而非假設「耐化學性」廣泛適用。.
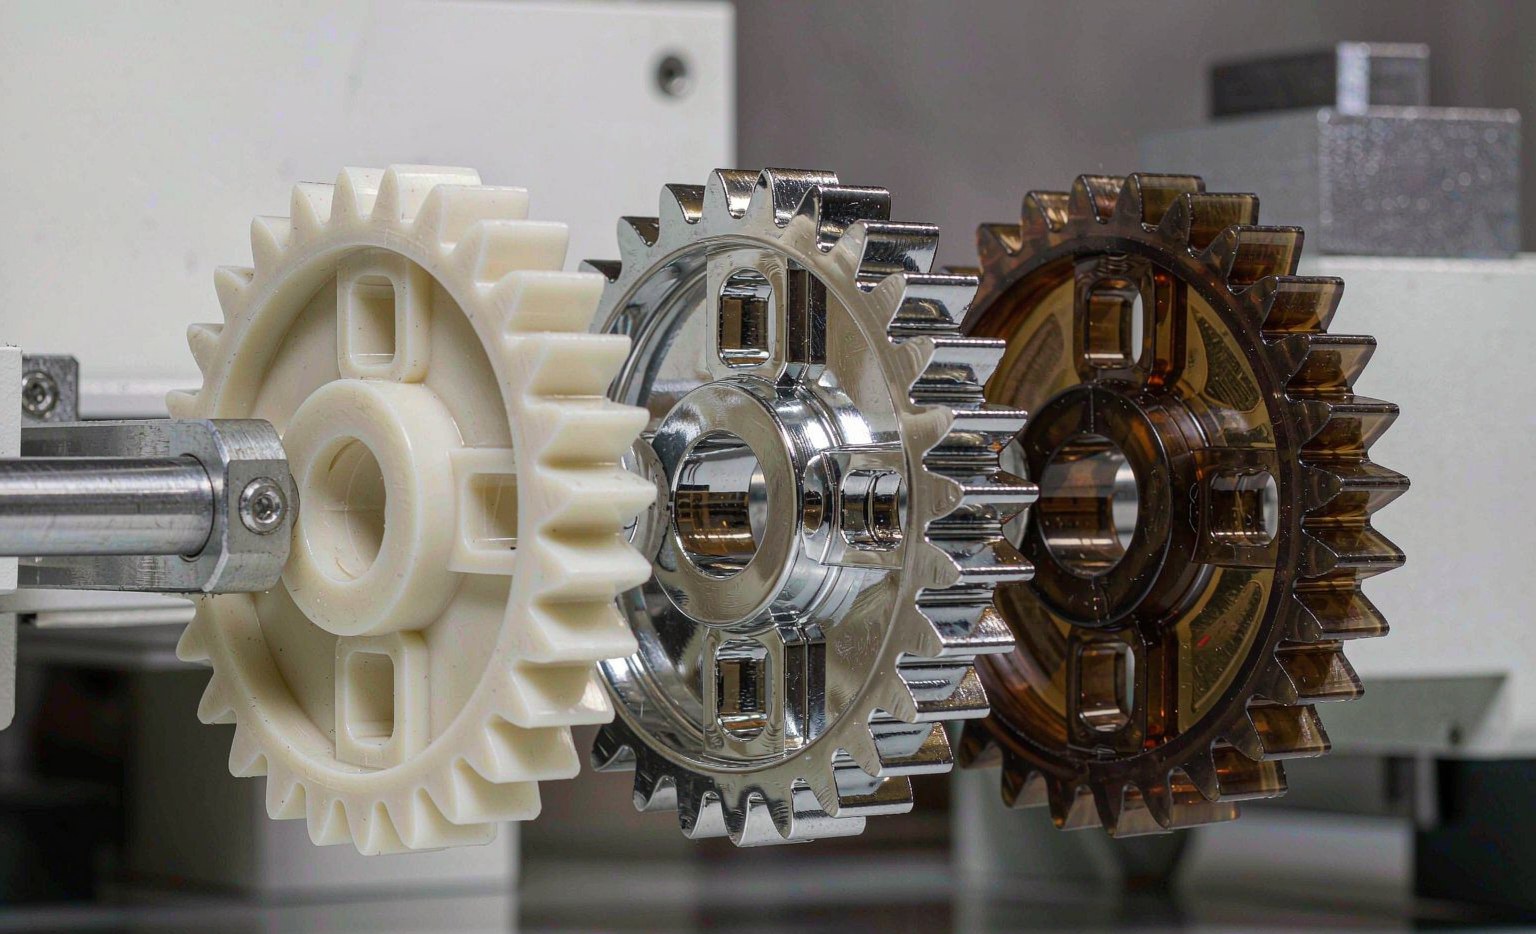
使材料與零件所承受的負荷、溫度與外觀相匹配——而非基於習慣。上表是起點;在量產前進行短時間模塑試驗可確認選擇,因為數據表數字源自測試試片,而非您的壁厚與澆口位置。.
常見問題
哪種最強? PC 具有最高的衝擊與耐熱性,但成本最高,且加工窗口最嚴苛。.
我能用同一個模具將 PP 切換為 ABS 嗎? 僅在重新調整以適應約 2 倍的收縮率差異後才能如此;否則尺寸將不準確。.
再生等級呢? 再生 PP 和再生 ABS 適用於非關鍵零件,但通常需要更寬的公差範圍和仔細乾燥。.
顏色會影響性能嗎? 通常不會,但颜料可能會使收縮率略有變化,且某些颜色的紫外線穩定性較差。.
何時選擇 PC/ABS 是正確決策? 當您需要 PC 的耐熱性和抗衝擊性,但必須達到目標成本且易于加工時。.
同一套模具能運行填充和非填充等級嗎? 無法可靠做到——填充等級收縮較小且磨損模具更嚴重,因此需要調整工藝,有時甚至需要改變幾何形狀。.
成本與永續性
基礎樹脂成本排名為 PP 低於 ABS,ABS 低於 PC,但零件的真正成本包括循環時間、報廢率和模具壽命。PP 較快的循環和寬容的工藝通常在大零件的總成本上勝過 ABS,而 PC 較緊的加工窗口和較高的報廢率可能拉大差距。再生等級(再生 PP、再生 ABS)降低了成本和碳足跡,但通常需要更寬的公差範圍和仔細乾燥,因此適合非外觀、非關鍵零件。.
Regulations increasingly push recycled content and recyclability, and mono-material PP parts are the easiest to recycle because they avoid the PC/ABS blend that resists separation. If end-of-life matters, PP is the friendlier choice.
Common specification mistakes
The most expensive mistake is choosing the resin after the tool is cut; the second is over-specifying tolerance on a material whose shrinkage cannot hold it. A third is ignoring chemical exposure — PP resists many solvents but not all, and ABS can craze under stress with certain agents. Confirm the real service environment before locking the grade.