

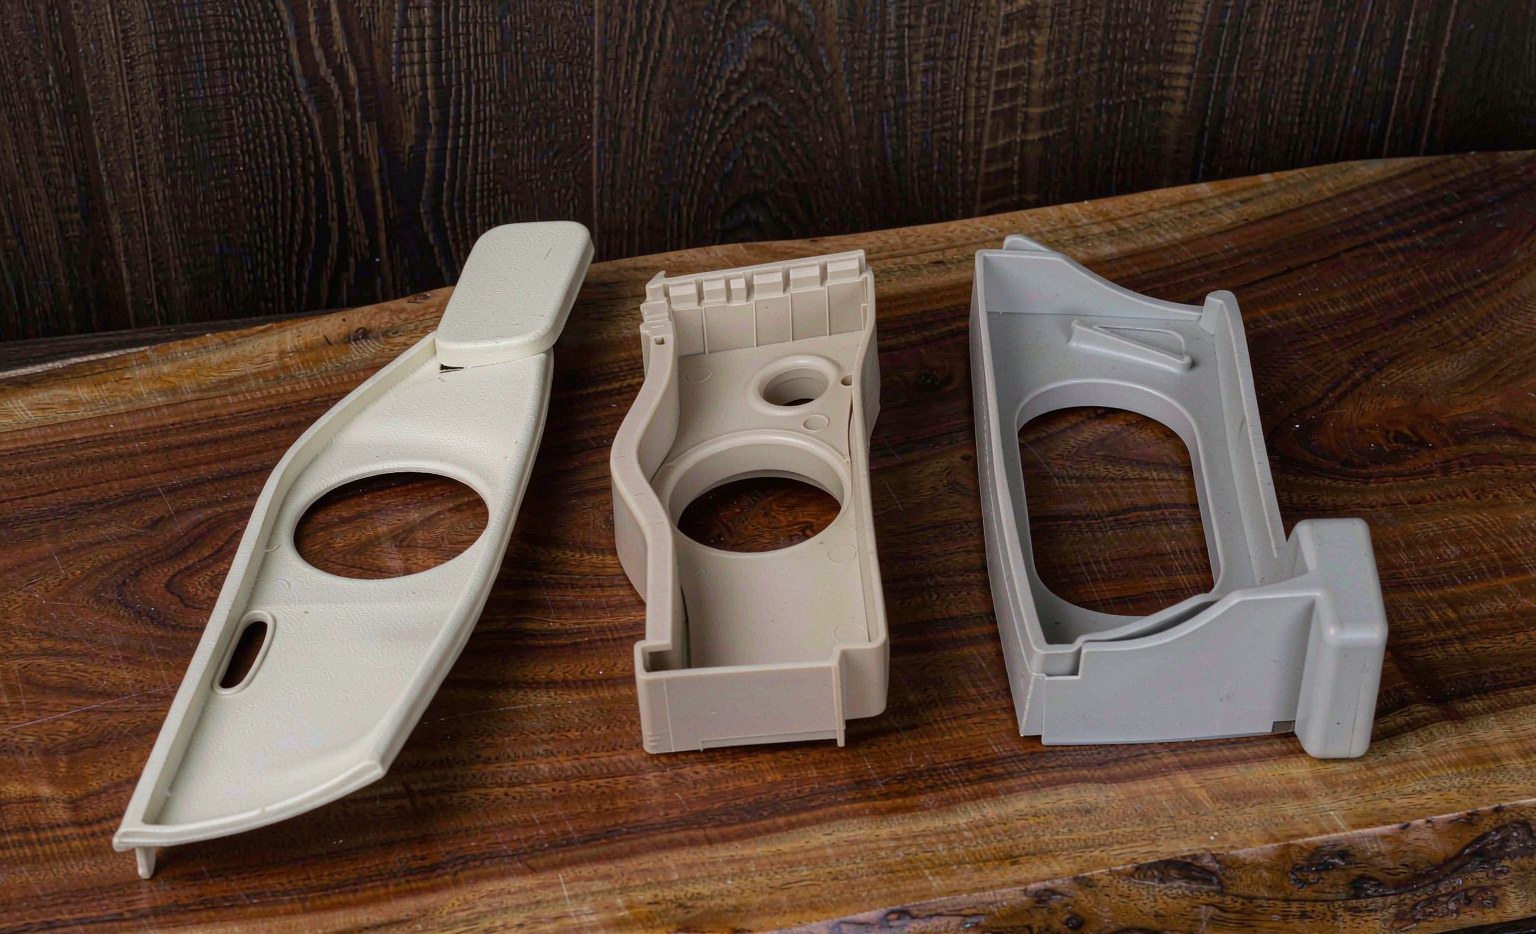
Escolher o resina é a primeira decisão de design em qualquer peça moldada, e ela dirige o custo, a contração e as propriedades finais. Os três termoplásticos de alto volume — PP, ABS e PC — cobrem a maioria dos encapsulamentos e componentes, mas não são intercambiáveis. Aqui estão os números reais que um comprador ou designer deve conhecer antes de solicitar orçamentos de molde.
A razão pela qual a escolha é tão importante é que a resina define a contração, e a contração define o molde. Se a resina for escolhida incorretamente, a ferramenta terá que ser re-cortada, a janela do processo redescoberta e as tolerâncias reorçadas — um erro de cinco dígitos que uma conversa de 20 minutos no momento do orçamento previne.
| Propriedade | PP | ABS | PC |
|---|---|---|---|
| Densidade (g/cm³) | 0.90 – 0.91 | 1.04 – 1.06 | 1.20 – 1.22 |
| Contração em molde (%) | 1.0 – 2.5 | 0.4 – 0.9 | 0.5 – 0.8 |
| Temp. de deflexão por calor @1,8 MPa (°C) | 50 – 60 | 90 – 105 | 125 – 145 |
| Impacto Izod entalhe (kJ/m²) | 2 – 7 | 15 – 25 | 50 – 70 |
| Custo relativo | Baixo | Médio | Maior |
Faixas representativas das fichas técnicas de fornecedores de resinas; as classes preenchidas e reforçadas com fibra de vidro reduzem a contração e aumentam a HDT, às vezes drasticamente.
Temperaturas de processamento
Uma ferramenta e um processo ajustados para uma resina não funcionarão bem com outra, porque as janelas de fusão diferem o suficiente para alterar o tempo de ciclo e a qualidade da peça:
| Resina | Temp. de fusão (°C) | Temp. do molde (°C) | Secagem |
|---|---|---|---|
| PP | 200 – 260 | 20 – 60 | Normalmente não é necessária |
| ABS | 220 – 260 | 50 – 80 | 2 – 4 h a 80 °C |
| PC | 280 – 320 | 80 – 120 | 3 – 4 h a 120 °C |
Onde cada um se encaixa
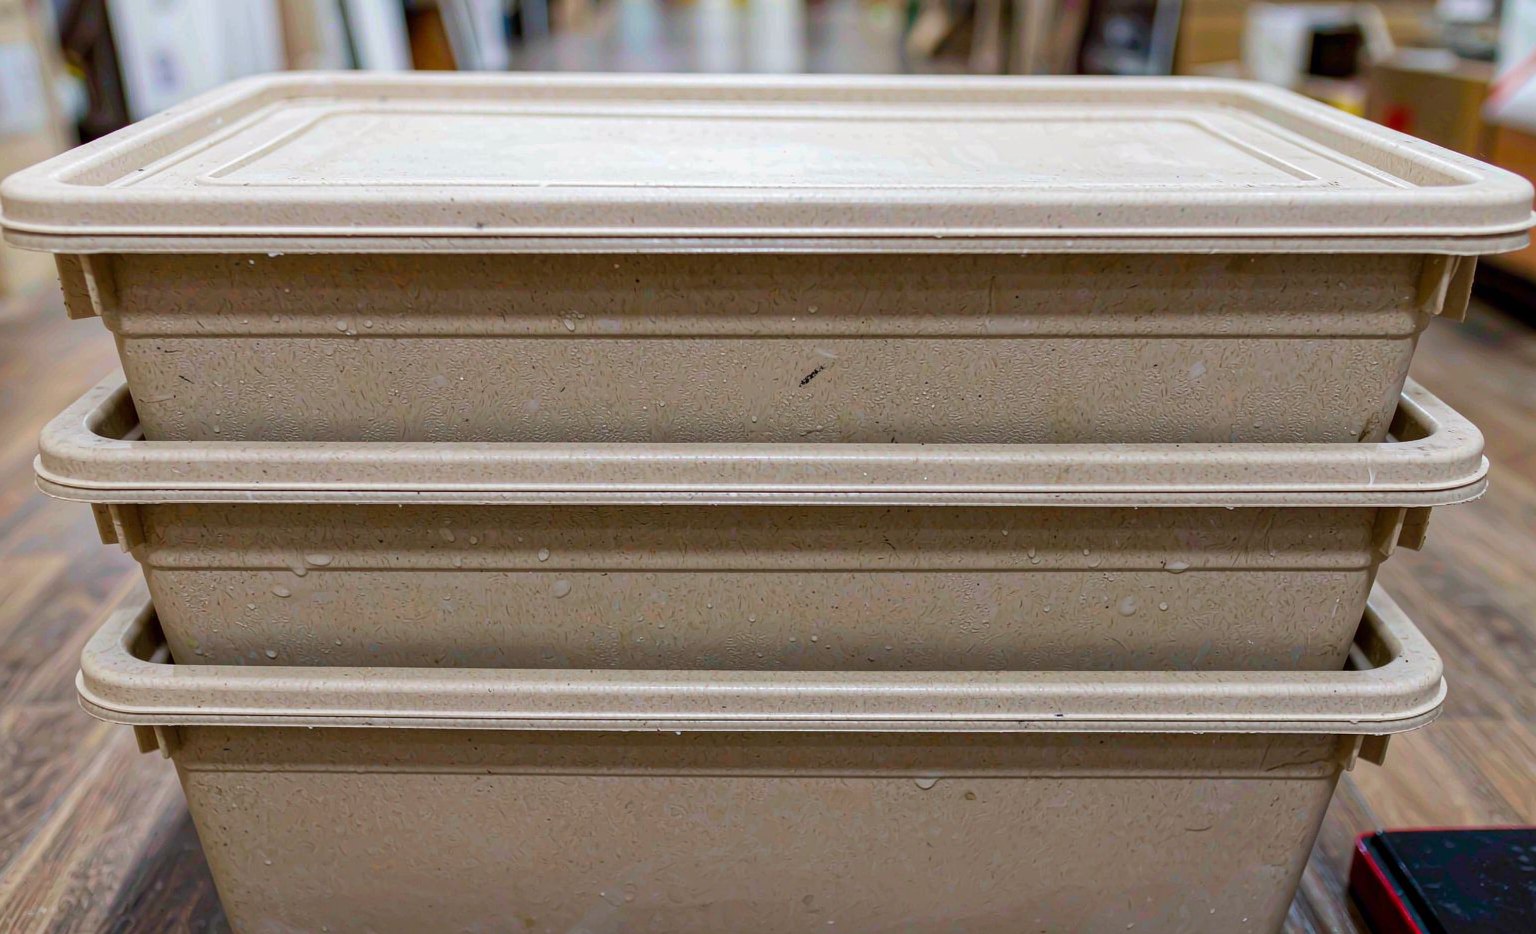
PP é o cavalo de batalha para peças sensíveis a custo: baixo custo, boa resistência química e amigável para dobradiças. Dobradiças vivas, tampas, recipientes, para-choques automotivos e carcaças de bateria. Sua contração mais alta da classe significa que as tolerâncias precisam de mais folga e a ferramenta opera com uma faixa mais ampla.
ABS equilibra rigidez e tenacidade e é fácil de cromar e pintar, tornando-o o padrão para carcaças rígidas cosméticas — carcaças de eletrônicos, acabamentos de eletrodomésticos e interiores automotivos. PC traz alta resistência ao impacto e ao calor, além de uma opção de clareza óptica, usado para vidraçaria, lentes, equipamentos de proteção e encapsulamentos elétricos; é o mais caro e frequentemente é misturado (PC/ABS) para reduzir custos.
A contração dirige a fabricação da ferramenta
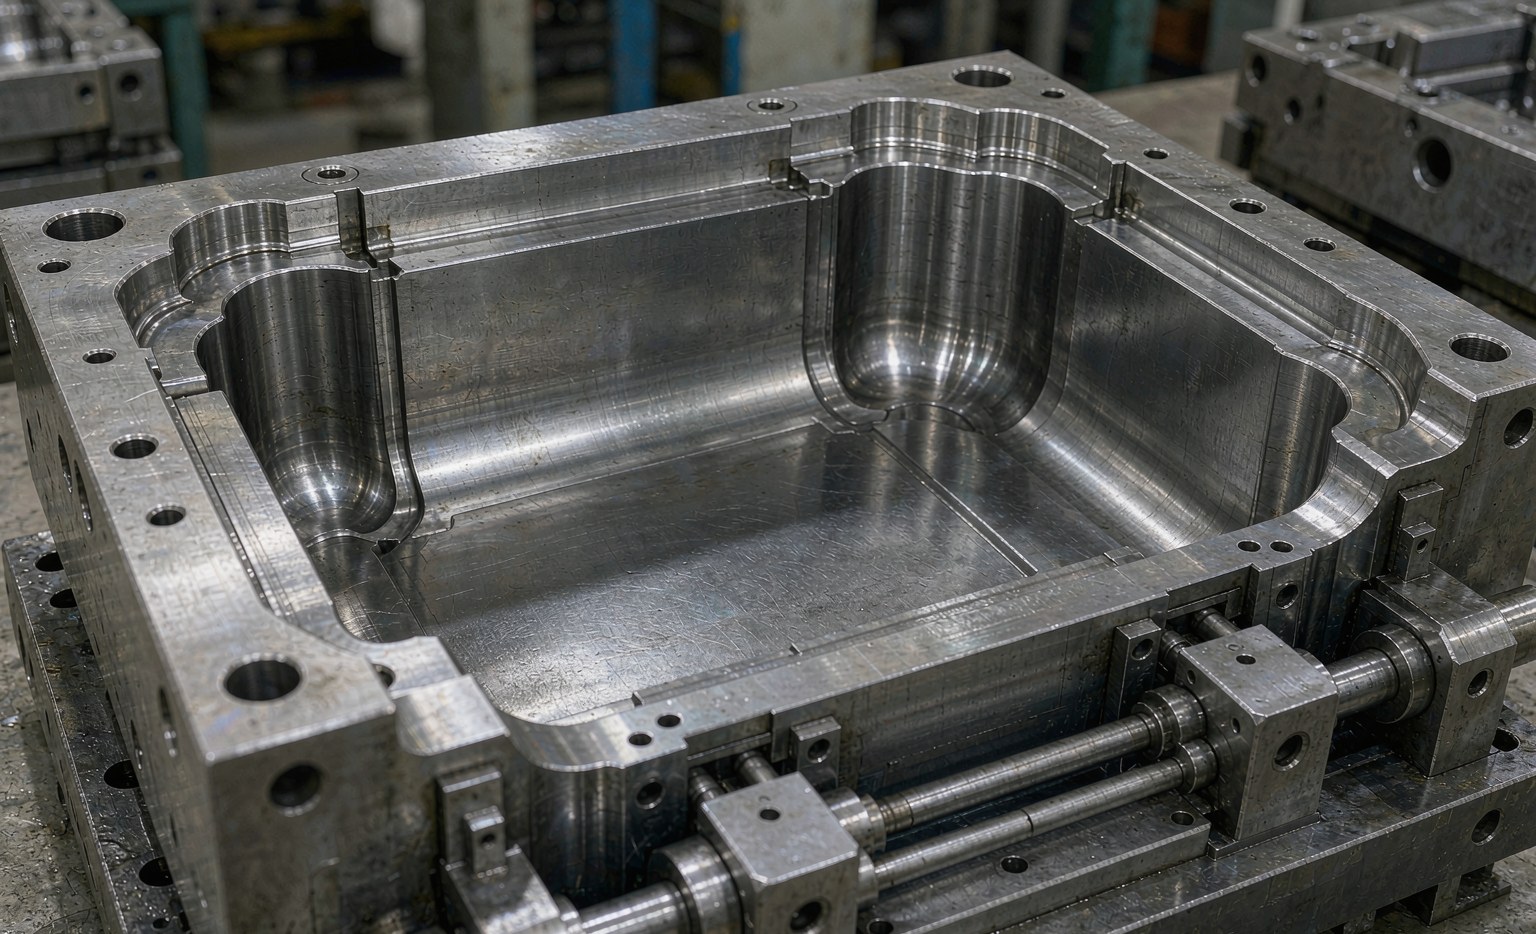
Como o PP tem uma contração aproximadamente 2–4× maior que o ABS ou PC, a mesma dimensão nominal precisa de um tamanho de cavidade diferente e de uma faixa de tolerância mais ampla. Especificar a resina antes dos orçamentos da ferramenta evita uma reexecução cara do molde mais tarde — uma ferramenta cortada para PC não manterá as dimensões de PP sem re-corte.
This is why a resin change is never “just a material swap” on an existing mold, and why the resin decision belongs on the same page as the tolerance and gate-location decisions.
Blends and upgrades
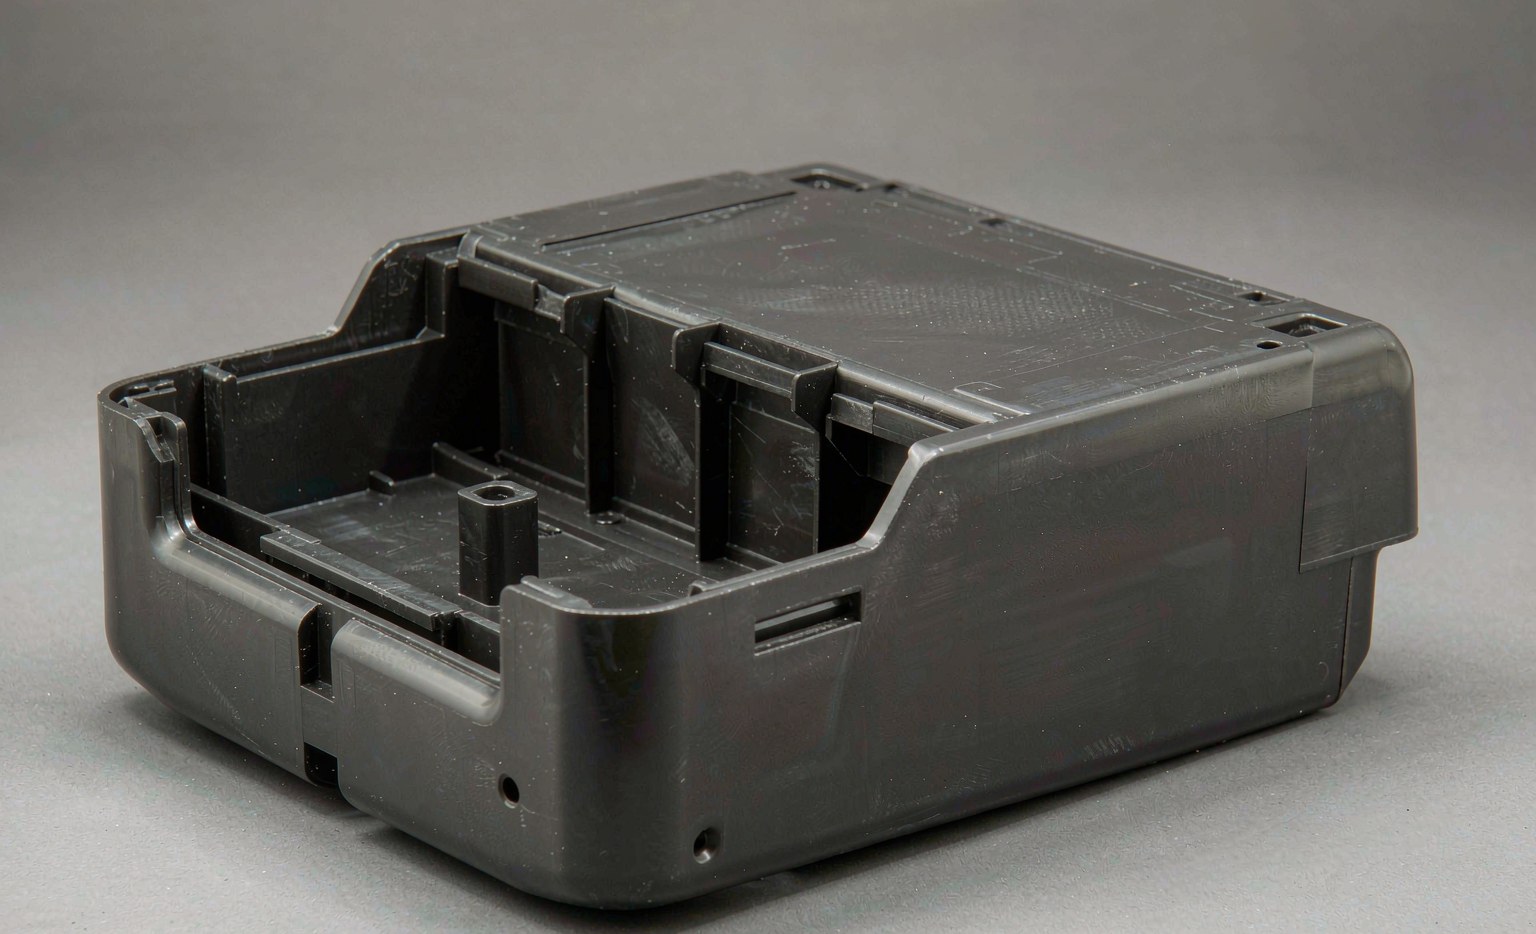
PC/ABS is the common compromise — PC’s heat and impact with ABS’s processability and lower price — used widely for laptop and printer housings. Glass-filled versions raise stiffness and HDT at the cost of higher shrinkage, more screw and mold wear, and a more brittle failure mode.
For outdoor or UV-exposed parts, a UV-stabilized grade matters more than the base resin choice; for chemical exposure, check the specific agent rather than assuming “chemical resistance” applies broadly.
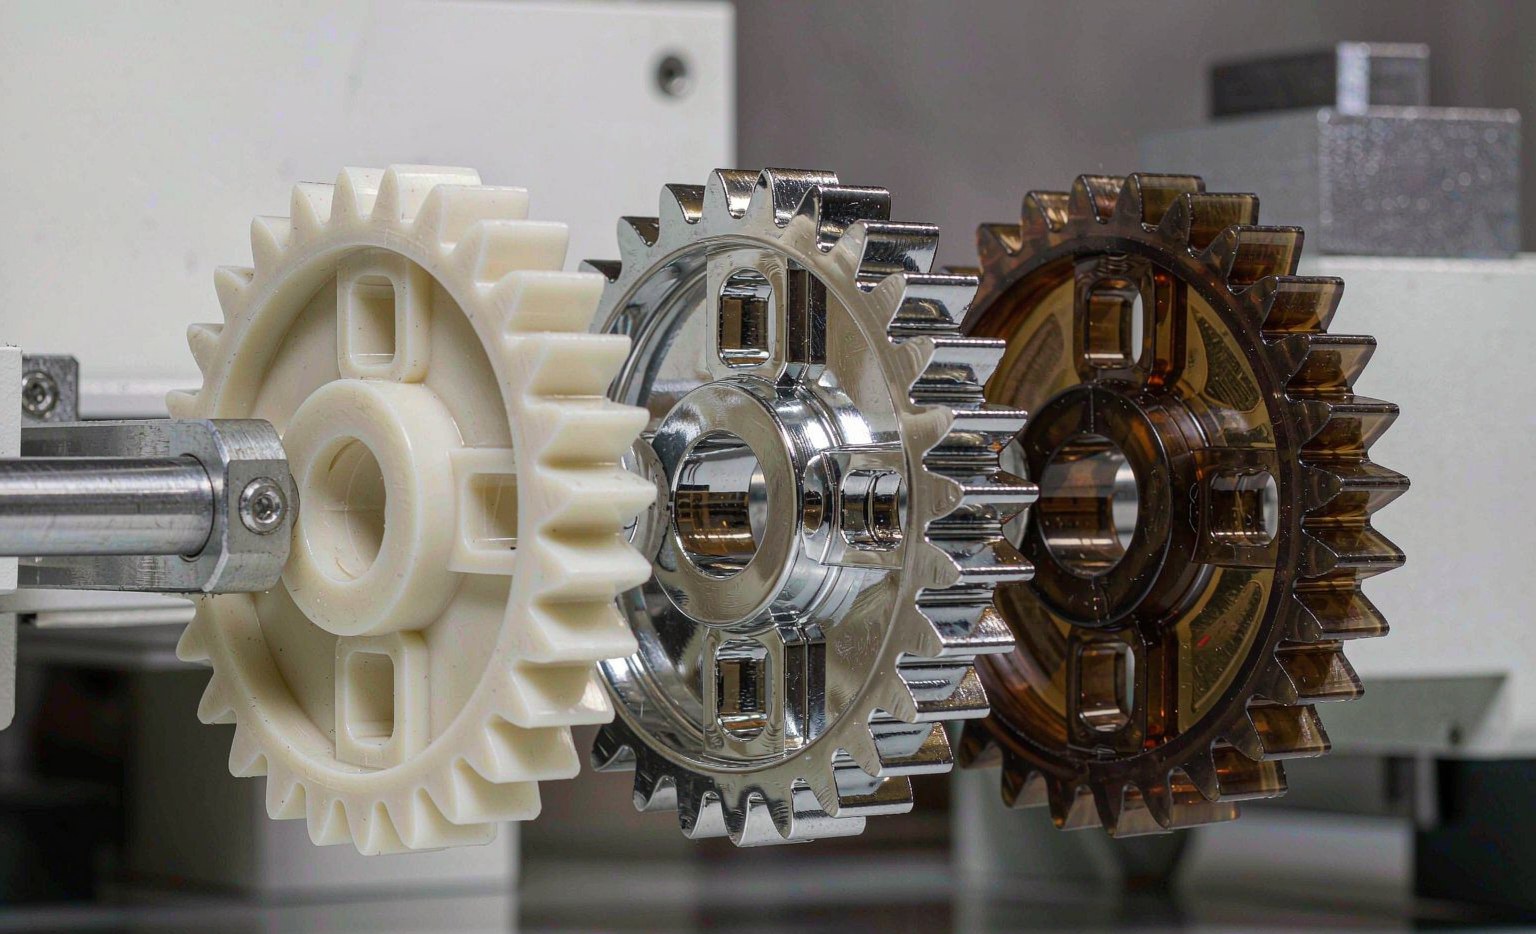
Match the material to the load, temperature and appearance the part sees — not to habit. The tables above are the starting point; a short molding trial confirms the choice before volume, because datasheet numbers come from test coupons, not your wall thickness and gate location.
FAQ
Which is strongest? PC has the highest impact and heat resistance, but at the highest cost and the tightest processing window.
Can I switch PP to ABS in the same mold? Only after resizing for the ~2× difference in shrinkage; otherwise dimensions will be off.
What about recycled grades? rPP and rABS are viable for non-critical parts but usually need a wider tolerance band and careful drying.
Does color affect properties? Usually not, but pigments can shift shrinkage slightly and some colors are less UV-stable.
When is PC/ABS the right call? When you need PC’s heat and impact but must hit a target cost and easy processing.
Can the same tool run filled and unfilled grades? Not reliably — filled grades shrink less and wear the tool more, so process and sometimes geometry change.
Cost and sustainability
Base-resin cost ranks PP below ABS below PC, but the part’s true cost includes cycle time, scrap rate and tool life. PP’s faster cycles and forgiving process often beat ABS on total cost for large parts, while PC’s tighter window and higher scrap can widen the gap. Recycled grades (rPP, rABS) cut cost and carbon but usually need a wider tolerance band and careful drying, so they suit non-cosmetic, non-critical parts.
Regulations increasingly push recycled content and recyclability, and mono-material PP parts are the easiest to recycle because they avoid the PC/ABS blend that resists separation. If end-of-life matters, PP is the friendlier choice.
Common specification mistakes
The most expensive mistake is choosing the resin after the tool is cut; the second is over-specifying tolerance on a material whose shrinkage cannot hold it. A third is ignoring chemical exposure — PP resists many solvents but not all, and ABS can craze under stress with certain agents. Confirm the real service environment before locking the grade.