Os defeitos em injeção moldagem são sintomas, não diagnósticos. Uma retração, cavidade incompleta ou marca de queimadura pode estar relacionada ao design da peça, condição da resina, ferramenta, capacidade da máquina ou configurações de processo. Comece localizando o defeito e comparando-o com as evidências da peça, material e processo; não existe uma única alteração de configuração que corrija todas as peças.
Este guia explica seis defeitos comuns, o que verificar primeiro e como estruturar uma ação corretiva. As janelas de processamento e os limites aceitáveis de aparência ou resistência dependem do grau da resina, molde, máquina e especificação da peça, portanto, confirme as alterações propostas com o engenheiro de processo responsável e o fornecedor do material.
Como investigar um defeito em injeção moldagem
- Descreva o sintoma. Registre fotos, localização do defeito, número da cavidade, lote afetado e quando ele apareceu. Separe uma questão de superfície de preenchimento incompleto, distorção dimensional ou vazamento interno.
- Verifique a linha de base aprovada. Compare os registros reais de ciclo e processo com a execução validada, incluindo comportamento de preenchimento, ponto de transferência, colchão, perfil de suporte, resfriamento, alarmes e temperaturas relevantes de fundido ou molde.
- Verifique o material e a ferramenta. Confirme o grau e o lote da resina, instruções de manuseio e secagem do fornecedor, onde aplicável, e procure por contaminação, desventos bloqueados, restrições de injetor ou canal de alimentação, desgaste, danos ou desequilíbrio de resfriamento.
- Escolha uma tentativa específica da causa. Altere um fator documentado ou execute um experimento planejado; evite alterar várias configurações sem registrá-las. Reconfirme dimensões, aparência e desempenho requerido após a tentativa.
- Atualize o registro de controle. Mantenha a janela de processo aceita e os critérios de inspeção com a revisão da peça e do molde, para que a correção possa ser repetida.
Gráfico de solução de problemas de defeitos em injeção moldagem
| Defeito | Contribuintes comuns | Evidências a verificar primeiro | Direção possível |
|---|---|---|---|
| Marcas de retração ou vazamentos | Seções espessas, retração localizada, congelamento prematuro do injetor ou compactação insuficiente | Localização em relação a nervuras/cobogas e injetor; tendência de peso da peça ou pressão da cavidade | Reavalie a espessura da peça, injetor/canal de alimentação e perfil de compactação |
| Distorção | Retração diferencial, resfriamento, material ou orientação de fluxo | Onde e quando a distorção aparece; espessura da parede, equilíbrio de resfriamento e lote do material | Reavalie geometria, resfriamento, padrão de injetor/preenchimento e dados do material |
| Rebarba | Problemas na linha de junção ou de corte, compactação excessiva, capacidade de fechamento, processo ou desventilação | Linha de junção, ejatores e desventos; registro de preenchimento/compactação e condição do fechamento | Encontre o caminho do vazamento e corrija a causa na ferramenta ou processo |
| Injeção incompleta | Restrição de fluxo, ar preso, material insuficiente, pressão ou temperatura | Onde o preenchimento para; tamanho do tiro, rastreio de preenchimento, alimentação do material e desventilação | Corrija a restrição, desvento, tiro ou condição de preenchimento identificada |
| Linha de solda | Frentes de fluxo se encontrando em torno de furos, inserções, injetores ou mudanças de espessura | Localização da linha em relação ao padrão de preenchimento, aparência e caminho de carga | Avalie alterações de injetor/preenchimento, desventilação e requisitos da peça |
| Marcas de queimadura | Compressão de gás aprisionado ou degradação do resina devido ao calor, tempo de residência ou cisalhamento | Áreas que preenchem por último, ventilações, restrições de fluxo e histórico do material/processo | Resolver a fonte de ventilação ou degradação dentro da janela do resina |
Estes são caminhos de investigação, não receitas universais. Uma mudança que melhora um sintoma pode criar outro; valide a peça completa em relação ao seu desenho e critérios de aceitação.
Seis defeitos comuns de injeção moldada e o que verificar
Marcas de rebaixamento e vazios internos
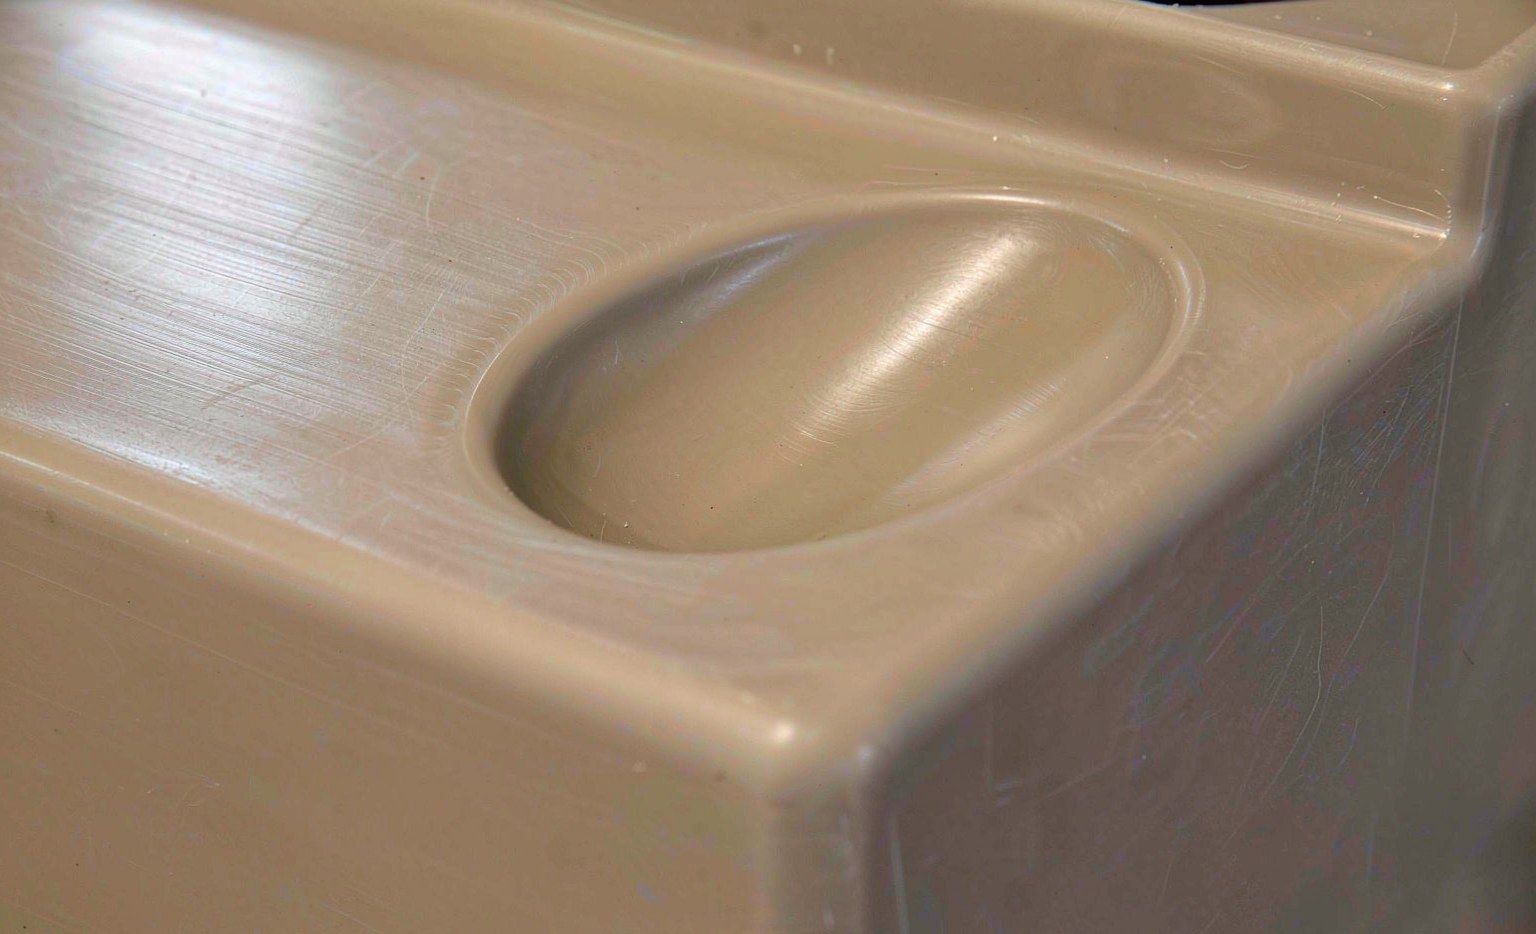
Uma marca de rebaixamento é uma depressão na superfície; um vazio é uma cavidade interna. Ambos podem ocorrer quando o material em uma região mais espessa se contrai sem compensação suficiente durante o resfriamento. Eles frequentemente aparecem opostos a nervuras, bosses ou outras seções pesadas, mas as condições do filete, do canal de alimentação e de compactação também importam. A Autodesk Moldflow descreve contração localizada, congelamento precoce do filete e compactação insuficiente entre os possíveis contribuidores em seu guia de solução de problemas de marcas de rebaixamento e vazios.
Verifique se a marca ou vazio se repete na mesma geometria ou cavidade, então revise o design da seção, o caminho do filete e a evidência disponível de compactação. O trabalho corretivo pode envolver a redução de seções pesadas, mudança do filete ou canal de alimentação, ou ajuste do perfil de compactação. Não aumente a pressão ou o tempo de retensão cegamente: o filete pode já estar congelado, e a compactação excessiva pode criar flash ou outros problemas de qualidade.
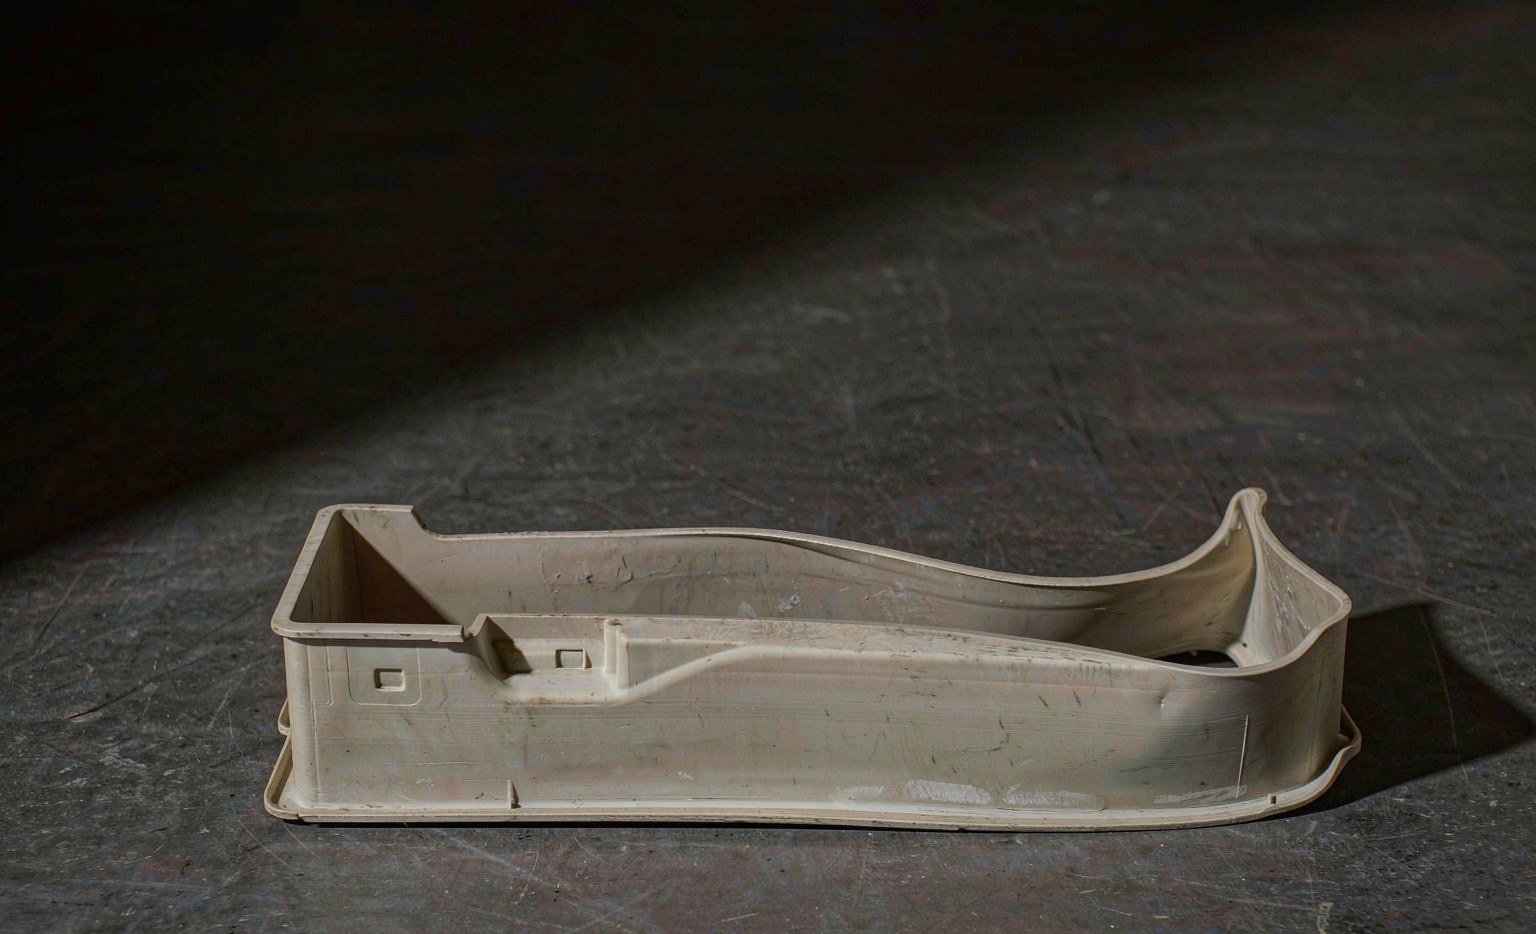
A deformação por encolhimento é distorção dimensional associada à contração desigual e tensão interna. Diferenças de resfriamento, transições de espessura, orientação do fluxo, variação do material e condições de processo inconsistentes podem contribuir. O guia de deformação por encolhimento da Autodesk Moldflow lista resfriamento não uniforme e contração inconsistente entre as causas.
Meça a peça em um tempo e condição definidos, e compare as regiões afetadas com a espessura da parede, circuitos de resfriamento, localização do filete e histórico do material. Dependendo das evidências, revise a geometria, equilíbrio do resfriamento, padrão de filete/preenchimento ou escolha do material. “Tornar a parede uniforme” pode ser uma revisão de design útil, mas não é um diagnóstico de processo completo para uma ferramenta existente.
O flash é material excedente na linha de separação, pino de ejetor ou outra interface do molde. Possíveis contribuidores incluem uma vedação mal ajustada ou obstruída, força de aperto insuficiente, supercompactação, condições de processo e design de ventilação. O guia de solução de flash da Autodesk trata essas como causas distintas que precisam ser verificadas.
Inspecione onde a sobra inicia e se está isolada em uma cavidade ou interface. Verifique se há detritos ou danos na ferramenta e, em seguida, compare as condições de preenchimento/compactação e a capacidade de prensagem com a configuração aprovada. Corrija a fonte identificada; aumentar a força de prensagem sem verificar o excesso de compactação ou uma vedação danificada pode mascarar a causa e aumentar a carga na ferramenta.
Preenchimentos curtos
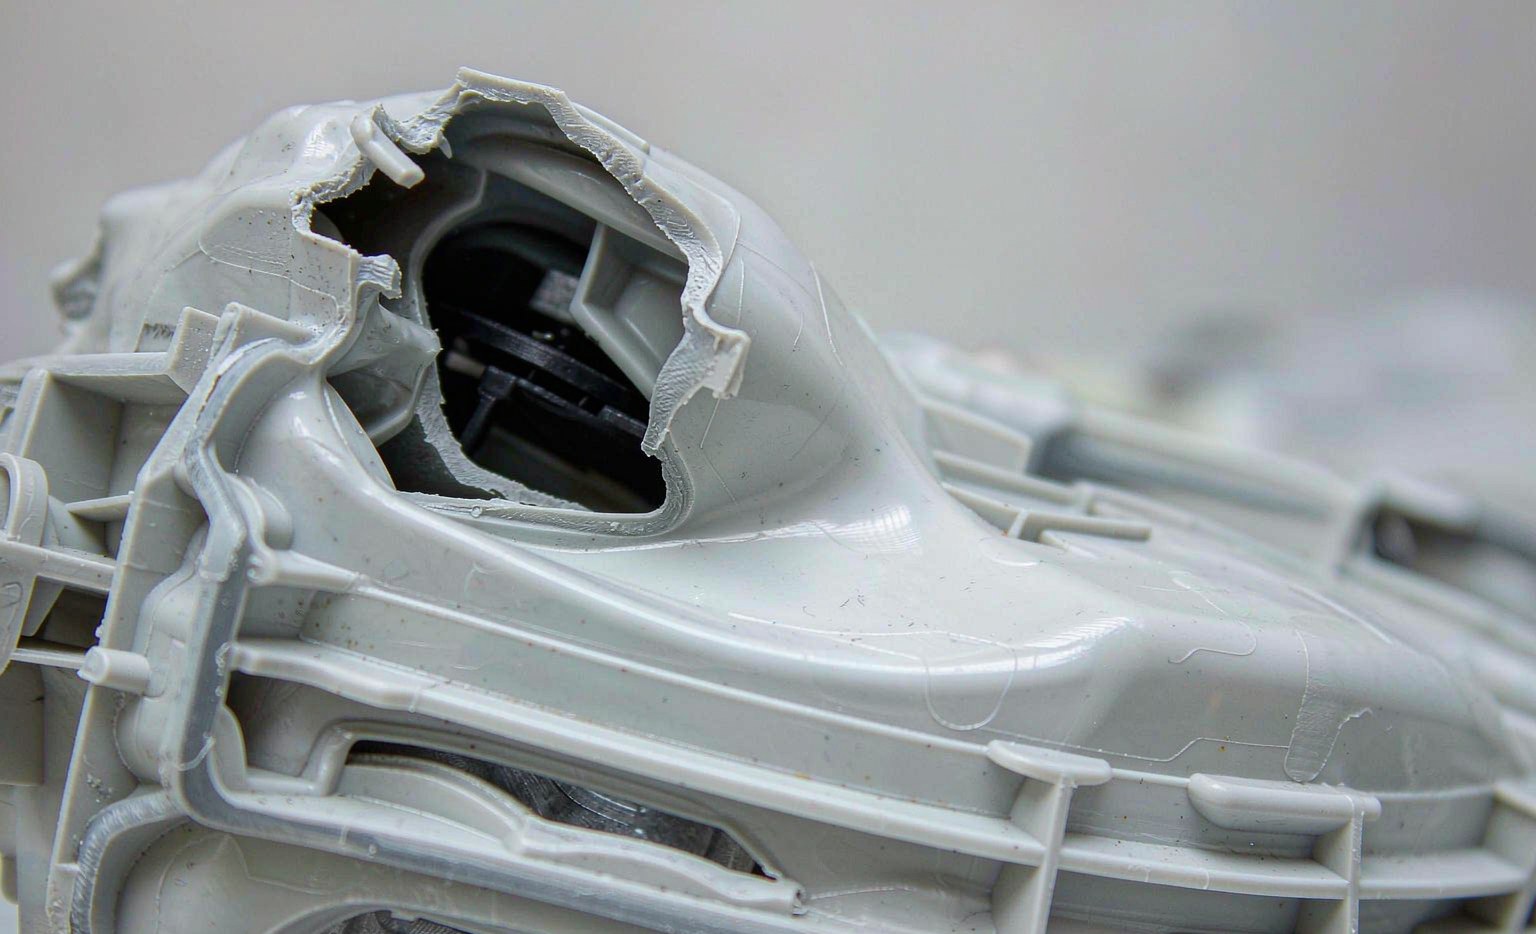
Um preenchimento curto significa que a cavidade não está completamente preenchida. É diferente de uma peça totalmente formada que está com subcompactação. Restrições de fluxo, um caminho de fluxo longo ou hesitante, ar preso, volume de injeção insuficiente, limitações da máquina ou temperaturas do material e do molde fora da faixa de processamento da grade podem contribuir. Consulte a Autodesk’s guia de solução de problemas de curto enchimento da DAYIN.
Anote onde o fluxo para e compare as marcas de preenchimento, o tamanho da injeção, a alimentação do material, a resposta da máquina e as localizações dos escapes. Apenas então decida se deve tratar uma restrição, o chusca/canal, o escape, a seleção do material ou as condições de preenchimento. Velocidade, pressão ou temperatura mais altas não são uma correção universal e devem permanecer dentro dos limites da máquina, do molde e do resina.
Linhas de solda ou emenda
Uma linha de solda ou emenda se forma onde as frentes de fluxo se encontram, por exemplo, em torno de um furo ou inserto ou entre múltiplos chuscas. A linha pode ser visível, e a resistência depende do material, dos aditivos, das condições de encontro e da carga da peça. A Autodesk nota que as frentes de fluxo podem se encontrar devido a chuscas, furos, inserts ou efeitos de fluxo relacionados à espessura em seu guia de linhas de solda e emenda.
Mapeie a linha em relação ao padrão de preenchimento e identifique se ela está em uma superfície estética ou em uma área de suporte de carga. Se o requisito não for atendido, uma revisão de design pode considerar a posição do chusco, o equilíbrio do preenchimento, o escape ou condições de processamento validadas. Não assuma que uma temperatura de fusão mais alta ou um chusco aquecido removerá todas as linhas; às vezes, o objetivo prático é movê-la para um local menos sensível e verificar a peça.
Marcas de queima
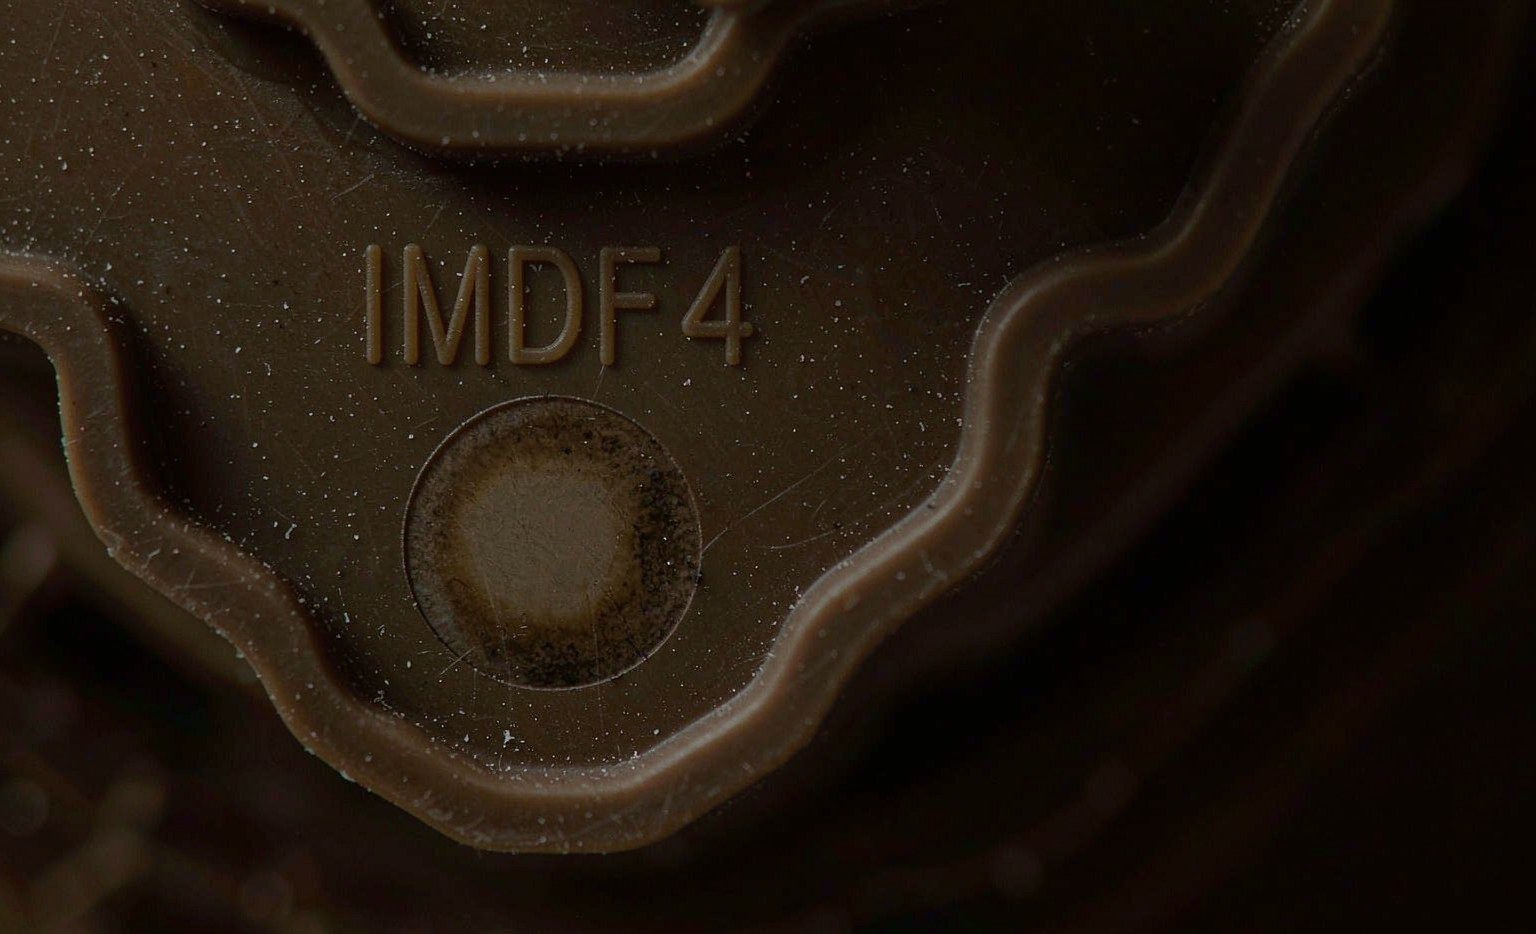
Manchas escuras ou manchas podem resultar de ar preso comprimindo e aquecendo, ou da degradação do resina associada a temperatura excessiva, tempo de residência ou cisalhamento. O guia de solução de problemas de marcas de queima da Autodesk’s guia de solução de problemas de marcas de queima distingue esses possíveis mecanismos.
Verifique se o defeito está em um local de último preenchimento e inspecione os escapes e as restrições de fluxo. Revise também o manuseio do material, paradas/tempo de residência, temperatura e condições do parafuso ou canal de acordo com as orientações do fornecedor do resina. A desaceleração da injeção ou a redução da temperatura podem ajudar em alguns casos, mas podem piorar o preenchimento ou outros defeitos, portanto, use evidências e uma tentativa controlada.
O que enviar a um fornecedor de moldagem
Para um problema de produção ou uma nova peça de OEM, forneça o modelo 3D e o desenho 2D com dimensões críticas e tolerâncias, grade de resina e cor, volume alvo, fotos do defeito e cavidade/lote afetado, além dos requisitos de aparência, resistência e critérios de inspeção. Inclua a revisão atual do molde e do processo quando disponível. Isso fornece ao fornecedor contexto suficiente para revisar a peça, o material, a ferramenta e o processo como um sistema.
Para o escopo do projeto, veja o da DAYIN serviços de injeção de plástico sob encomenda ou entrar em contato com a equipe com os requisitos da peça.
Perguntas frequentes
Quais são os defeitos mais comuns em moldagem por injeção?
Exemplos comuns incluem marcas de afundamento, empenamento, rebabes, injeções curtas, linhas de solda ou fusão, e marcas de queimadura. Uma peça pode ter mais de um problema, e o mesmo sintoma pode ter causas diferentes em moldes ou materiais distintos.
Marcas de afundamento e vazio são o mesmo defeito?
Não. Ambos podem estar relacionados à contração localizada em seções mais espessas, mas uma marca de afundamento é uma depressão visível e um vazio é uma cavidade interna. Uma inspeção apenas de superfície pode não revelar um vazio interno.
Injeções curtas e subcompactação são a mesma coisa?
Não. Uma injeção curta é o preenchimento incompleto da cavidade. A subcompactação pode ocorrer mesmo quando a peça parece totalmente preenchida, se a cavidade não tiver sido compactada adequadamente para compensar a contração.
Devo aumentar a pressão de injeção para corrigir um defeito?
Não sem identificar a causa. Mudanças de pressão podem ajudar em um problema específico de preenchimento ou compactação, mas podem piorar a rebaba, a tensão ou outros resultados de qualidade. Verifique os limites do material e da máquina e confirme a peça completa após uma mudança controlada.
Quais informações ajudam um fornecedor a avaliar um defeito de moldagem?
Compartilhe desenhos da peça ou CAD, grau da resina, fotos do defeito, informações da cavidade e do lote, registros de processo relevantes, volume esperado e critérios de aceitação mensuráveis. Esses detalhes ajudam a distinguir um problema de design da peça, material, molde ou processo.
Recursos relacionados à moldagem por injeção
- Moldagem por injeção de plástico: processo, materiais e sourcing OEM
- Como escolher uma resina para moldagem por injeção
- Como escolher empresas de moldagem por injeção de plástico