Các lỗi trong đúc phun là triệu chứng, không phải chẩn đoán. Vết lún, khuôn không đầy đủ hoặc vết cháy có thể liên quan đến thiết kế chi tiết, trạng thái nhựa, dụng cụ gia công, khả năng của máy hoặc cài đặt quy trình. Bắt đầu bằng cách xác định vị trí lỗi và so sánh với bằng chứng về chi tiết, vật liệu và quy trình; không có một thay đổi cài đặt đơn lẻ nào có thể sửa chữa mọi chi tiết.
Hướng dẫn này giải thích sáu lỗi phổ biến, những gì cần kiểm tra trước tiên và cách xây dựng hành động khắc phục. Khoảng xử lý và giới hạn ngoại quan hoặc độ bền chấp nhận được phụ thuộc vào cấp nhựa, khuôn, máy và thông số kỹ thuật của chi tiết, vì vậy hãy xác nhận các thay đổi đề xuất với kỹ sư quy trình và nhà cung cấp vật liệu có trách nhiệm.
Cách điều tra một lỗi trong đúc phun
- Mô tả triệu chứng. Ghi lại hình ảnh, vị trí lỗi, số khoang, lô bị ảnh hưởng và thời điểm xuất hiện. Tách biệt vấn đề bề mặt với sự thiếu hụt điền đầy, biến dạng kích thước hoặc lỗ rỗng bên trong.
- Kiểm tra đường cơ sở đã phê duyệt. So sánh hồ sơ chu kỳ và quy trình thực tế với lần chạy đã xác nhận, bao gồm hành vi điền đầy, điểm chuyển tiếp, đệm, hồ sơ giữ, làm mát, báo động và nhiệt độ nhựa hoặc khuôn liên quan.
- Kiểm tra vật liệu và dụng cụ. Xác nhận cấp nhựa và lô, chỉ dẫn xử lý của nhà cung cấp và quy trình làm khô (nếu có), và tìm kiếm các dấu hiệu nhiễm bẩn, lỗ thoát khí bị tắc, hạn chế ở cổng hoặc rãnh phân phối, mài mòn, hư hỏng hoặc mất cân bằng làm mát.
- Chọn thử nghiệm đặc thù cho nguyên nhân. Thay đổi một yếu tố được ghi nhận hoặc thực hiện thí nghiệm đã lên kế hoạch; tránh thay đổi nhiều cài đặt mà không ghi lại chúng. Kiểm tra lại kích thước, ngoại quan và hiệu suất yêu cầu sau khi thử nghiệm.
- Cập nhật hồ sơ kiểm soát. Giữ nguyên khoảng quy trình được chấp nhận và tiêu chuẩn kiểm tra cùng với phiên bản chi tiết và khuôn để có thể lặp lại sự khắc phục.
Biểu đồ khắc phục sự cố các lỗi trong đúc phun
| Khuyết tật | Các yếu tố đóng góp phổ biến | Bằng chứng cần kiểm tra trước tiên | Hướng đi có thể |
|---|---|---|---|
| Vết lún hoặc lỗ rỗng | Các phần dày, co rút cục bộ, cổng đóng băng sớm hoặc đóng gói không đủ | Vị trí so với rib/đầu trụ và cổng; xu hướng trọng lượng chi tiết hoặc áp suất khoang | Xem xét độ dày chi tiết, cổng/rãnh phân phối và hồ sơ đóng gói |
| Biến dạng | Co rút khác biệt, làm mát, vật liệu hoặc định hướng dòng chảy | Nơi và khi nào biến dạng xuất hiện; độ dày thành, cân bằng làm mát và lô vật liệu | Xem xét hình học, làm mát, mẫu điền đầy/cổng và dữ liệu vật liệu |
| Vá | Các vấn đề về đường phân tách hoặc đường chặn, đóng gói quá mức, khả năng kẹp, quy trình hoặc thoát khí | Đường phân tách, bộ gá đẩy và lỗ thoát khí; hồ sơ điền đầy/đóng gói và điều kiện kẹp | Tìm đường rò rỉ và sửa chữa nguyên nhân trên dụng cụ hoặc quy trình |
| Thiếu nhựa | Hạn chế dòng chảy, khí bị mắc kẹt, vật liệu không đủ, áp suất hoặc nhiệt độ | Nơi quá trình điền đầy dừng lại; kích thước phun, dấu vết điền đầy, nguồn cung cấp vật liệu và thoát khí | Sửa chữa hạn chế, lỗ thoát khí, lượng phun hoặc điều kiện điền đầy được xác định |
| Đường hàn | Các đầu dòng chảy gặp nhau quanh các lỗ, chi tiết lắp ráp, cổng hoặc thay đổi độ dày | Vị trí đường so với mẫu điền đầy, ngoại quan và đường tải | Đánh giá thay đổi cổng/điền đầy, thoát khí và yêu cầu của chi tiết |
| Vết cháy | Nén khí bị bẫy hoặc phân hủy nhựa do nhiệt, thời gian lưu hoặc ứng suất cắt | Các vùng điền cuối cùng, hệ thống thoát khí, hạn chế dòng chảy và lịch sử vật liệu/quy trình | Giải quyết nguồn thoát khí hoặc phân hủy bên trong cửa sổ nhựa |
Đây là các đường điều tra, không phải công thức phổ quát. Một thay đổi cải thiện triệu chứng này có thể tạo ra triệu chứng khác; xác nhận khuôn hoàn chỉnh với bản vẽ và tiêu chí chấp nhận của nó.
Sáu khuyết tật đúc phun phổ biến và những gì cần kiểm tra
Vết lõm và rỗng bên trong
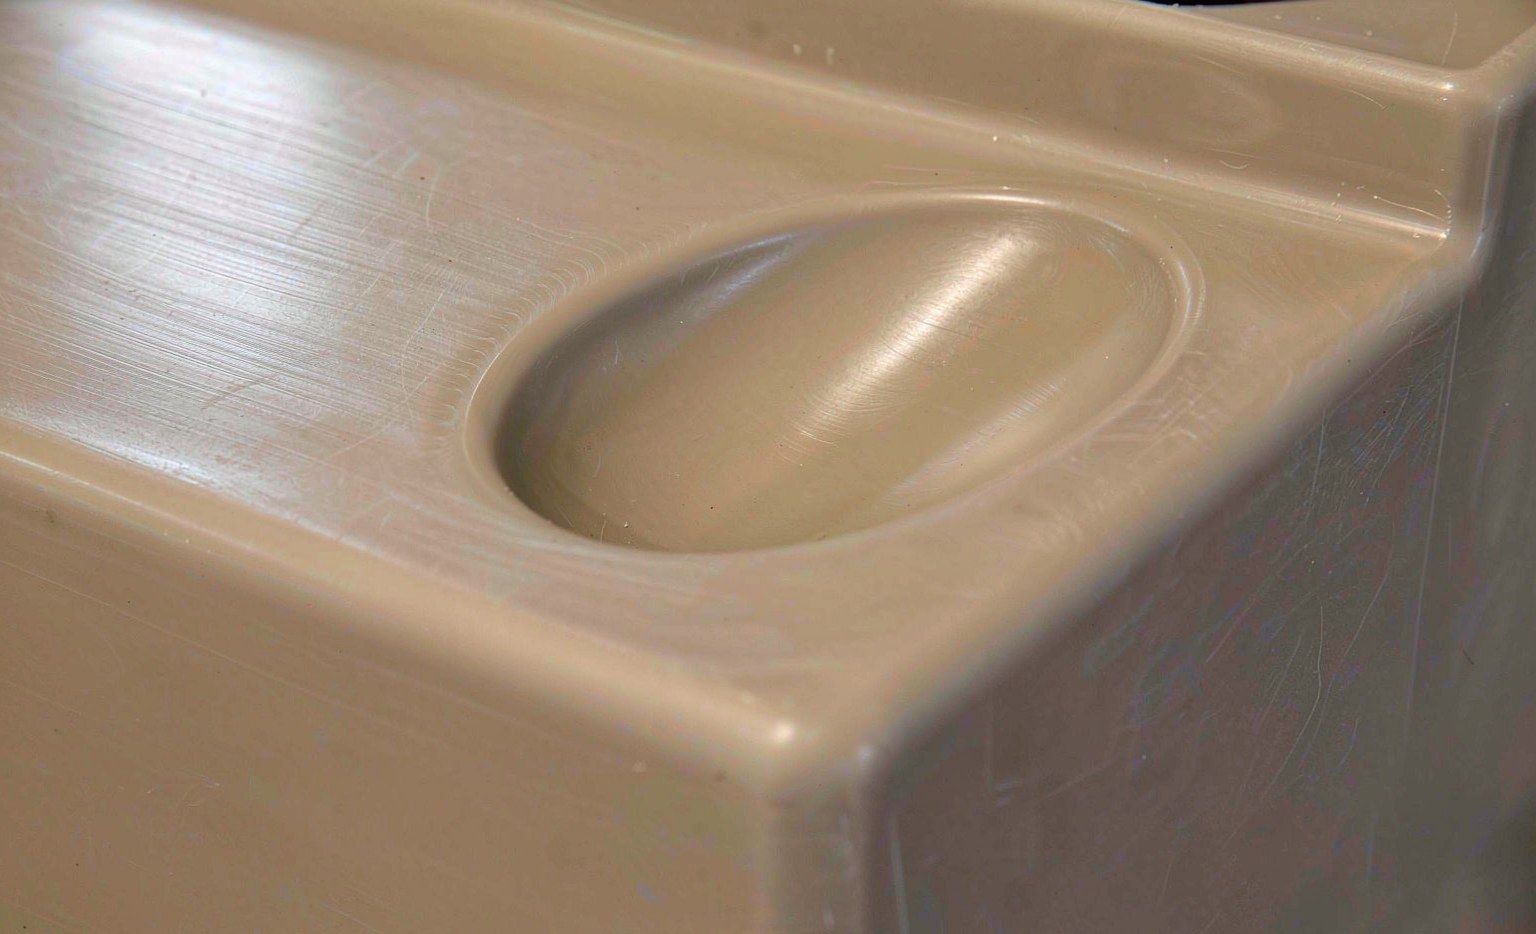
Vết lõm là vùng sụt bề mặt; rỗng là khoang bên trong. Cả hai đều có thể xảy ra khi vật liệu ở khu vực dày co lại mà không được bù đủ trong quá trình làm nguội. Chúng thường xuất hiện đối diện với sườn, trục nổi hoặc các phần tiết diện nặng khác, nhưng điều kiện cổng, kênh và đóng gói cũng quan trọng. Autodesk Moldflow mô tả sự co lại cục bộ, đông đặc sớm của cổng và đóng gói không đủ là những yếu tố góp phần có thể trong hướng dẫn của họ về xử lý sự cố vết lõm và rỗng.
Kiểm tra xem vết lõm hoặc rỗng có lặp lại trong cùng một hình học hoặc buồng không, sau đó xem xét thiết kế tiết diện, đường dẫn cổng và bằng chứng đóng gói khả dụng. Công việc khắc phục có thể bao gồm giảm các phần nặng, thay đổi cổng hoặc kênh, hoặc điều chỉnh hồ sơ đóng gói. Không tăng áp lực hoặc thời gian giữ một cách mù quáng: cổng có thể đã đông đặc, và đóng gói quá mức có thể tạo ra phôi thừa hoặc các vấn đề chất lượng khác.
Cong vênh
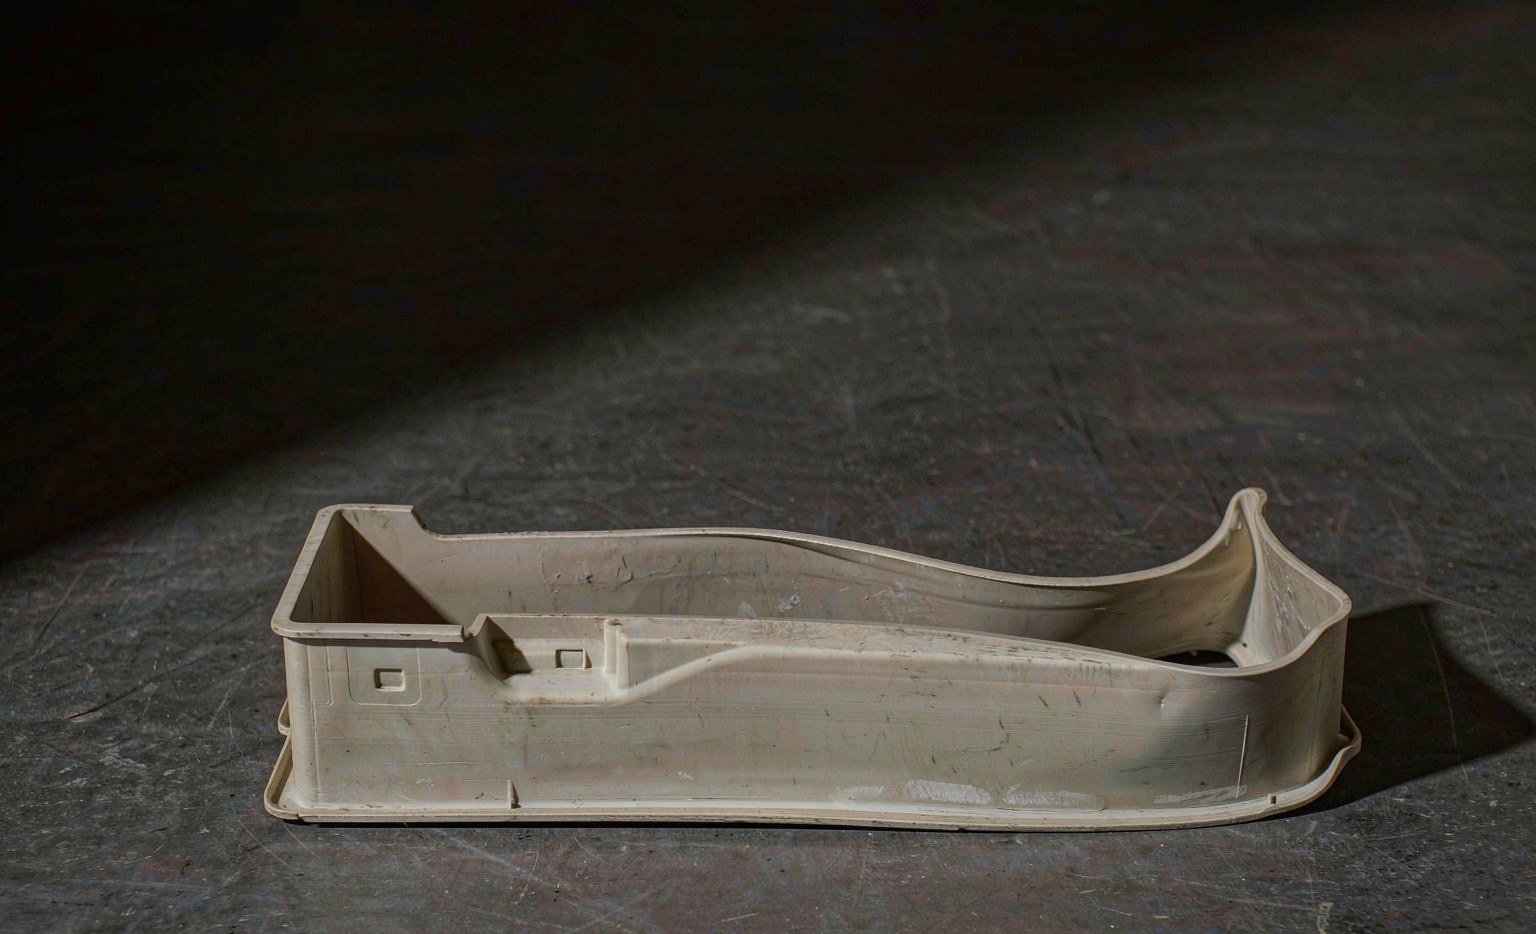
Biến dạng là biến dạng kích thước liên quan đến sự co không đều và ứng suất bên trong. Sự khác biệt làm nguội, chuyển tiếp độ dày, định hướng dòng chảy, biến thể vật liệu và điều kiện quy trình không nhất quán đều có thể góp phần. Hướng dẫn về biến dạng của Autodesk Moldflow liệt kê sự làm nguội không đồng đều và sự co không nhất quán trong số các nguyên nhân.
Đo khuôn ở một thời gian và điều kiện xác định, và so sánh các vùng bị ảnh hưởng với độ dày thành, mạch làm nguội, vị trí cổng và lịch sử vật liệu. Tùy thuộc vào bằng chứng, xem xét hình học, cân bằng làm nguội, hồ sơ điền của cổng hoặc lựa chọn vật liệu. “Làm cho thành đồng đều” có thể là một đánh giá thiết kế hữu ích, nhưng nó không phải là chẩn đoán quy trình hoàn chỉnh cho một khuôn hiện có.
Mép tràn
Flash là vật liệu thừa ở đường phân tách, chốt thoát hoặc một giao diện khuôn khác. Các yếu tố góp phần có thể bao gồm sự ngắt không khớp hoặc bị cản trở, lực kẹp không đủ, đóng gói quá mức, điều kiện quy trình và thiết kế thoát khí. Hướng dẫn xử lý sự cố flash của Autodesk coi những điều này là các nguyên nhân riêng biệt cần được kiểm tra.
Inspect where the flash starts and whether it is isolated to a cavity or interface. Check for debris or tool damage, then compare fill/pack conditions and clamp capability with the approved setup. Correct the identified source; increasing clamp force without checking overpacking or a damaged shutoff can mask the cause and raise tool loading.
4. Short shots
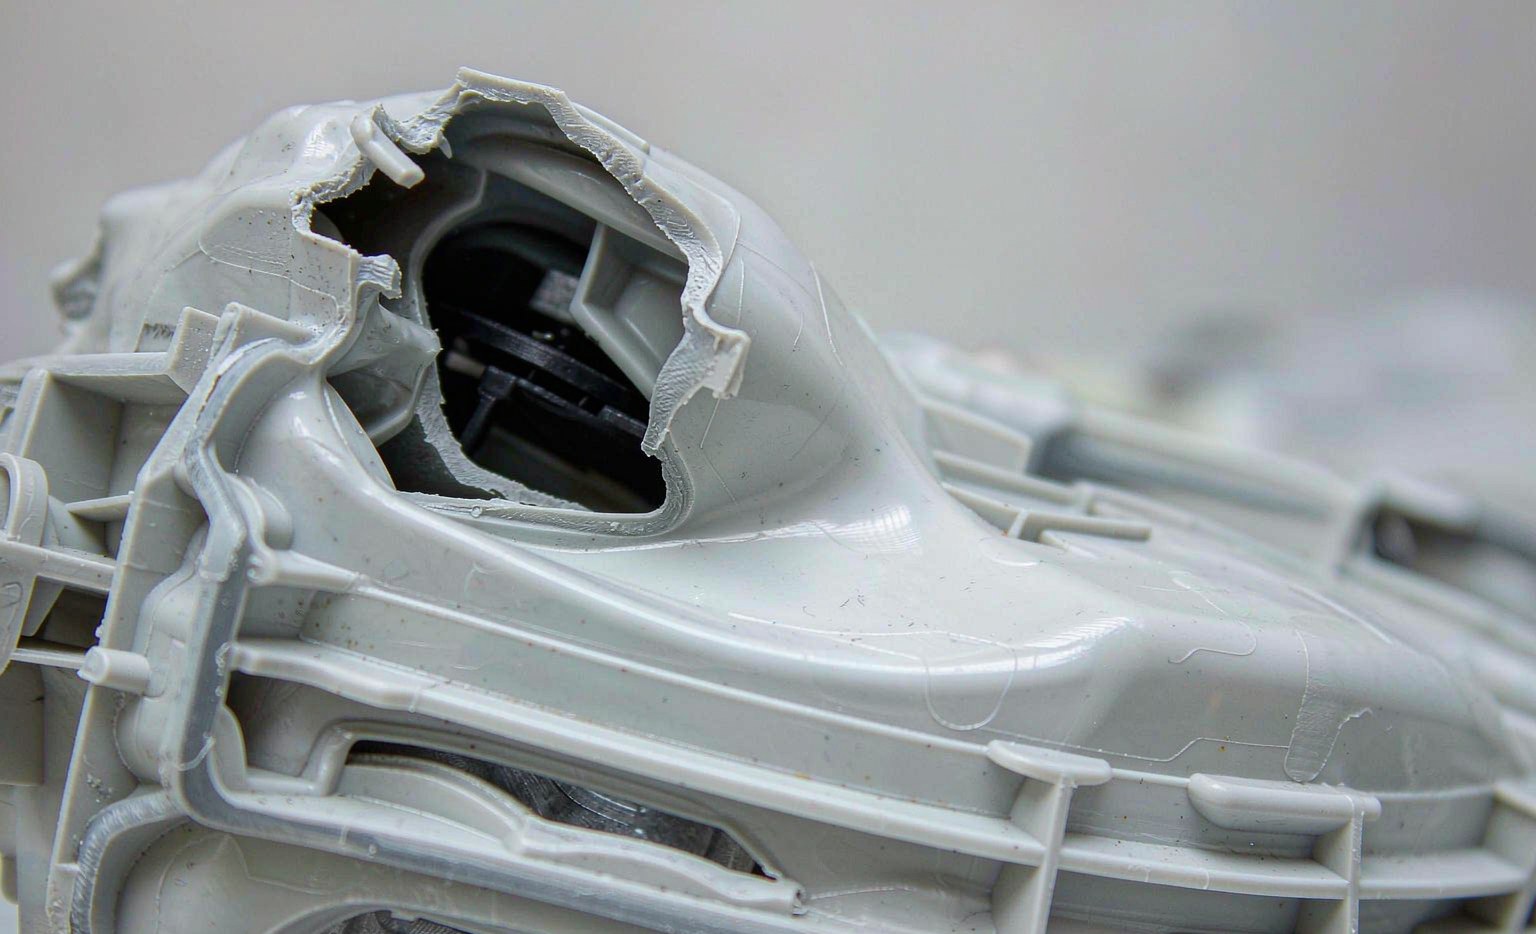
A short shot means the cavity is not completely filled. It is different from a fully formed part that is underpacked. Flow restrictions, a long or hesitant flow path, trapped air, insufficient shot volume, machine limitations, or material and mold temperatures outside the grade’s processing range may contribute. See Autodesk’s short-shot troubleshooting guide.
Note where the flow stops and compare fill traces, shot size, material feed, machine response and vent locations. Only then decide whether to address a restriction, gate/runner, vent, material selection or fill conditions. Higher speed, pressure or temperature is not a universal correction and must stay within machine, mold and resin limits.
5. Weld or knit lines
A weld or knit line forms where flow fronts meet, for example around a hole or insert or between multiple gates. The line may be visible, and strength depends on the material, fillers, meeting conditions and part loading. Autodesk notes that flow fronts can meet because of gates, holes, inserts or thickness-related flow effects in its weld- and meld-line guidance.
Map the line against the fill pattern and identify whether it lies on a cosmetic surface or a load-bearing area. If the requirement is not met, a design review may consider gate position, fill balance, venting or validated processing conditions. Do not assume that a higher melt temperature or a hot runner will remove every line; sometimes the practical goal is to move it to a less sensitive location and verify the part.
Vết cháy
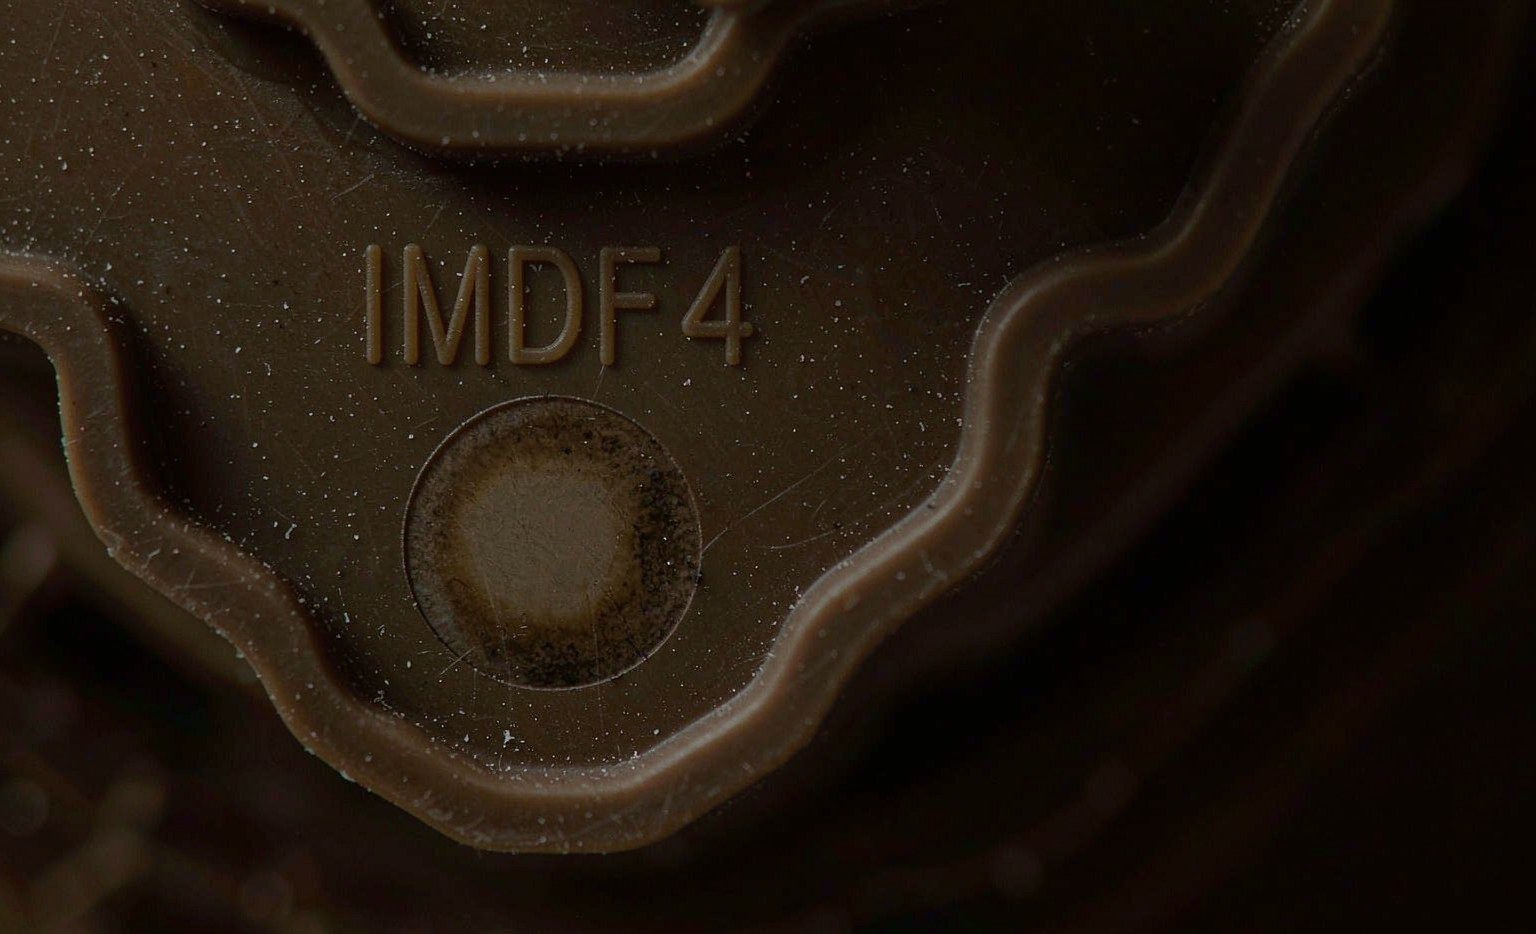
Dark streaks or spots can result from trapped air compressing and heating, or from resin degradation associated with excessive temperature, residence time or shear. Autodesk’s burn-mark troubleshooting guide distinguishes these possible mechanisms.
Check whether the defect is at a last-to-fill location, and inspect venting and flow restrictions. Also review material handling, stoppages/residence time, temperature and screw or runner conditions against the resin supplier’s guidance. Slowing injection or lowering temperature may help in some cases but can worsen filling or other defects, so use evidence and a controlled trial.
What to send a molding supplier
For a production issue or a new OEM part, provide the 3D model and 2D drawing with critical dimensions and tolerances, resin grade and color, target volume, defect photos and affected cavity/lot, plus the required appearance, strength and inspection criteria. Include the current mold and process revision when available. This gives a supplier enough context to review the part, material, tool and process as one system.
For project scope, see DAYIN’s dịch vụ ép phun nhựa theo yêu cầu hoặc liên hệ với nhóm with the part requirements.
Câu hỏi thường gặp
What are the most common injection molding defects?
Common examples include sink marks, warpage, flash, short shots, weld or knit lines, and burn marks. A part can have more than one issue, and the same symptom can have different causes on different tools or materials.
Are sink marks and voids the same defect?
No. Both can relate to localized shrinkage in thicker sections, but a sink mark is a visible depression and a void is an internal cavity. A surface-only inspection may not reveal an internal void.
Are short shots and underpacking the same?
No. A short shot is incomplete cavity filling. Underpacking can occur even when the part appears fully filled, if the cavity was not adequately packed to compensate for shrinkage.
Should I raise injection pressure to fix a defect?
Not without identifying the cause. Pressure changes may help a specific fill or packing issue, but can worsen flash, stress or other quality outcomes. Check the material and machine limits and verify the complete part after a controlled change.
What information helps a supplier assess a molding defect?
Share part drawings or CAD, resin grade, defect photos, cavity and lot information, relevant process records, expected volume, and measurable acceptance criteria. Those details help distinguish a part-design, material, tool or process issue.
Related injection molding resources
- Plastic injection molding: process, materials and OEM sourcing
- Cách chọn nhựa cho đúc phun
- How to choose plastic injection molding companies