




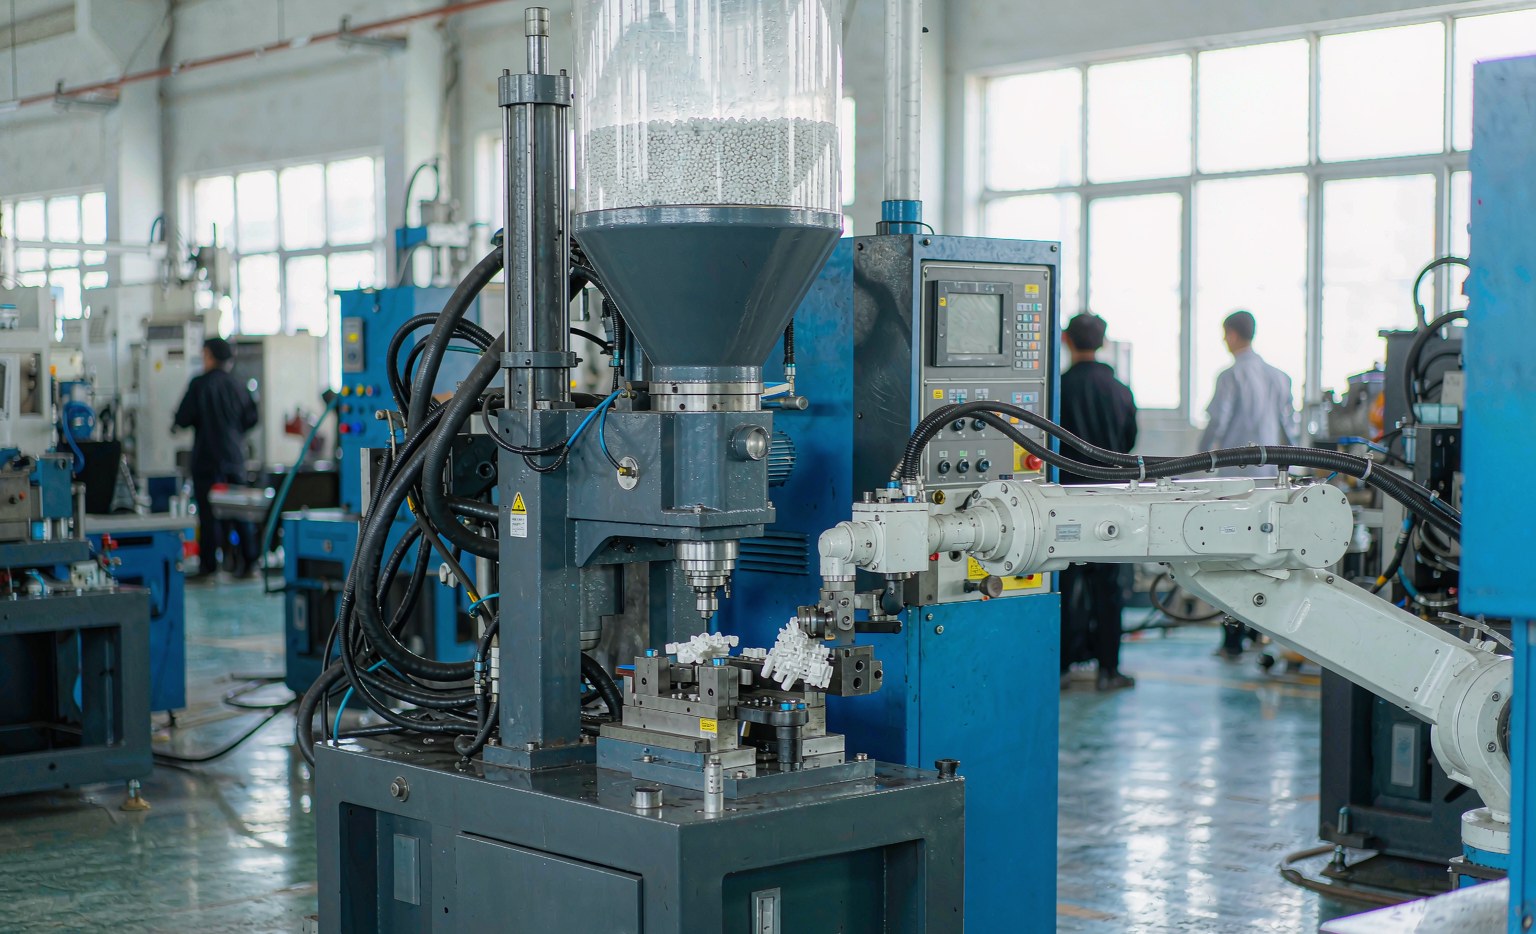
Injeção de plásticos transforma pellets de termoplásticos em peças de forma final, derretendo a resina e injetando-a sob pressão em um molde de aço de precisão. É o processo predominante para componentes plásticos de alto volume porque cada ciclo produz uma peça idêntica com tolerâncias rigorosas e acabamento superficial de alta qualidade. Este guia aborda o processo, a seleção de materiais, o dimensionamento da máquina, as regras de projeto para fabricabilidade (DFM), defeitos comuns, prazos de fabrico de ferramentas e como obter produção OEM/ODM.
O processo de injeção, passo a passo
Cada ciclo repete cinco fases:
- Fechamento — o molde fecha e a unidade de fechamento aplica a tonelagem total, mantendo a cavidade e o núcleo fechados contra a pressão de injeção.
- Injeção — um parafuso reciprocante empurra o “tiro” fundido através do bico e do canal até a cavidade. A injeção geralmente leva de 0,5 a 5 s.
- Compactação (seguro) — a pressão reduzida compensa a retração à medida que a peça esfria, evitando marcas de afundamento (de 3 a 15 s).
- Resfriamento — a peça solidifica; o resfriamento geralmente representa 50–70% do tempo total do ciclo (de 5 a 40 s, determinado pela espessura das paredes).
- Ejeção — o molde abre e os pinos de expulsão empurram a peça terminada para fora (de 1 a 3 s).
Processo descrito a partir de Conhecimento em Plásticos e Plástico LSY.
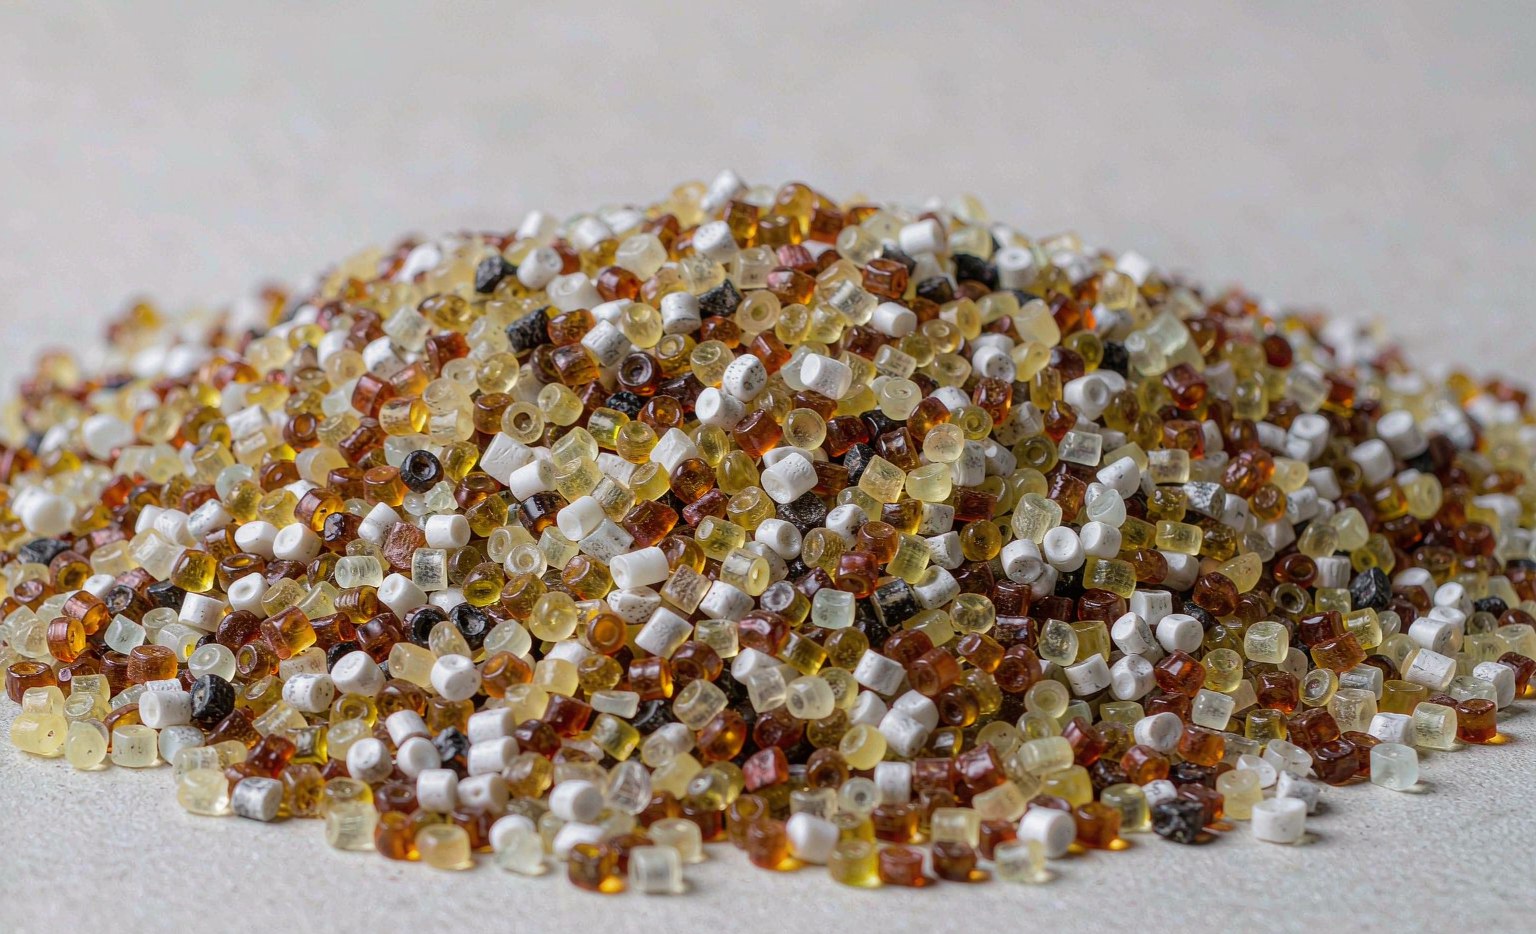
Escolhendo o plástico certo: temperatura de fusão, temperatura do molde e retração
A seleção do material determina o desempenho mecânico, o acabamento superficial e a precisão dimensional. A tabela abaixo lista as faixas típicas de processamento e a retração — os valores que os engenheiros usam para dimensionar a peça e o molde.
| Polímero | Temp. de fusão (°C) | Temp. do molde (°C) | Retração (%) |
|---|---|---|---|
| PEAD | 200–280 | 20–50 | 1.5–3.0 |
| PP | 200–270 | 20–80 | 1.0–2.5 |
| ABS | 220–270 | 50–80 | 0.4–0.7 |
| PA 6 | 230–280 | 60–100 | 0.5–1.5 |
| PA 66 | 270–305 | 80–110 | 0.8–2.0 |
| PC | 280–320 | 80–110 | 0.5–0.7 |
| POM | 180–215 | 60–120 | 1.5–2.5 |
| PEEK | 370–400 | 170–200 | 1.0–1.4 |
Materiais de produção comuns incluem também PC para peças transparentes e resistentes a impactos e TPE/TPR para sobreinjeção de toque macio. Dados de Tabelas de materiais KunststoffWissen.
Dimensionamento da máquina: força de prensagem e peso de injeção
O tonnage correto previne flash (pressão excessiva empurrando o plástico para fora do molde) sem sobreprensagem. A força de prensagem necessária é:
F = A × p × S
onde A é a área projetada (cm²), p a pressão da cavidade (bar) e S um fator de segurança de 1,15–1,30. Por exemplo, uma área projetada de 200 cm² a 500 bar com S = 1,2 requer F = 1.200 kN ≈ 122 toneladas métricas. A pressão de injeção em si geralmente varia de 800–2.500 bar. Como regra, o peso da injeção deve ser de 20–80% da capacidade do cano para manter o tempo de residência dentro do intervalo (Conhecimento em Plásticos).
Os tamanhos de máquina variam aproximadamente de 90 T a 1.200 T para oficinas típicas de moldagem, até 2,500 T para peças grandes; volumes de injeção de ~10 g a 2,500 g. As tolerâncias geralmente mantêm ±0,05 mm, com controle mais rígido (até ±0,02 mm) alcançável ao compensar a retração do resina (Trumax).
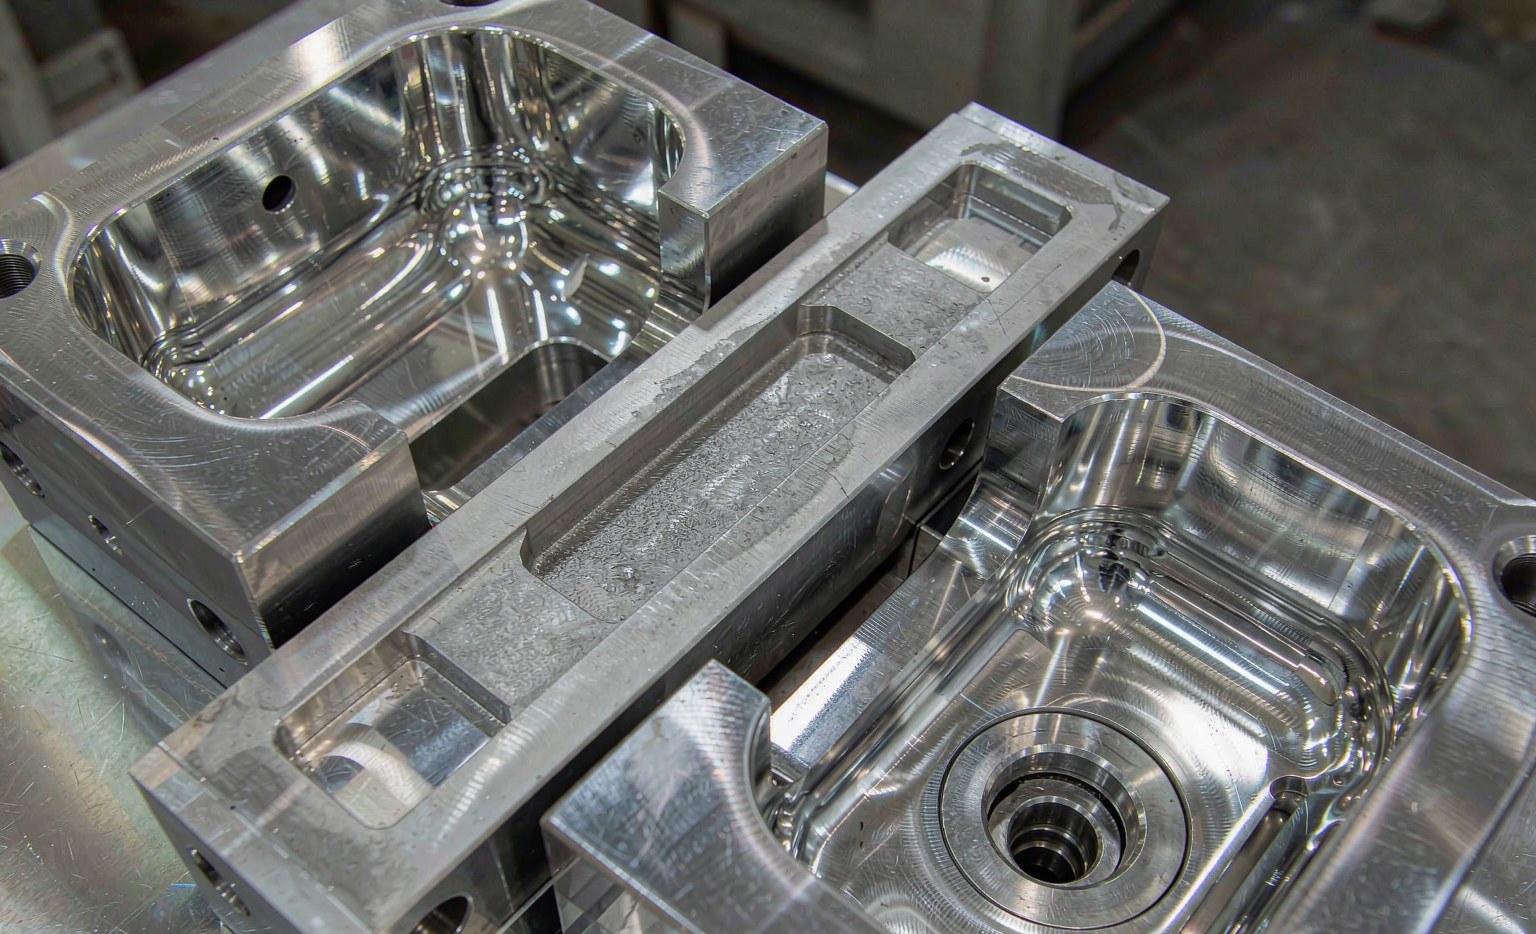
Design para fabricação (DFM)
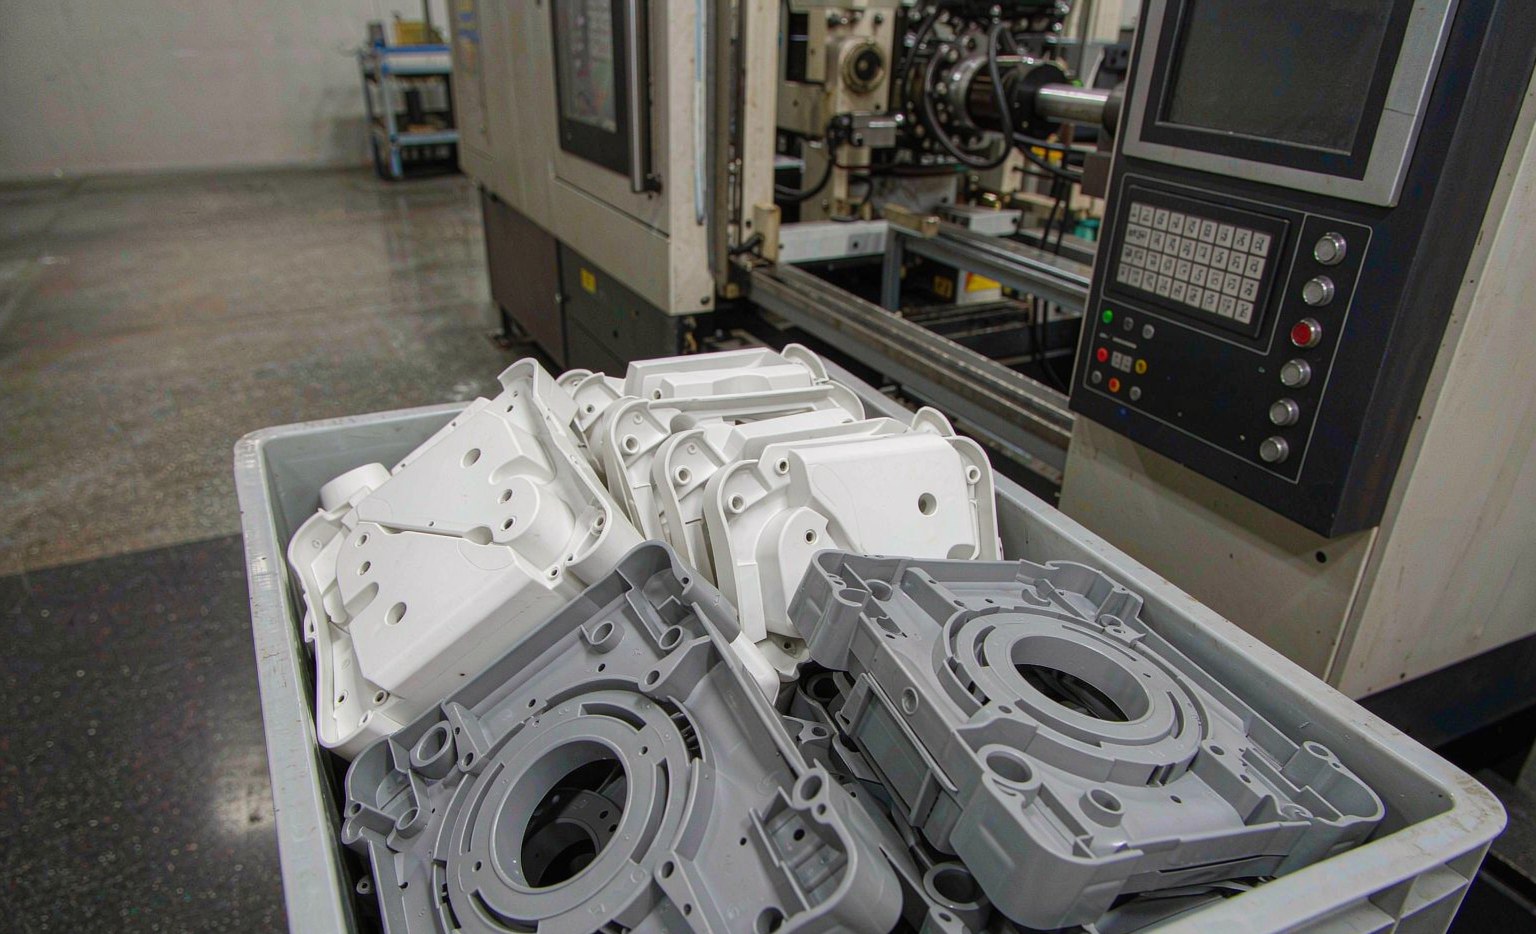
O sucesso da moldagem é decidido na etapa de design. Regras fundamentais:
- Espessura de parede uniforme — variações causam marcas de rebaixe e empenamento; busque espessura consistente para resfriamento uniforme.
- Ângulos de extração — no mínimo 1°–2° em paredes verticais para ejeção limpa sem riscos.
- Localização do gate — posicionamento estratégico otimiza o enchimento e minimiza as linhas de solda que enfraquecem a peça.
- Ventilação — liberar o ar preso para evitar marcas de queimadura e injeções curtas.
- Canais de resfriamento — layout uniforme (temperatura dentro de ±2 °C) reduz o empenamento e encurta o tempo de ciclo.
Simulação de fluxo de molde (ex.: análise CAE/Moldflow) valida o enchimento e o resfriamento antes do corte da ferramenta (Mold ABIS).
Defeitos comuns e como corrigi-los
| Defeito | Causa comum | Correção |
|---|---|---|
| Marcas de rebaixo | Pressão/tempo de manutenção insuficiente | Aumente a pressão e o tempo de manutenção |
| Injeção incompleta | Temperatura de fusão baixa, injeção lenta | Aumente a temperatura de fusão, aumente a velocidade de injeção |
| Rebarba | Pressão de injeção excessiva / molde desgastado | Reduza a pressão de manutenção, verifique a força de fixação |
| Listras prateadas | Material úmido ou polímero queimado | Seque o resina adequadamente; reduza a temperatura de fusão |
| Distorção | Resfriamento irregular ou retração pós-processamento | Equilibre os canais de resfriamento, estenda o tempo de resfriamento |
| Marcas de queimadura | Ar preso na frente de fluxo | Adicione ventilação, reduza a injeção perto do fim do enchimento |
Capacidades avançadas: inserto e sobremoldagem
Além de peças de material único, duas técnicas resolvem problemas de montagem e ergonomia:
- Moldagem com inserto — um inserto metálico (boss com rosca, contato elétrico) é colocado no molde antes da injeção, para que o plástico flua ao seu redor e forme uma unidade ligada. Isso elimina a montagem secundária e aumenta a resistência.
- Sobremoldagem — um substrato rígido (ex.: PP) é combinado com um material de toque macio (TPE/TPR) para criar empunhaduras, vedações e alças com núcleo estrutural.
Ferramentagem, tempo de entrega e aquisição de peças plásticas OEM
- Prazo de entrega do ferramental — moldes padrão levam 15–30 dias; moldes complexos, multicavidades ou com ações laterais 30–60 dias. Uma oficina interna de moldes reduz o prazo de entrega em comparação com a terceirização de ferramentas.
- QP Mín — peças padrão geralmente 100–500 unidades; projetos OEM personalizados dependem da complexidade do molde e do material.
- Materiais — resina virgem para aplicações alimentícias e ESD; PP/HDPE reciclado aceitável para não alimentício.
- Certificações — busque ISO 9001, e FDA / UL94 V0 onde relevante (médico, eletrônicos à prova de chama).
- Economia de ciclo — tempos de ciclo de 15–120 s; embalagens de parede fina podem operar em menos de 5 s. A eficiência de resfriamento é o maior alavanca no custo por unidade.
Recursos internos
O DAYIN é um fabricante de moldagem por injeção de plásticos e OEM/ODM com mais de 30 anos de experiência, 100+ máquinas e fábricas na China e no Vietnam, oferecendo projeto de moldes, moldagem e montagem. Capacidades relacionadas:
- Moldagem por injeção de plásticos & OEM/ODM — DAYIN
- Projeto personalizado de moldes e ferramentas
- Produção por moldagem por injeção
- Serviços de montagem e acabamento
As Quatro Variáveis Que Determinam o Custo da Peça
Duas cotações para a mesma peça moldada podem diferir em 3×. A lacuna é quase sempre uma dessas quatro variáveis — nomeie-as antes de comparar.
| Variável | Efeito no custo por unidade | Alavanca |
|---|---|---|
| Número de cavidades | Maior = menor por peça | Ferramentas multicavidade |
| Grau do material | +10–40% | Resina da especificação correta |
| Faixa de tolerância | Apertada = mais sucata | Classe ISO 20457 |
| Volume anual | Amortiza as ferramentas | Compromisso de volume |
Perguntas Frequentes
Por que minha peça de tolerância apertada é cara?
Faixas mais apertadas aumentam a taxa de sucata e reduzem o tempo de ciclo. A menos que a função exija, especificar uma moldagem por injeção classe de tolerância mais larga reduz o custo sem perda de desempenho.
Devo pagar por uma ferramenta multicavidade antecipadamente?
Se o volume for constante, sim — amortiza rapidamente. Se o volume for especulativo, uma ferramenta piloto de cavidade única primeiro é o caminho de menor risco.
A escolha de resina está detalhada em nosso guia ABS vs PP vs PC e evitação de defeitos na lista de correção de defeitos comuns em moldagem. A referência de tolerância é ISO 20457.
Índice do guia: leitura relacionada
- Métodos de Processamento de Moldes de Rosca na Fabricação de Plástico em Dongguan
- Técnicas de Seleção de Posição de Porta no Processamento de Injeção de Moldes
- Insights Iniciais: Processo de Tratamento Térmico na Moldagem por Injeção
- Breve Visão Geral das Propriedades do Material do Molde nas Fábricas de Molde por Injeção
- Como São Fabricados os Moldes de Injeção Personalizados?
- Ampliando o Alcance Global para Fabricantes de Moldes Plásticos
- Fatores que Levam ao Desbotamento de Produtos em Fábricas de Plástico Moldado
- Técnicas Exclusivas para Aprimorar o Brilho em Moldes de Injeção de Aparelhos
- Wu Xianda, Diretor Geral da Dongguan DAYIN Plastic Products Co., Ltd., foi nomeado
- DAYIN Amplia sua Presença no Vietnã