



Para entender o processo de produção personalizado de moldes de injeção, é necessário primeiro reconhecer a ampla adoção de máquinas automatizadas em várias indústrias, incluindo a fabricação de produtos plásticos. Hoje, as carcaças de eletrodomésticos comuns e produtos digitais são tipicamente produzidas por meio de moldagem por injeção usando moldes e máquinas de injeção.
- Aquecimento e Pré-Plastificação Impulsionado pelo sistema de transmissão, o parafuso transporta e comprime continuamente o material proveniente do funil. O material derrete gradualmente sob a ação combinada do aquecedor externo do cilindro e do cisalhamento e atrito entre o parafuso e o cilindro. Quando o plástico fundido atinge a extremidade dianteira do cilindro, uma certa quantidade de plástico fundido se acumula. Sob a pressão do fundido, o parafuso recua lentamente. A distância de recuo é ajustada com base no volume de injeção configurado pelo dispositivo de dosagem, após o que o parafuso para de girar e recuar.
- Fixação e Travamento do Molde O mecanismo de fixação do molde fecha e trava as metades do molde — uma na placa móvel e outra na placa fixa —, fornecendo força de fixação suficiente para garantir que o molde permaneça seguro durante o processo de moldagem.
- Avanço da Unidade de Injeção Após a fixação do molde, a unidade de injeção é empurrada para frente, alinhando firmemente o bico da máquina de injeção com a broca principal do molde.
- Injeção e Manutenção de Pressão Uma vez que o molde está travado e o bico está totalmente alinhado com o molde, o cilindro hidráulico de injeção entra em estado de alta pressão, empurrando o parafuso para frente e injetando o plástico fundido na cavidade do molde com pressão suficiente. À medida que o plástico esfria, ele se contrai, portanto, manter uma determinada pressão na cavidade é necessário para garantir a densidade, a precisão dimensional e as propriedades mecânicas da peça moldada.
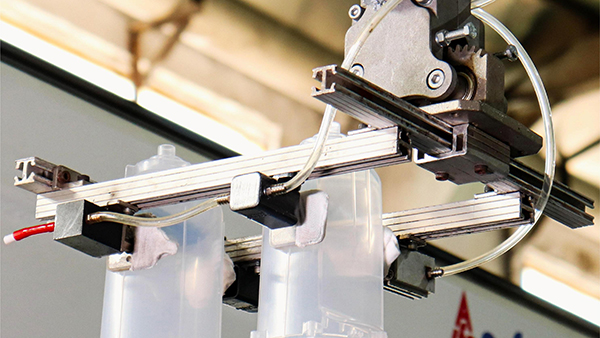
- Alívio de Pressão
Assim que o plástico fundido na porta do molde esfria e solidifica, o alívio de pressão pode ocorrer. - Recuo da Unidade de Injeção
Após o alívio de pressão, o parafuso normalmente gira e recua para preparar a próxima rodada de alimentação de material e pré-plastificação. É importante notar que, em certos casos, como ao usar materiais PA, a unidade de injeção pode recuar para evitar gotejamento durante a moldagem. - Abertura do Molde e Ejeção da Peça Plástica
Após a peça plástica no interior da cavidade do molde esfriar e solidificar, o mecanismo de fixação do molde abre o molde, e a peça é ejetada do molde. Neste ponto, um produto plástico completo é produzido.
A maioria das peças plásticas, após a produção, geralmente passa por processos adicionais, como pintura, serigrafia, hot stamping ou gravação a laser. O produto final é então montado com outros componentes antes de ser entregue aos consumidores.
DAYIN Produtos de Plástico Ltda. é uma empresa de alta tecnologia dedicada à pesquisa, design, fabricação e serviços de venda de produtos, oferecendo solução completa como fabricante. Fundada em 1989, a empresa é especialista em desenvolvimento de moldes, moldagem por injeção, pós-processamento e montagem eletrônica. Além dos serviços de OEM, também desenvolvemos produtos proprietários para que os clientes possam rotular e personalizar diretamente para a produção. Com uma instalação fabril de 50.000 metros quadrados, 30 anos de experiência em desenvolvimento de moldes, mais de 50 profissionais de P&D e mais de 100 máquinas de moldagem por injeção, a DAYIN oferece soluções completas para atender às diversas necessidades de fabricação.
Como são feitos moldes personalizados: O cronograma honesto
Os cronogramas de moldes personalizados são cotados de forma otimista. A versão honesta, etapa por etapa:
| Etapa | Duração realista | O que estica isso |
|---|---|---|
| Design e DFM | 1-2 semanas | Dados incompletos do comprador |
| Aquisição de aço | 1-3 semanas | Graus especiais em laminatórios longos |
| Usinagem e montagem | 4-8 semanas | Complexidade de recursos, trocas de textura |
| Sampling and correction | 2-4 semanas | Simulação pulada, critérios atrasados |
A linha de design é o alavanca do comprador: pacotes de dados completos — CAD com tolerâncias reais, resina nomeada, volumes honestos — comprime o tempo de design mais do que qualquer esforço do lado da fábrica, porque as perguntas do fabricante de moldes custam uma viagem de ida e cada uma. A linha de amostragem é o teste de honestidade do cronograma: as correções são certeza estatística, e o cronograma cotado que não reserva semanas de correção converte sua primeira surpresa em um lançamento perdido. A linha de aço é a dependência esquecida — graus especiais em prazos de entrega do laminatório definem o caminho crítico com mais frequência do que a usinagem, é por isso que o pedido de aço pertence à primeira semana, e não após a aprovação do design. Moldes personalizados feitos em cronogramas honestos são enviados quando prometido; moldes feitos em cronogramas otimistas são enviados com desculpas, e a diferença foi visível na primeira semana para qualquer um que leu o cronograma criticamente. A anatomia de custo por trás das etapas está em anatomia de custo, e a arquitetura de pontualidade em conclusão pontual. Referência: processo de fabricação de ferramentas e realismo de cronograma.