



Este guia de fabricação de moldes de injeção abrange tudo, do processo passo a passo até dicas de design de especialistas, materiais, aplicações e FAQs cruciais. A fabricação de moldes de injeção é indispensável para indústrias que exigem tanto qualidade quanto eficiência, desde a automotiva até a eletrônica e os bens de consumo. Essa prevalência é refletida no substancial crescimento do mercado. De acordo com a Grand View Research, o mercado global de plásticos moldados por injeção foi avaliado em um estimado de $330,41 bilhões em 2023, e a projeção é de expansão a uma taxa de crescimento anual composta (TCAC) de 3,4% de 2024 a 2030. Portanto, este artigo examinará o princípio de funcionamento do processo de modelagem por injeção, os materiais utilizados e considerações de design críticas para fornecer uma visão abrangente desta técnica de fabricação vital.
O que é Injeção Plástica e Por que é Popular?
A moldagem por injeção é um processo de manufatura que envolve aquecer um material até que ele derreta e, em seguida, injetá-lo sob pressão em um molde de design personalizado para produção em massa. Depois, o material fundido esfria e solidifica na forma exata do molde, resultando em um produto detalhado. Embora o plástico seja o material mais comumente utilizado, este processo também pode ser aplicado a metais, vidro e borracha. Esta seleção versátil e ampla de materiais é uma das principais razões pelas quais a moldagem por injeção é popular, pois os fabricantes a adaptam para seus projetos específicos. O processo também é famoso por criar designs altamente precisos, mesmo para formas complexas, onde cada peça atende a tolerâncias precisas. Essas peças uniformes de alta qualidade muitas vezes requerem pouco ou nenhum processamento pós-produção, reduzindo os custos de mão de obra e o tempo de produção. Além disso, a moldagem por injeção mantém consistência do produto em fabricação em grande volume graças aos moldes. É ainda custo-efetiva para produção em massa já que o custo por unidade cai significativamente após a criação do molde inicial. Esses benefícios contribuem coletivamente para a ampla adoção da injeção plástica em numerosas indústrias.
Como Funciona a Injeção Plástica: 5 Etapas Principais do Processo de Injeção Plástica
Esta seção fornecerá uma explicação detalhada e passo a passo do processo de injeção plástica, dividindo cada etapa principal para uma compreensão clara.
Etapa 1: Projeto e Fabricação do Molde
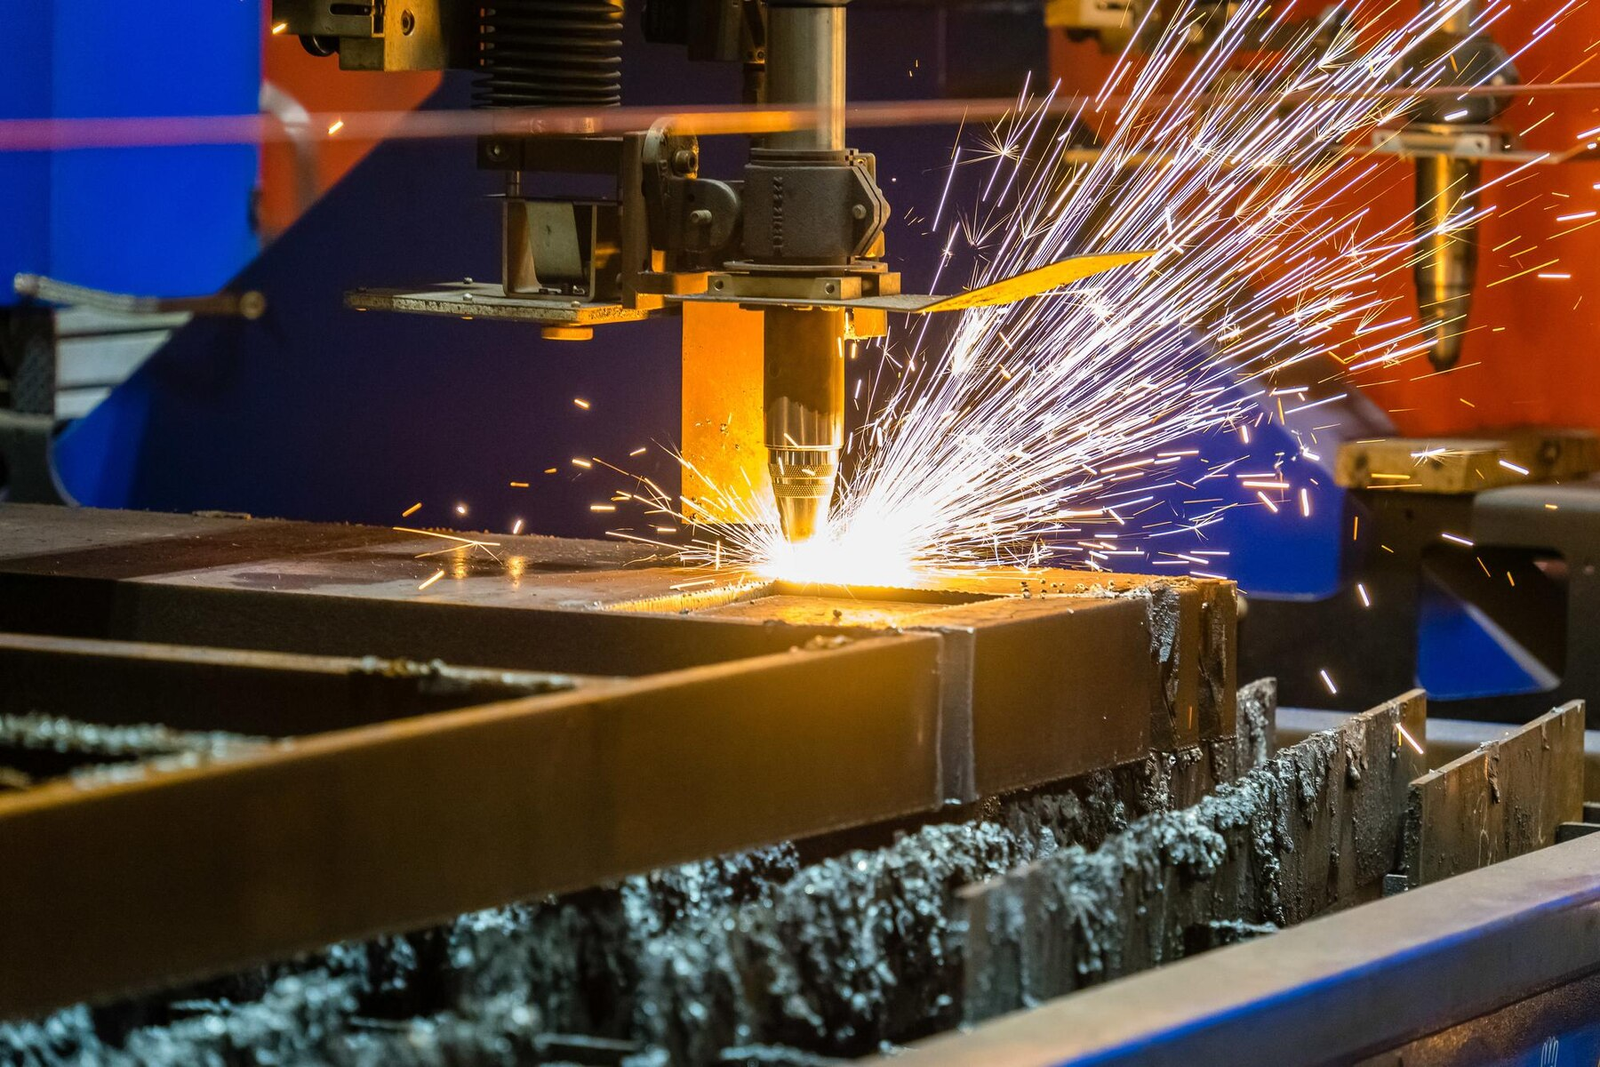
Antes que qualquer peça possa ser produzida, o próprio molde deve ser cuidadosamente projetado e fabricado, pois ele estabelece a base para todo o processo de moldagem por injeção. Este molde serve como uma impressão negativa da peça final, determinando sua forma, acabamento superficial e integridade estrutural. Ele consiste em duas seções principais: o lado A (cavidade) e o lado B (núcleo). O Lado A é o lado cosmético que geralmente possui características superficiais visíveis projetadas para apelo estético. O Lado B é o lado funcional que contém elementos estruturais, como nervuras, encaixes de clipe e rebites, que são cruciais para a resistência e o encaixe da peça. Aproveitando softwares avançados de design auxiliado por computador (CAD), os engenheiros podem criar modelos 3D detalhados do design do molde de injeção para ambos os lados, para garantir precisão, otimizar o fluxo de material e minimizar defeitos de produção. Com o design finalizado, ele pode ser fabricado através de processos de fabricação de moldes de injeção, como usinagem CNC, EDN ou impressão 3D.
 Fonte: Freepik
Usinagem CNC (Controle Numérico Computadorizado) Padrão
A usinagem CNC é o método mais comum para a produção de moldes de alta precisão. Controlado por software pré-programado, fresadoras e tornos CNC cortam blocos de alumínio ou aço ferramenta no design exigido com extrema precisão. Este método é versátil e capaz de produzir várias formas.
Usinagem por Descarga Elétrica (EDM)
Na EDM, um eletrodo de grafite ou cobre descarrega faíscas elétricas para erodir a superfície do metal, permitindo cavidades altamente detalhadas e acabamentos superficiais finos. A EDM é particularmente útil para trabalhar com aço endurecido e produzir formas que seriam difíceis ou impossíveis com usinagem tradicional.
Impressão 3D
Embora tradicionalmente não seja usado para moldes de produção final em escala real, a impressão 3D surgiu como uma opção viável para prototipagem e fabricação em baixo volume. Essa técnica de manufatura aditiva pode produzir rapidamente moldes a partir de resinas ou metais especializados, reduzindo o prazo de entrega e os custos para produção em pequenos lotes.
Passo 2: Derreter os Grânulos de Termoplástico
A partir deste ponto, o processo ocorrerá dentro da própria máquina de injeção. 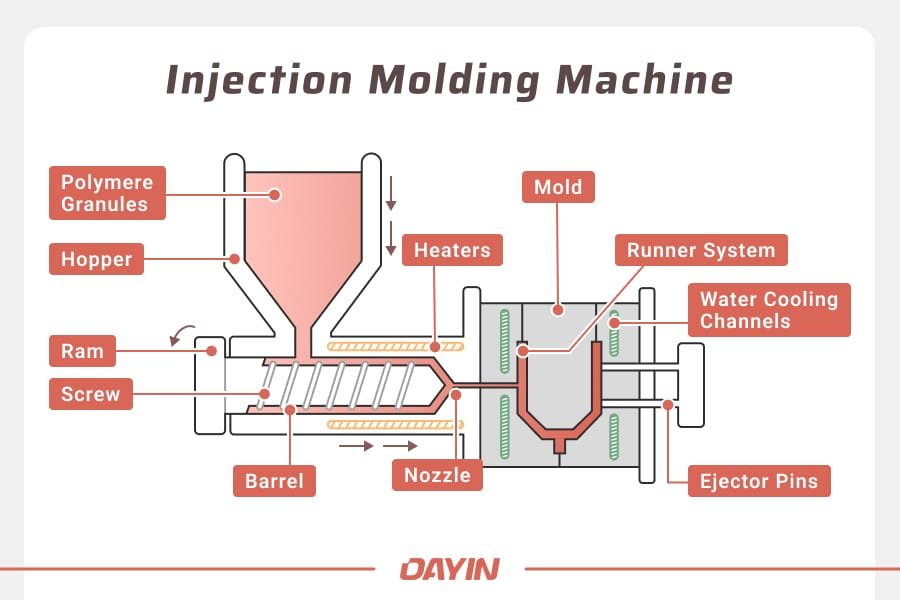 Nesta etapa, os grânulos de plástico sólidos são transformados em estado fundido para injeção. O material termoplástico bruto — seja resina virgem ou plástico reciclado — é primeiro carregado em um funil posicionado no topo da máquina. Se necessário, aditivos como pigmentos de cor ou agentes de reforço também são misturados junto. A partir do funil, esses grânulos de plástico são dispensados gradualmente para o barril da máquina, onde um mecanismo de parafuso gira para transportar e aquecer o material por atrito. Ao mesmo tempo, elementos de aquecimento externos que circundam o barril elevam consistentemente a temperatura do termoplástico até que ele esteja completamente derretido. Manter um controle preciso da temperatura é crítico nesta etapa, pois afeta diretamente a viscosidade e as características de fluxo do material fundido, influenciando em última análise a qualidade e a precisão das peças moldadas finais.
Passo 3: Injetar o Plástico Fundido no Molde
Uma vez que o material termoplástico alcance o estado fundido, a máquina injeta o plástico fundido usando um pistão, enquanto a biqueira mantém alta pressão. Isso força o material através do chanfro, o canal principal para o molde. A partir daí, o material percorre o sistema de condutos, distribuindo o plástico de forma uniforme. Em seguida, o material entra na cavidade do molde através da comporta — a abertura estreita que controla a taxa de fluxo final. Para garantir que o plástico fundido preencha o molde completamente e forme uma forma precisa, as metades do molde devem ser mantidas juntas com significativa pressão de fixação para prevenir vazamento de material. No entanto, o balanceamento adequado entre a pressão de injeção e a pressão de fixação é crucial; força insuficiente pode resultar em peças incompletas, enquanto força excessiva pode danificar o molde ou afetar a qualidade da peça.
Passo 4: Manter e Resfriar a Peça de Plástico
Depois que o plástico fundido é injetado no molde, ele passa por uma fase crítica conhecida como “tempo de manutenção”. Durante esse período, o material é mantido sob pressão sustentada para garantir que ocupe totalmente a cavidade do molde e compense qualquer retração que possa ocorrer durante o resfriamento. A duração específica desta fase varia dependendo do tipo de termoplástico utilizado e da complexidade da peça, podendo variar de milissegundos a vários minutos. Uma vez que o tempo de manutenção termina, a pressão é liberada. Consequentemente, a peça é deixada para esfriar e endurecer dentro do molde, assumindo sua forma final. O tempo de resfriamento também é cuidadosamente controlado para prevenir defeitos como empenamento ou marcas de reentrada. Dessa forma, muitos moldes incluem canais de resfriamento integrados para acelerar esse processo circulando água ou outros fluidos refrigerantes.
Etapa 5: Ejeção da Peça de Plástico
Agora que a peça de plástica foi completamente resfriada e solidificada, o molde abre-se enquanto pinos de ejeção empurram a peça para fora da cavidade do molde. Este mecanismo de ejeção garante uma remoção suave sem danificar a estrutura da peça. As peças ejetadas caem tipicamente em uma caixa de coleta ou sobre uma esteira transportadora para processamento posterior. Embora a peça seja essencialmente completa nesta forma, pode exigir pós-processamento, como acabamento superficial, corte de material excedente, ou montagem antes do embalamento e distribuição. Esta fase final garante que as peças moldadas por injeção atendam às especificações desejadas antes de serem enviadas para uso comercial ou industrial.
O Que Deve Ser Considerado nos Projetos de Injeção Plástica?
A injeção plástica, embora altamente versátil, é suscetível a vários defeitos se os parâmetros de projeto não forem cuidadosamente ajustados. Problemas comuns incluem empenamento, marcas de rebaixo, marcas de arrasto, linhas de solda e preenchimento incompleto:
- Empenamento ocorre quando diferentes seções de uma peça resfriam e contraem em taxas variadas, levando ao dobramento.
- Marcas de rebaixo são pequenas depressões na superfície causadas por resfriamento desigual, frequentemente em seções espessas.
- Marcas de arrasto resultam da peça raspando contra o molde durante a ejeção, geralmente devido a insuficiência de cone de extração.
- Linhas de solda são linhas visíveis onde duas frentes de fluxo de plástico fundido se encontram, potencialmente enfraquecendo a peça.
- Preenchimento incompleto ocorre quando a cavidade do molde não é completamente preenchida, resultando em uma peça incompleta.
Ao implementar as seguintes melhores práticas em áreas como tolerâncias, espessura de parede, geometria do núcleo e mais, os fabricantes podem minimizar esses defeitos e produzir peças de alta qualidade:
1. Tolerâncias
O moldagem por injeção permite manufatura precisa, mas os projetistas devem levar em conta a retração do material e as variações do processo. As tolerâncias padrão tipicamente ficam em torno de ±0,003 polegadas (±0,076 mm), embora tolerâncias mais estreitas, tão baixas quanto ±0,001 polegadas (±0,025 mm), possam ser alcançadas. No entanto, tolerâncias mais rigorosas aumentam os custos de produção devido a ajustes adicionais de tooling e medidas de controle de qualidade. Para produções em pequenos lotes, processos de usinagem secundários, como furação ou tarugamento, podem ser mais economicamente viáveis para obter encaixes precisos. Além disso, a seleção do material também impacta a consistência das tolerâncias. Por exemplo, resinas rígidas como ABS e policarbonato exibem mínima retração, enquanto termoplásticos flexíveis, como TPE, apresentam maior variação. Assim, os projetistas devem equilibrar a necessidade de tolerância precisa e a flexibilidade desejada da peça ao escolher o material.
2. Espessura da Parede
Idealmente, os projetos de moldagem por injeção devem visar espessura uniforme de parede em toda a peça. Mudadas súbitas na espessura podem criar tensões internas, levando a deformação ou pontos fracos no produto final. Além disso, paredes excessivamente grossas podem prender calor, aumentando o tempo de resfriamento e afetando a estabilidade dimensional. Uma diretriz geral é manter a espessura da parede dentro da faixa recomendada para a resina escolhida — tipicamente entre 1,2 mm e 3 mm para a maioria dos materiais. Quando variações são inevitáveis, as transições devem ser graduais, utilizando chanfros ou raios para garantir fluxo suave do material e resfriamento uniforme. Para resultados ótimos, os comprimentos de transição devem ser aproximadamente 3 vezes a diferença de espessura entre as seções.
3. Geometria do Núcleo
A otimização da geometria do núcleo na moldagem por injeção envolve o rebaixamento das seções grossas para minimizar o uso de material e prevenir defeitos. Os projetistas também podem apoiar as seções ovas usando nervuras para manter resistência e rigidez enquanto se mantém a espessura da parede dentro dos limites recomendados. Para melhores resultados, as nervuras devem ser projetadas com espessura não maior que 50% da espessura principal da parede e altura não mais que 3 vezes a sua espessura para garantir estabilidade sem introduzir marcas de contração. Além disso, usar um raio de filete na base maior que 1/4 da espessura da nervura ajuda a melhorar a distribuição de tensão e o fluxo do material. Com um núcleo projetado corretamente, a integridade da peça pode ser melhorada, reduzindo o tempo de resfriamento, diminuindo os custos de produção e melhorando a fabricabilidade geral.
4. Cantos/Bordas
Cantos e arestas vivos devem ser evitados, pois criam concentrações de tensão que enfraquecem a peça. Para minimizar esse problema, arredonde todas as bordas da peça com filetes. Para cantos internos, use um raio de pelo menos 0,5 vezes a espessura da parede. Os cantos externos também devem ter um raio igual ao raio interno mais a espessura da parede. Essas práticas de projeto para cantos e bordas ajudam a garantir uma distribuição consistente do material.
5. Ângulos de Saída
Os ângulos de desmoldamento são essenciais na injeção de moldes para garantir a ejeção suave das peças. Sem um desmoldamento adequado, paredes verticais podem raspar contra o molde durante a liberação, potencialmente danificando a superfície da peça e aumentando o desgaste nas ferramentas. Geralmente, é melhor aplicar um ângulo de desmoldamento mínimo de 2° em todos os recursos verticais, embora recursos mais altos (acima de 50 mm) devem ter 1° adicional a cada 25 mm de altura. Superfícies texturizadas exigem ainda mais desmoldamento — tipicamente de 1° a 2° extra — para acomodar a textura mais profunda e evitar grudar. Além disso, nervuras e outros recursos finos devem incluir ângulos de desmoldamento para facilitar a ejeção sem comprometer a integridade estrutural.
6. Rebaços
Sobrecortes na injeção de moldes podem criar desafios durante a abertura do molde e a ejeção da peça, pois o material obstrui o movimento de extração reta de um molde de duas partes. Para acomodar sobrecortes sem aumentar significativamente a complexidade ou o custo, os projetistas podem aplicar várias estratégias. Uma abordagem é eliminar os sobrecortes redesenhando a peça com fechamentos, que podem ser usados para remover material em áreas problemáticas, como encaixes de travamento internos ou furos laterais, evitando a necessidade de ferramentas complexas. Outro método é reposicionar a linha de separação alinhamento com o sobrecorte, permitindo que o molde se abra naturalmente sem obstruções. Para materiais flexíveis como polipropileno (PP) ou nylon (PA), desmoldagem de reentrâncias (bumpoffs) pode ser viável. Esta técnica depende da capacidade do material de se esticar e deformar sobre o molde antes de retornar ao seu formato original. No entanto, requer um ângulo de guia de 30° a 45° e não é recomendado para plásticos rígidos ou reforçados com fibra. Quando os sobrecortes não podem ser evitados, mecanismos de ação lateral ou elevadores oferecem uma solução. Estes componentes móveis deslizam para o lugar quando o molde fecha e se retraem antes da ejeção, liberando o recurso preso. As ações laterais devem ser projetadas para se moverem em um ângulo de 90° para eficiência e devem ter espaço suficiente para o movimento. Ao selecionar cuidadosamente a abordagem correta para sobrecortes, os projetistas podem simplificar o processo de manufatura para a injeção de moldes.
7. Elementos de Fixação
As peças moldadas por injeção frequentemente requerem recursos de fixação para montagem e funcionalidade. Os elementos de fixação comuns incluem bossas, insertos roscados, junções de encaixe e dobradiças vivas. Veja como você pode projetá-los para melhorar o desempenho da peça mantendo a fabricabilidade:
Bossas
As bossas são protruções cilíndricas projetadas para receber parafusos, insertos ou outros fixadores. Elas devem ter um diâmetro externo pelo menos duas vezes o diâmetro nominal do parafuso ou inserto, com um furo central se estendendo até a base para manter a espessura da parede uniforme. No entanto, as bossas devem ser mantidas separadas de paredes espessas para prevenir marcas de rebaixo. As bossas também podem ser reforçadas com nervuras ou conexões em paredes próximas para prevenir pontos fracos e deformação durante a injeção de moldes. Adicionar um chanfro ligeiro na entrada das bossas pode até mesmo melhorar a inserção do fixador.
Roscas
Embora alguns projetadores possam moldar roscas diretamente nas peças, esse método geralmente complica o processo de produção devido a recuos. Por outro lado, as peças roscadas podem ser instaladas usando inserção térmica, ultrassônica ou em moldagem, fornecendo um ponto de fixação alternativo igualmente durável. Seja usando roscas moldadas ou inserções, é melhor incluir um alívio de 0,8 mm nas bordas da rosca para evitar a acumulação de tensão. Além disso, elas devem ser projetadas com roscas trapezoidais ou de ressalta para maior resistência.
Juntas de Travamento
As juntas de encaixe fornecem opções de montagem reutilizáveis e sem ferramentas. Elas dependem de braços flexíveis que se encaixam no lugar, tornando-as ideais para carcaças, compartimentos de bateria e tampas. Ainda assim, as juntas de encaixe são um tipo de recuo, então lembre-se de projetá-las seguindo as dicas mencionadas anteriormente. Para elaborar, os encaixes de cantiléver são o tipo mais comum e devem ser projetados com ângulos de fuga para facilitar a ejeção e a montagem da peça, especialmente quando há paredes verticais. Ajuste sua largura e comprimento, garantindo que a espessura exceda 0,5 vezes a espessura da parede principal para controlar a deflexão e a força de retenção.
Dobras Vivas
As dobradiças vivas são seções finas e flexíveis que conectam duas partes, usadas comumente em recipientes e tampas. Elas devem ser feitas de materiais dúcteis como polipropileno (PP), polietileno (PE) ou Poliamida (PA) para suportar a flexão repetida. Para maior durabilidade, certifique-se de projetar a espessura da dobradiça entre 0,20 mm e 0,35 mm e dividir dobradiças longas (>150 mm) em vários segmentos. Além disso, adicionar raios e apoios pode ajudar a garantir o fluxo suave do material e reduzir as concentrações de tensão.
8. Textos e Símbolos
Em vez de adesivos ou rótulos pintados, textos e símbolos moldados podem ser usados para logotipos, precauções ou outros rótulos. Ao incorporá-los a uma peça moldada por injeção, é melhor usar designs em relevo em vez de gravados, pois os recursos elevados são mais fáceis de usinar no molde e reduzem os custos de produção. O texto em relevo também deve ter pelo menos 0,5 mm (0,020 polegadas) de altura para garantir clareza e legibilidade. Para a fonte, designs sem serifa com larguras de traço uniformes, como Arial, Verdana ou Century Gothic Bold, melhoram a legibilidade e a consistência. Recomenda-se um tamanho mínimo de fonte de 20 pontos para evitar a perda de detalhes durante a moldagem. Adicionalmente, o texto deve estar alinhado perpendicularmente à linha de junção para evitar distorção. Essas diretrizes ajudam a prevenir o desgaste excessivo do molde e garantem letras claras e nítidas no produto final para uma aparência profissional.
Materiais Utilizados na Moldagem por Injeção de Plástico
Esta seção explora tanto os materiais do molde quanto as diversas resinas usadas para criar produtos moldados por injeção.
1. Materiais Comuns para o Molde de Injeção Plástica
Moldes de injeção são tipicamente fabricados em aço, alumínio ou liga de berílio-cobre. 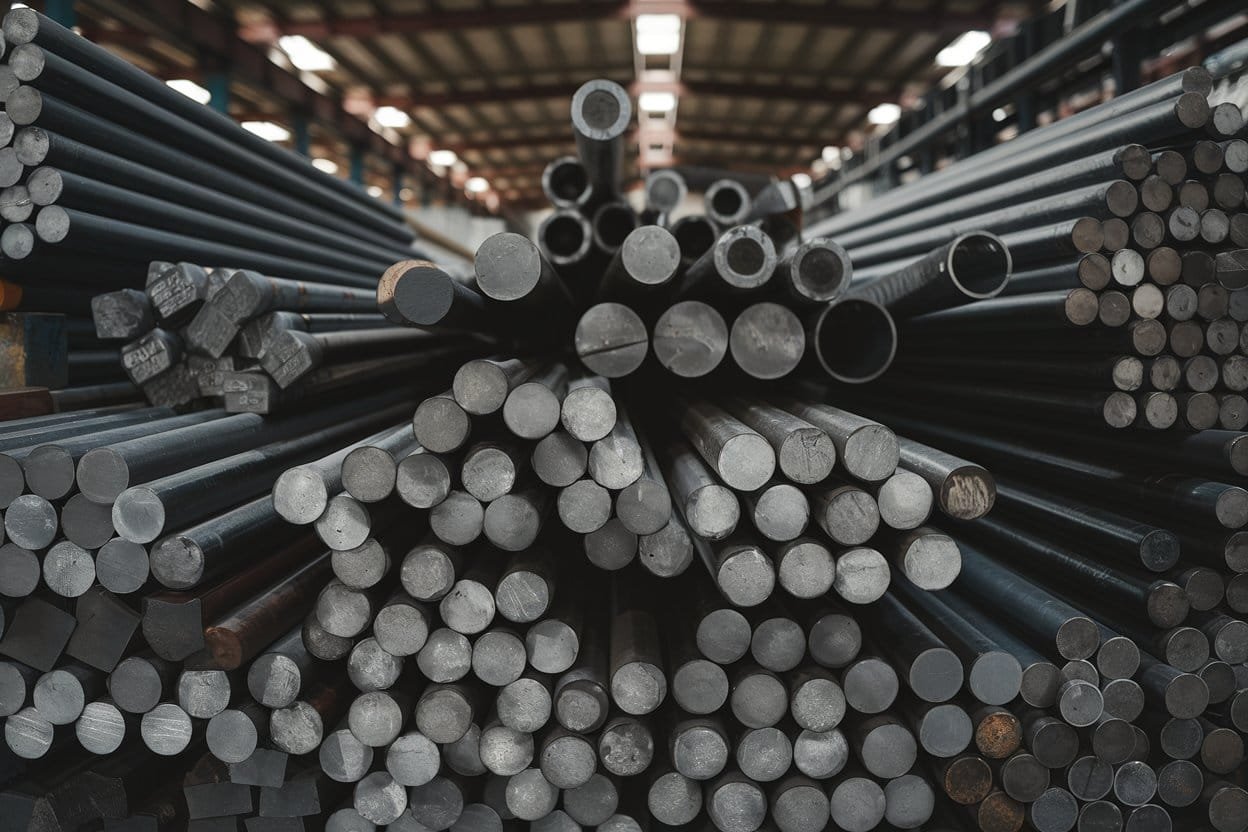 Moldes de aço, em particular os fabricados em aço endurecido ou pré-endurecido, são altamente duráveis e ideais para produção em larga escala. Moldes de aço endurecido passam por tratamento térmico, tornando-os extremamente resistentes ao desgaste e capazes de produzir mais de um milhão de peças. Moldes de aço pré-endurecido, embora menos resistentes ao desgaste, oferecem uma alternativa economicamente viável para volumes de produção moderados. Moldes de alumínio são uma opção mais acessível e são bem adequadas para produções de baixo volume. Embora careçam da durabilidade dos moldes de aço, elas oferecem excelente condutividade térmica, o que ajuda a reduzir os tempos de ciclo. Com usinagem adequada, os moldes de alumínio podem produzir de dezenas de milhares a centenas de milhares de peças eficientemente. Embora menos comuns, ligas de berílio-cobre podem ser usadas em insertos de molde para melhorar a dissipação de calor em áreas que exigem resfriamento rápido.
2. Materiais de Resina para o Produto Moldado por Injeção
A moldagem por injeção utiliza diferentes resinas termoplásticas para alcançar as propriedades mecânicas e a resistência química necessárias, garantindo desempenho otimizado para o uso pretendido. 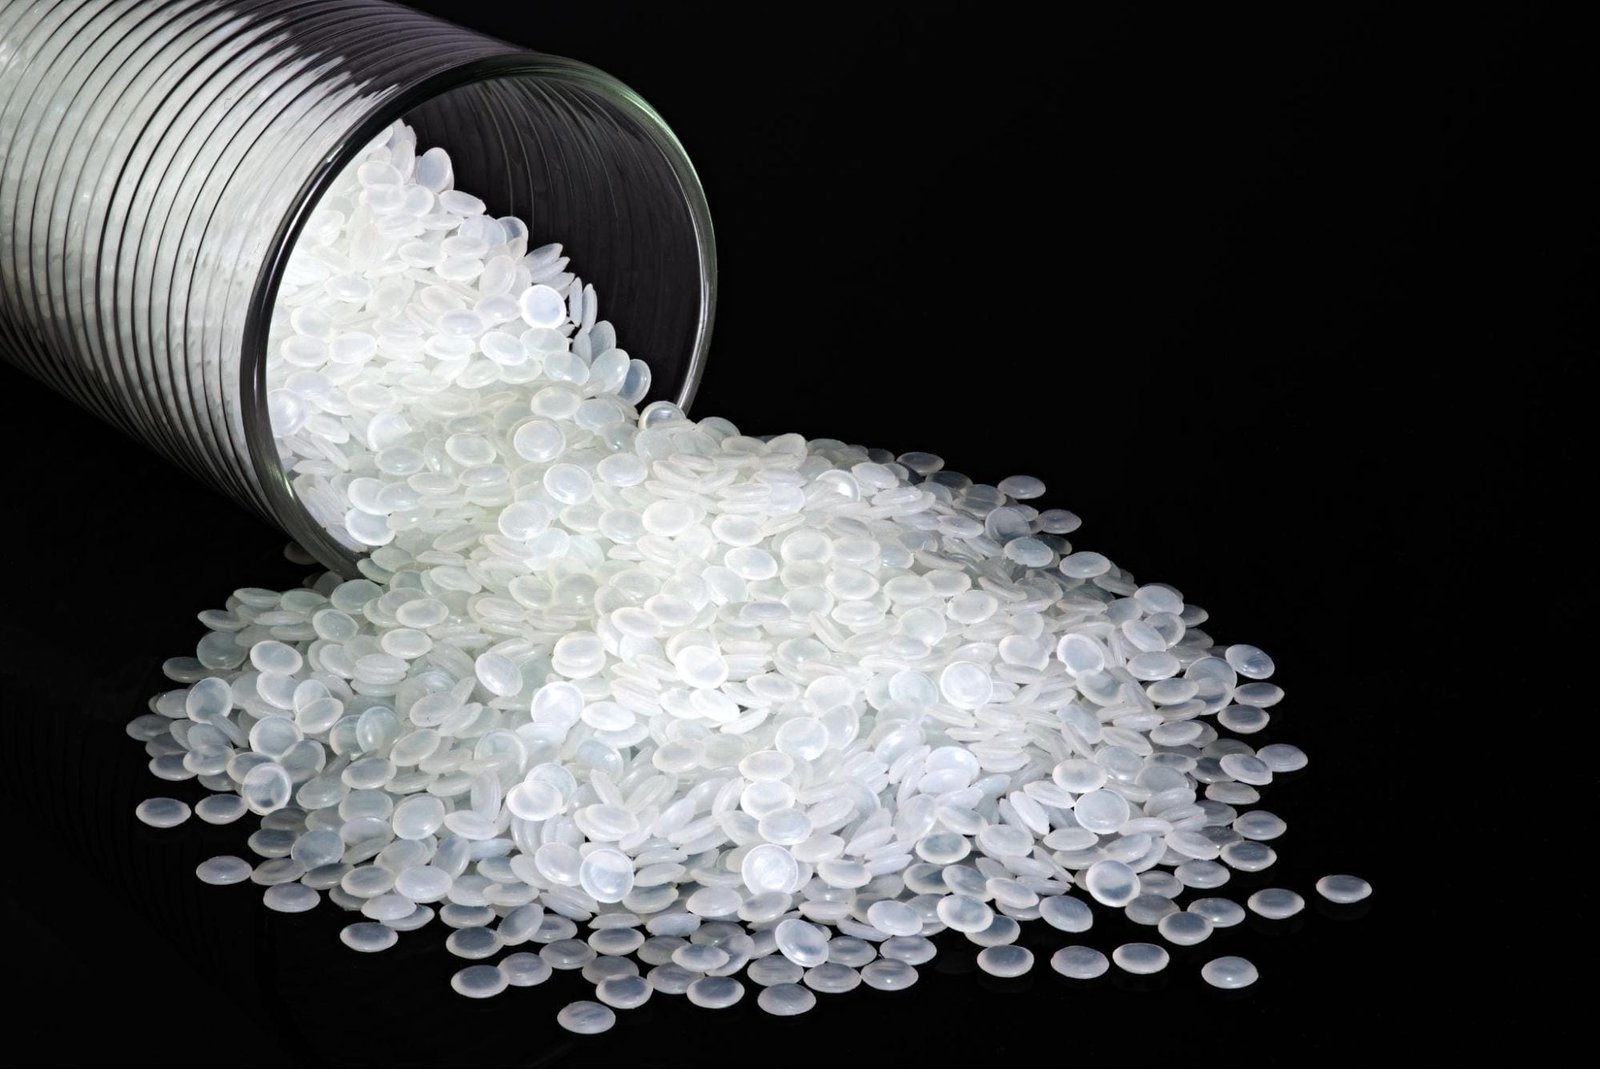 As opções comuns de materiais de resina incluem:
- Acrilonitrila Butadieno Estireno (ABS): É um material versátil e economicamente viável, conhecido por sua resistência, tenacidade e facilidade de processamento, o que o torna popular em produtos de consumo e peças automotivas.
- Acretal (POM): Também conhecido como polioximetileno, oferece alta resistência, baixo atrito e excelente resistência ao desgaste, tornando-o ideal para engrenagens e componentes mecânicos.
- Polímero de Cristais Líquidos (LCP): Apresenta alta resistência, excelentes propriedades de fluxo e estabilidade térmica, tornando-o ideal para componentes eletrônicos de parede fina.
- Nylon (Poliamida, PA): Este é um material resistente e à abrasão, frequentemente utilizado em aplicações de alto desempenho, embora possa ser propenso à absorção de umidade e empenamento.
- Policarbonato (PC): É um plástico durável, resistente ao impacto, com boa clareza óptica, frequentemente usado para óculos de segurança, carcaças eletrônicas e componentes automotivos.
- Acrílico (PMMA): Comumente conhecido como Plexiglas, é um material transparente com excelentes propriedades ópticas, mas é mais frágil em comparação com outros plásticos.
- Polipropileno (PP): É amplamente utilizado como resina commodity devido à sua acessibilidade, resistência à fadiga e flexibilidade, tornando-o ideal para embalagens, recipientes e dobradiças vivas.
- Polietileno (PE): Este é outro material custo-efetivo, disponível em formas de alta densidade (HDPE) e baixa densidade (LDPE), oferecendo excelente resistência química e resistência ao impacto.
- Poliestireno (PS): É um plástico rígido e barato, frequentemente utilizado em embalagens e produtos descartáveis.
- Poliuretano (PU): É conhecido por sua flexibilidade, durabilidade e resistência à abrasão, comumente usado em aplicações de amortecimento e componentes industriais.
Opções de Acabamento Superficial para Modelagem por Injeção
As peças usinadas em moldes de injeção geralmente não requerem pós-processamento, pois atingem um acabamento de superfície fino diretamente do molde. No entanto, os acabamentos de superfície podem melhorar tanto a estética quanto a funcionalidade. Um acabamento de superfície bem escolhido pode proporcionar apelo visual, fazendo com que o produto pareça mais refinado ou de alto padrão. Também pode aprimorar a funcionalidade reduzindo a fricção, melhorando a resistência ao desgaste ou adicionando aderência a determinados componentes. Além disso, as texturas podem ajudar a mascarar defeitos menores, como linhas de fluxo ou marcas de afundamento, garantindo uma aparência mais uniforme. Aqui está um resumo dos acabamentos de superfície comuns, bem como uma descrição das peças usinadas para comparação:
| Acabamento | Descrição | *Padrões SPI | Aplicações |
| Brilhante | O molde é polido com estopa de diamante para criar uma superfície como um espelho. | A-1 A-2 A-3 | Peças que exigem a superfície mais lisa, incluindo produtos de consumo de alta gama, lentes ópticas e peças que exigem uma aparência reflexiva. |
| Semibrilhante | O molde é polido com lixa de grão fino, produzindo uma superfície lisa, porém menos reflexiva. | B-1 B-2 B-3 | Usado em peças que requerem uma aparência elegante sem um efeito totalmente brilhante, como carcaças eletrônicas. |
| Fosco | Pó de pedra fina é usado para remover marcas de usinagem, criando uma superfície macia e de baixo brilho. | C-1 C-2 C-3 | Adequado para peças onde a estética não é crítica, mas a suavidade é necessária, como carcaças mecânicas. |
| Texturizado | O molde é primeiro polido com pó de pedra e então jateado com areia para uma superfície mais rugosa e texturizada. | D-1 D-2 D-3 | Frequentemente usado em superfícies com aderência aprimorada, interiores automotivos ou para mascarar pequenos defeitos. |
| Fresado | O molde é acabado sem polimento adicional. As marcas da ferramenta podem ser visíveis. | N/D | Peças não cosméticas, como componentes internos, industriais ou ocultos, onde a qualidade do acabamento não é uma preocupação. |
*Nota: Os padrões da Society of Plastics Industry (SPI) fornecem um sistema que especifica acabamentos de superfície em moldes de injeção, categorizando os acabamentos de polimento de alta precisão (Grau A) a texturizados (Grau D), com subgrados numéricos para indicar níveis mais finos em cada categoria.
Aplicações Comuns do Moldagem por Injeção de Plástico
A moldagem por injeção atende às necessidades diversificadas de produtos em vários setores:
1. Automotivo
Na indústria automotiva, a moldagem por injeção é usada para fabricar componentes internos e externos essenciais, pois oferece precisão para ajudar a atender aos rigorosos requisitos do setor. 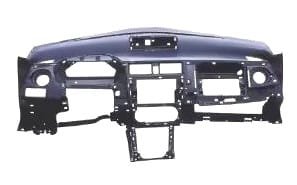 Por exemplo, DIA depende dessa técnica para produzir painéis de carros projetados para alta precisão, resistência ao calor e durabilidade em impactos. Outras peças automotivas comumente moldadas por injeção incluem para-choques, painéis de portas e componentes de acabamento.
2. Eletrodomésticos
Para aparelhos domésticos, a moldagem por injeção garante a produção de componentes plásticos duráveis e esteticamente refinados, desde painéis de máquinas de lavar até compartimentos de refrigeradores. 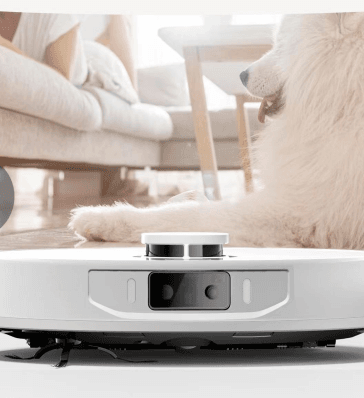 Fabricantes como a DAYIN também criam aspirador robótico carcaças com esse processo, fornecendo alta precisão e resistência a impactos, ao mesmo tempo que mantêm um acabamento atraente.
3. Telecomunicações
Devido à consistência na produção em massa, a indústria de telecomunicações utiliza a moldagem por injeção para criar componentes eletrônicos, como carcaças de teclados e tampas de teclas da DAYIN, que são altamente precisas e duráveis.  Muitos invólucros plásticos para eletrônicos de consumo, como capas de celulares e carcaças de roteadores, também são moldados por injeção.
4. Produtos de Consumo
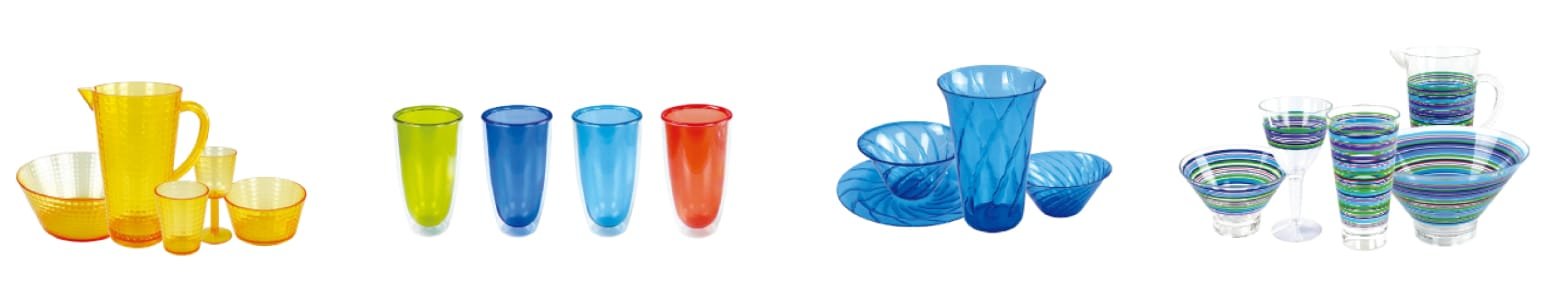
A moldagem por injeção é amplamente utilizada para criar itens do dia a dia, desde brinquedos até embalagens alimentares, entre outros. Como exemplo, a DAYIN oferece recipientes herméticos moldados por injeção com excelente durabilidade e segurança de grau alimentar, tornando-os ideais para armazenamento de alimentos e bebidas. 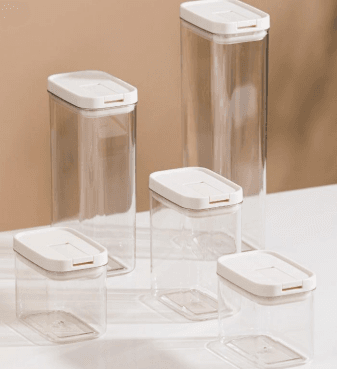 Além disso, seus artigos de mesa produzidos por modelagem por injeção também oferecem uma solução leve e durável com um design atraente.
Serviços Especializados de Moldagem por Injeção Plástica Personalizada na DAYIN
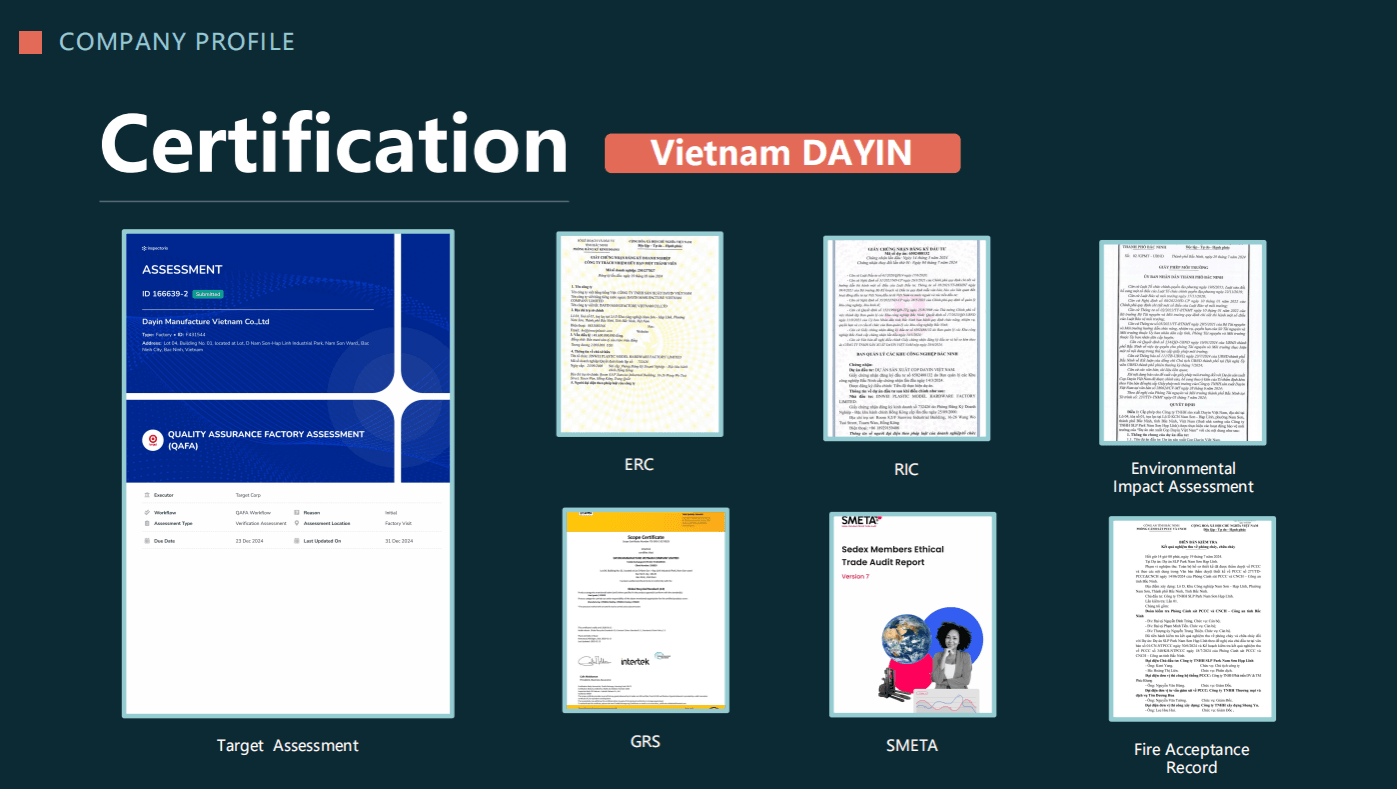
Escolher o fabricante de moldagem por injeção certo é essencial para produzir produtos de alta qualidade e confiáveis. A DAYIN é um especialista líder em moldagem por injeção plástica personalizada, oferecendo abrangentes, serviços completos (tudo em um), incluindo o design e fabricação de moldes, modelagem por injeção, montagem eletrônica, processamento secundário e rigorosa inspeção de qualidade. Seja a necessidade de soluções ODM/OEM ou fabricação totalmente personalizada, a DAYIN oferece uma produção suave do início ao fim. Ao confiar em técnicas científicas de moldagem por injeção como a análise de fluxo de moldagem e monitoramento de parâmetros em tempo real, a DAYIN garante um processo de produção mais estável e eficiente, minimizando os riscos de defeitos ou deformações em peças plásticas. Com duas instalações de produção em Dongguan, China, e Bac Ninh, Vietnã, a DAYIN também oferece soluções de fabricação flexíveis e competitivas. Isso pode ser uma vantagem estratégica, reduzindo o impacto das tarifas para produtos destinados aos EUA e garantindo operações estáveis da cadeia de suprimentos. Além disso, a DAYIN mantém controle de qualidade estrito e está em conformidade com padrões internacionais. A instalação na China possui certificações ISO9001, SCAN, SGS, BSCI, GRS, SMETA e IATF 16949, enquanto a instalação no Vietnã é a única do país a possuir a exclusiva certificação Target QAFA, juntamente com ERC, RIC e aprovações de conformidade ambiental. 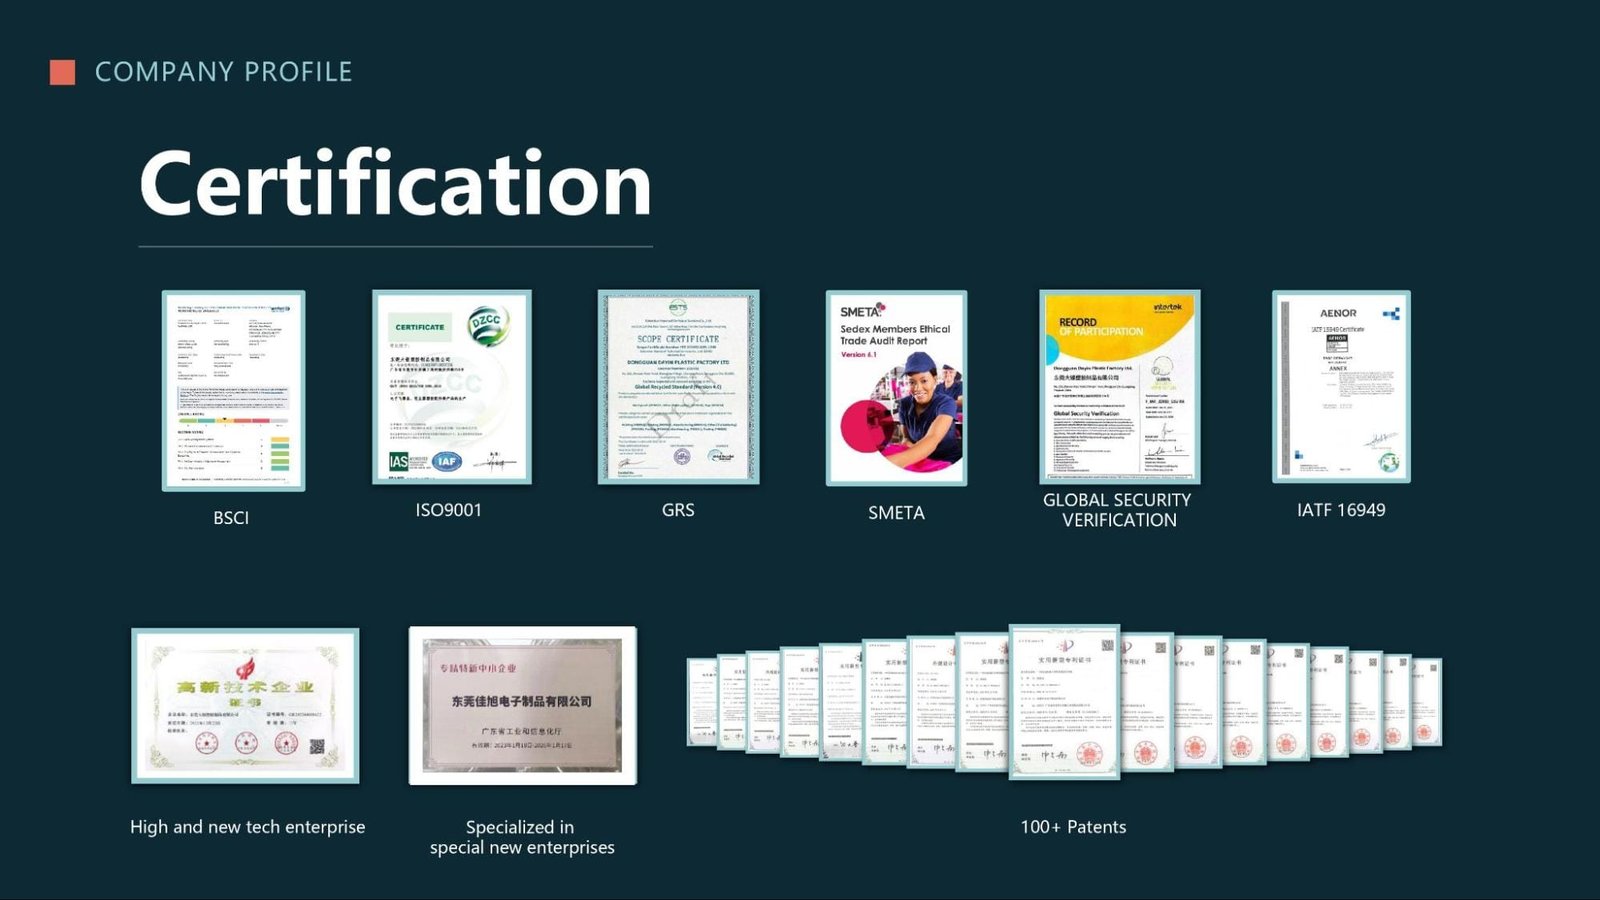
 Além dessas capacidades de produção, a DAYIN destaca-se em pesquisa e desenvolvimento (P&D) e suporte ao design para manufatura (DFM) , permitindo que os clientes ajustem os requisitos de design às suas necessidades específicas enquanto acompanham os mais recentes avanços. Atualmente, as instalações estão mesmo inaugurando inovação em moldes de alumínio para tempos de ciclo mais rápidos e manutenção, economizando tempo valioso e proporcionando escolhas mais diversificadas para todas as colaborações.
Pronto para experimentar moldagem por injeção plástica personalizada excepcional com serviço especializado? Entre em contato com a DAYIN hoje para discutir as necessidades do seu projeto.
Perguntas Frequentes sobre Fabricação de Moldes de Injeção
P1. Quais são as desvantagens da moldagem por injeção de plástico?
Uma das principais limitações da moldagem por injeção de plástico é que a tooling exige custos iniciais substanciais. A criação de moldes personalizados é cara, tornando-o menos econômico para tiragens de baixo volume. Assim, modificações no molde após a fabricação também são caras, frequentemente necessitando de um novo molde por completo. Além disso, comparado a métodos como impressão 3D ou usinagem CNC, a moldagem por injeção tem prazos de entrega mais longos, geralmente abrangendo várias semanas para a criação do molde e a produção. Esses fatores devem ser cuidadosamente avaliados ao considerar a injeção de moldes para um projeto. Apesar disso, trabalhar com um fabricante que ofereça suporte a projetar para fabricabilidade (DFM) e serviços de prototipagem pode ajudar a superar esses desafios. O DFM garante que os projetos sejam otimizados para o molde, reduzindo revisões custosas e aumentando a eficiência, enquanto o prototipagem permite a validação do projeto antes de se comprometer com ferramentas caras.
P2. Quanto custa fazer um molde de injeção?
Os custos dos moldes de injeção variam amplamente, variando de $3.000 a $100.000+. Isso depende de fatores como a complexidade do projeto, o material do molde escolhido e a precisão necessária para a produção. Discuta suas necessidades específicas com um fabricante especializado para obter um orçamento personalizado para o projeto.
P3. Quanto tempo leva para fabricar peças com injeção de moldes?
Geralmente, a injeção de moldes leva 6-10 semanas, com 4-6 semanas para o desenvolvimento do molde e 2-4 semanas para a produção das peças. No entanto, na DAYIN, nossa experiência em fabricação e equipamentos avançados nos permitem oferecer um ciclo de produção mais curto, geralmente dentro de 4-8 semanas.
P4. Como os fabricantes garantem a qualidade das peças de moldagem por injeção?
Os fabricantes implementam a moldagem científica para padronizar o processo de moldagem por injeção, garantindo consistência entre as corridas de produção. Isso envolve a definição e documentação de parâmetros de processamento ótimos, como temperatura, pressão e tempo de resfriamento, para alcançar resultados repetíveis e de alta qualidade. Para verificar a qualidade, os fabricantes também conduzem uma Inspeção da Primeira Peça (FAI), onde as amostras iniciais são medidas contra as especificações de design. Há também verificações de qualidade específicas da indústria, como o Processo de Aprovação de Peças de Produção (PPAP) para a indústria automotiva, que ajudam a garantir peças isentas de defeitos. Além disso, os fabricantes realizam análise de defeitos por meio de inspeções visuais, medições dimensionais e testes de materiais para detectar problemas como empenamento, marcas de rebaixamento ou sobras de material. Sistemas de gestão da qualidade, como a ISO 9001, asseguram ainda mais o cumprimento de rígidos padrões da indústria.
P5. Posso usar aditivos para moldagem por injeção?
Sim, aditivos podem ser misturados com grânulos de resina durante o processo de moldagem por injeção para melhorar as propriedades e o desempenho do material. Opções comuns incluem:
- Corantes: Usados para atingir cores específicas misturando pigmentos com resina natural.
- Fibra de Carbono: Melhora a rigidez e a resistência, auxiliando na dissipação estática.
- Minerais (Talco, Argila): Atuam como cargas para reduzir custos, aumentar a dureza e minimizar o empenamento.
- PTFE (Teflon): Fornece autolubrificação, tornando as peças ideais para aplicações de rolamentos.
- Fibras de Vidro Longas: Aumentam significativamente a resistência e a rigidez, embora possam tornar a moldagem mais difícil.
- Fibras de Aramida (Kevlar): Oferecem reforço com menos abrasão em comparação com fibras de vidro.
- Esferas de Vidro e Lâminas de Mica: Reduzem empenamento e encolhimento, aumentando a estabilidade dimensional.
- Fibras de Aço Inoxidável: Ajudam a controlar interferência eletromagnética (EMI) e de frequência de rádio (RFI), comumente usadas em eletrônicos.
- Inibidor de UV: Protege os plásticos da degradação devido à exposição à luz solar, ideal para aplicações ao ar livre.
Ao selecionar os aditivos certos para a moldagem por injeção, os fabricantes podem ajustar as propriedades do plástico para atender a requisitos mecânicos, térmicos e estéticos específicos.
P6. Quais são as opções de pós-processamento para peças moldadas por injeção?
Para aprimorar a funcionalidade e a estética, as peças de plástico moldadas por injeção podem passar por várias técnicas de pós-processamento, como:
- Soldagem: A soldagem por ultrassom usa vibrações de alta frequência para gerar calor, permitindo que peças de plástico sejam unidas ou que insertos sejam embutidos.
- Gravação a laser: Um laser queima uma imagem 2D ou texto permanente na superfície do plástico, ideal para marcação e identificação de peças.
- Pintura de Plástico: Um revestimento é aplicado para aprimorar a aparência, a textura ou a durabilidade dos componentes de plástico.
- Estampagem a Quente: Usa calor e pressão para transferir folhas metálicas ou pigmentadas para o plástico, frequentemente para logotipos ou elementos decorativos.
- Impressão: Técnicas como a impressão por colagem permitem que logotipos multicoloridos, instruções ou padrões sejam aplicados em escala sem afetar a capacidade de moldagem.
- Tratamento Antiestático: Aplicado para reduzir a acumulação de estática, o que é especialmente importante para eletrônicos e aplicações sensíveis a poeira.
A DAYIN é especializada em processamento secundário abrangente para produtos plásticos, garantindo alta qualidade para todas as peças moldadas por injeção personalizadas.
Para onde ir a seguir no fluxo de trabalho de moldagem
Esta página cobre como um molde é construído. Duas perguntas adjacentes surgem tão frequentemente: quanto o processo realmente custa no nível da peça e como comparar fornecedores uma vez que você tenha um desenho. Nosso serviço de moldagem por injeção de plástico personalizado descreve o processo, o caminho de material e ferramentas, e a lista de verificação de avaliação de fornecedores abrange adequação de tonagem, propriedade da ferramenta e aprovação da primeira amostra.
Índice do guia: leitura relacionada
- Visão Geral dos Problemas no Processamento de Produtos Moldados por Injeção
- Diretrizes de Segurança a Seguir no Fluxo de Trabalho de Processamento de Moldes por Injeção
- Projeto de Sistemas de Alimentação para Injeção Plástica em Produtos Vietnamese
- Considerações-Chave para o Processamento Profissional de Moldes por Injeção
- Projeto do Sistema de Isolamento de Moldes em Grandes Fábricas de Moldagem por Injeção
- Como Lidar com Variações de Contração na Fabricação de Moldes por Injeção?
- Técnicas de Desenformação no Processo de Moldagem por Injeção
- Técnicas Fundamentais na Fabricação de Peças Moldadas por Injeção
- Moldagem por Injeção na Fabricação de Produtos de Consumo: Eficiência e Economia de Custos
- Novas Oportunidades de Crescimento para a Fabricação por Moldagem por Injeção?