


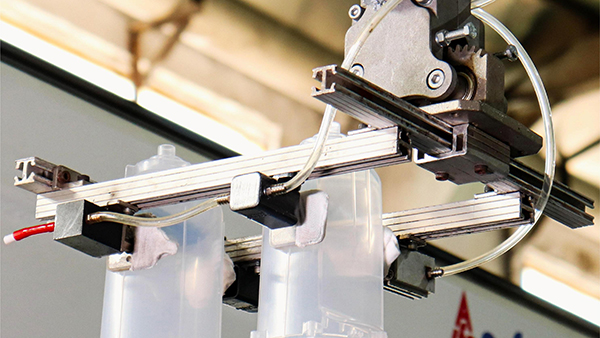
要了解的 定义生产过程中的注射的模具一个人必须首先认识到普遍采用的自动化机械各行各业,包括制造塑料产品。 今天,壳体的共同的家用电器和数字产品通常产生的,通过使用注射成型模具和注射塑机。
- 加热和预塑 驱动传输系统、螺杆连续运输和压缩材料的斗。 该材料的逐渐融化下的联合行动加热器之外的桶和剪切和之间的摩擦螺丝和桶。 当塑料熔化达到前的桶内,一定数量的熔化的塑料积累。 的压力下,熔化、螺丝慢慢地缩回。 回距离是基于调整后的计量装置的设置注射量,之后该螺停止转动和收回。
- 模和锁定 模机构关闭锁和半模的—一个在运动模板和其他有关的固定模板提供足够的夹力,以确保该模保持安全,在成形的过程。
- 注射单位向前移动 后模夹,注射单位是向前推进,对准喷射机的嘴紧密地与模的主要浇口。
- 注入和保持压力 一旦模是锁着的嘴是完全一致的模,注射液压缸进入高压状态,推动螺旋向前注入熔化的塑料成本模腔有足够的压力。 作为塑料冷却,它收缩,因此保持一定的压力在腔是必要的,以确保密,维的准确性和机械性质的成部分。
- 压力缓解
一旦塑料熔化的模的栅冷却和凝固,压力缓解可以采取的地方。 - 回缩的注射部
压力之后的救济、螺钉通常转动和收回来准备下一轮料和预塑. 重要的是要注意到,在某些情况下,例如当使用PA材料、注射单位可以收回,以防止流口水在成型。 - 模开喷射塑料部件
之后的塑料部分的内部模腔冷却和凝固,该模的机构打开了模,而部分是从喷模。 在这一点上,一个完整的塑料产品的生产。
大多数塑料部件,在生产之后,通常接受额外的进程,例如绘画、屏幕印刷、烫金,或激光雕刻。 最终产品,然后与其它部件组装之前被传递给消费者。
大銀塑料製品有限公司 是一家致力於產品研發、設計、製造、銷售服務的高科技企業,作爲製造商提供一站式解決方案。公司成立於1989年,是一家集模具開發、注塑、後處理、電子裝配爲一體的專業公司。除了OEM服務外,我們還開發專有產品供客戶直接貼標和定製生產。擁有5萬平方米的生產廠房,30年的模具開發經驗,50多名研發人員,100多臺注塑機,爲不同的製造需求提供全面的解決方案。
客製化模具如何製成:誠實的時程表
客製化模具的時程通常是樂觀報表。誠實的版本,逐階段說明如下:
| 階段 | 實際所需時間 | 什麼會導致延宕 |
|---|---|---|
| 設計與 DFM | 1-2 週 | 買方資料不完整 |
| 鋼材採購 | 1-3 週 | 特殊等級鋼材的長交期問題 |
| 機加工與組裝 | 4-8週 | 特徵複雜度、紋理取捨 |
| 打樣與修正 | 2-4 週 | 跳過模擬、標準延遲 |
設計一列是買方的槓桿:完整的資料包——包含真實公差之 CAD 檔案、指定的樹脂、誠實的產量——比工廠端任何努力更能壓縮設計時間,因為模具製造商的每個問題都會產生一個往返溝通成本。打樣一列是時程的誠實測試:修正是統計上的必然,而未預留修正週數的報價時程,會將第一個意外轉化為錯過發布日。鋼材一列是被忽略的依賴項目——特殊等級鋼材在鋼廠的交期設定關鍵路徑的機率,通常高於機加工,這就是為何鋼材訂購應在第一週完成,而非設計核准後。依誠實時程製成的客製模具能如期出貨;依樂觀時程製成的則伴隨歉意出貨,而差異在第一週對任何仔細閱讀時程的人都清晰可見。各階段後面的成本分析在 成本分析, ,以及準時架構在 準時完成. 。參考: 工具製造流程 和 時程現實性.