


应用注入模的处理变得越来越普遍,数 注射模的供应商 继续增长。 那么,什么是关键点需要特别关注的时处理注射模? 下面,本编辑器从大印塑料将提供一个详细的介绍。
第一,技术人员在喷射模具的工厂需要确保注射型材料在熔融态的最低粘度内注射机的每桶。 当熔化的塑料穿过狭窄的部分喷嘴和模跑,温度可以迅速上升,从70-90°C到约130°C,达到一个关键的固化状态。 这是点的材料的流动性是最佳的。 在这个阶段中,注射压力通常之间118-235兆帕,喷射速度一般为3-4。5m/s.
其次,热固性材料通常包含超过40%的填料,其结果在高粘度和摩擦阻力,从而增加的注射压力。 事实上,几乎一半的注射压力消耗的摩擦阻力的内部控系统。 此外,在固化反应中,原材料释放的水和气体,因此模腔必须有一个设计良好的通风系统,以防止缺陷,例如气泡从表面上出现注射塑件。
大銀塑料制品有限公司具有专业 模具製造 30年。 作为一个专业的加工厂,我们提供一站式服务以及在优化产品结构,以减少开模和注入模制成本。 我们公司有一个完整的产品设计和制造的团队,提供特殊产品设计服务。 配备有先进的模处理设备和广泛的模具制作的经验,我们提供的生产服务的各种塑料产品。 我们的生产基地跨越50,000平方米,超过50R&D人员和100多个注射机,致力于提供高质量的制造业解决方案给我们的客户。
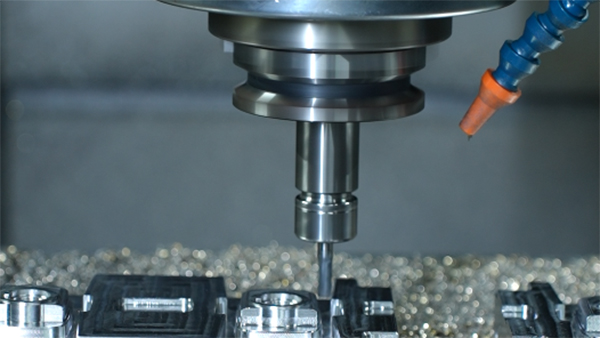
模具加工:決定鋼材命運的工序
在設計與首次試模之間,模具必須經過決定其使用壽命的加工工序:
| 步驟 | 正常時的表現 | 趕工時的失效模式 |
|---|---|---|
| 鋼材選擇與預硬處理 | 品級須與樹脂及產量相符 | 腐蝕或磨損意外 |
| 粗加工 | 精加工前進行去應力 | 過晚發現的變形 |
| 熱處理 | 附文件證書的硬度 | 軟斑、早期磨損 |
| 精加工與拋光 | 表面品級須符合外觀等級 | 上市時的紋路不匹配 |
熱處理一列體現了區別規範化廠商的證書習慣:按批次記錄硬度,可追溯至爐子記錄,而非憑經驗斷言。模具是一項資本資產,其維護成本在此等工序中決定——若鋼材選擇輕一個品級,或為趕工期而略過去應力,數年後將以需加倍頻繁拋光的工具形式顯現。拋光工序以買方的外觀等級收束全循環:以數字規定表面光潔度,於證券上抽樣檢查,將「夠亮嗎」從意見轉化為規格。造訪模具廠的買方可要求檢視近期工具的證書檔案;檔案管理系統的狀況是其背後加工紀律的可靠代理指標。加工控制視圖位於 模具廠技術管控, ,螺紋專業項則位於 螺紋模具方法. 。參考: 熱處理 和 加工實務.