

Quando compradores solicitam peças moldadas por injeção com “tolerância estreita”, a conversa geralmente trava porque a tolerância não é um número único — é uma função do material, do molde e de como consistentemente o processo é executado. Este guia explica o que é realisticamente realizável sob o padrão internacional ISO 20457, por que a retração do material dirige quase tudo e como especificar dimensões que um moldador pode realmente atingir sem uma recorte custosa da ferramenta.
O insight central é que uma dimensão moldada é o tamanho da cavidade mais ou menos uma retração que nunca é perfeitamente constante. Portanto, a precisão vem do controle da retração, não de exigir um número arbitrariamente pequeno.
O que significa “tolerância” na moldagem por injeção
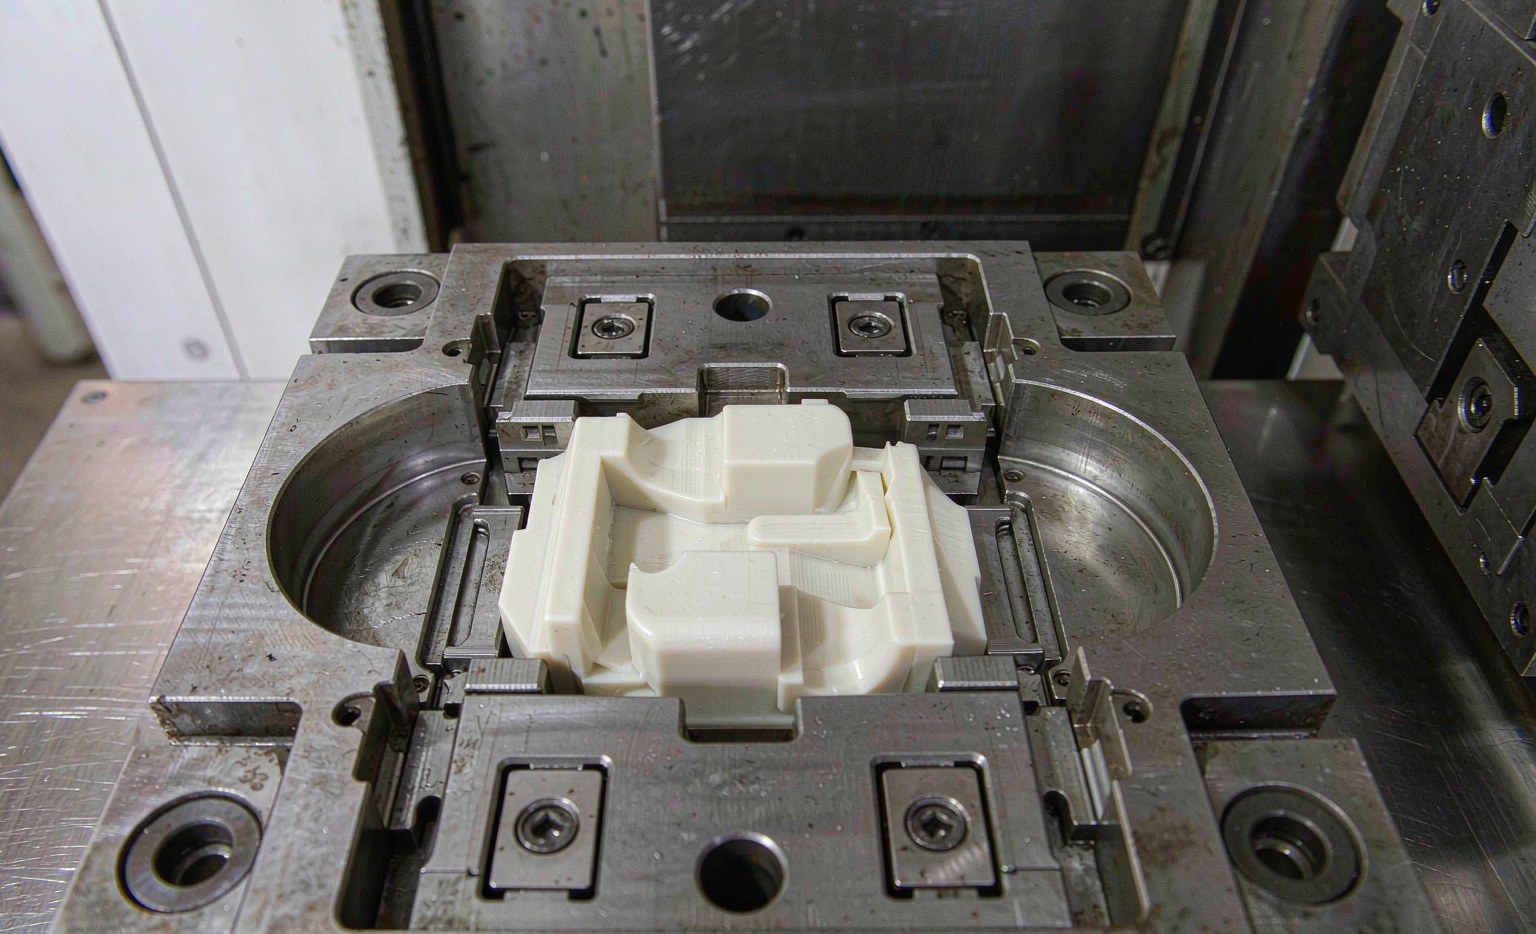
Uma tolerância é o desvio permitido de uma dimensão nominal, por exemplo, 50,00 ±0,20 mm. Diferentemente do usinagem, uma peça moldada é formada pelo plástico derretido retraindo dentro de uma cavidade de aço, portanto, o tamanho final depende de quanto o polímero se contrai ao esfriar. Essa contração nunca é perfeitamente constante, o que é por isso que as tolerâncias moldadas são mais largas que as usinadas e sempre são cotadas como uma faixa em vez de um ponto alvo.
Um desenho que especifique um recurso moldado com tolerância estilo usinagem de ±0,05 mm será either impossível de fabricar ou falhará silenciosamente na auditoria a cada décima peça. A habilidade é gastar a tolerância estreita apenas onde a função necessitar.
O padrão de referência: ISO 20457
ISO 20457:2018 — Plásticos: Moldagem por injeção de peças moldadas — Tolerâncias e valores recomendados é a referência internacional atual para tolerâncias de moldagem. Define vários graus de tolerância cuja largura aumenta com a dimensão nominal. Valores representativos para termoplásticos não preenchidos:
| Tamanho nominal (mm) | Fino | Médio | Grosso | Muito grosso |
|---|---|---|---|---|
| 0 – 10 | 0.05 | 0.10 | 0.20 | 0.40 |
| 10 – 50 | 0.08 | 0.16 | 0.32 | 0.64 |
| 50 – 100 | 0.12 | 0.24 | 0.48 | 0.96 |
| 100 – 200 | 0.18 | 0.36 | 0.72 | 1.44 |
Valores em milímetros; representativo das tabelas de tolerância geral da ISO 20457 para graus não preenchidos. Grados preenchidos e reforçados com vidro necessitam de faixas mais largas.
Por que a retração decide sua tolerância
| Polímero | Retração típica do molde |
|---|---|
| Polipropileno (PP) | 1.0 – 2.5 % |
| HDPE | 1.5 – 3.0 % |
| ABS | 0.4 – 0.9 % |
| Policarbonato (PC) | 0.5 – 0.8 % |
| POM (acetale) | 1.8 – 3.5 % |
| PA6 / PA66 (náilon) | 0.8 – 2.2 % |
Uma retração de 2,% em uma dimensão de 100 mm significa aproximadamente 2 mm de contração total — portanto, manter essa característica em ±0,1 mm exige que o processo e o lote do material sejam extremamente estáveis. É por isso que o resina é escolhida antes da tolerância ser cotada.
Fatores de processo que movem dimensões
- Pressão de retenção e tempo — a alavanca controlável mais importante; baixa pressão de preenchimento aumenta afundamento e retração.
- Temperatura do fundido e do molde — temperatura do molde mais alta geralmente aumenta levemente a retração, mas melhora a reprodutibilidade.
- Localização e tamanho da calha — calhas distantes causam gradientes de pressão de preenchimento que aparecem como variação dimensional.
- Retração pós-moldagem — especialmente o náilon (PA), que continua absorvendo umidade e mudando de tamanho por dias.
Como especificar tolerâncias que são atingidas
- Tolerar apenas as características que importam (ajuste, vedação, montagem) — especificar demais aumenta o custo sem benefício.
- Cite um grau ISO 20457 em vez de um número arbitrário, para que o moldador possa escolher o molde e o processo adequadamente.
- Para materiais higroscópicos como PA, defina o estado de condicionamento (seco vs. condicionado) ao qual a tolerância se aplica.
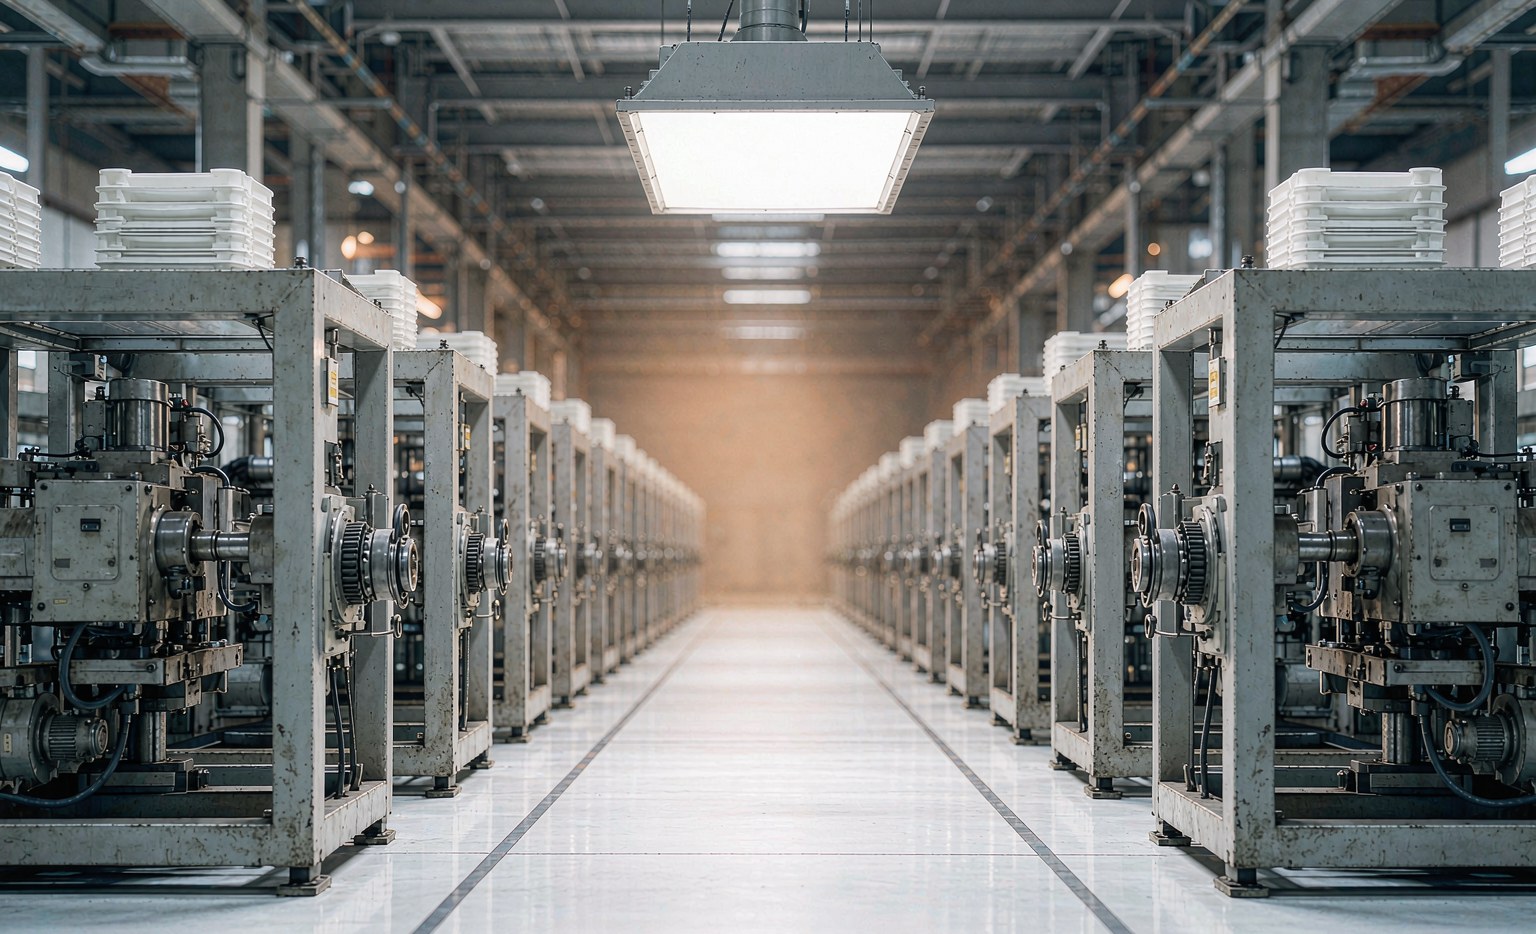
- Valide com uma inspeção de primeira amostra (FAI) e uma produção curta antes de fechar a arte final.
Quando a tolerância apertada vale a pena
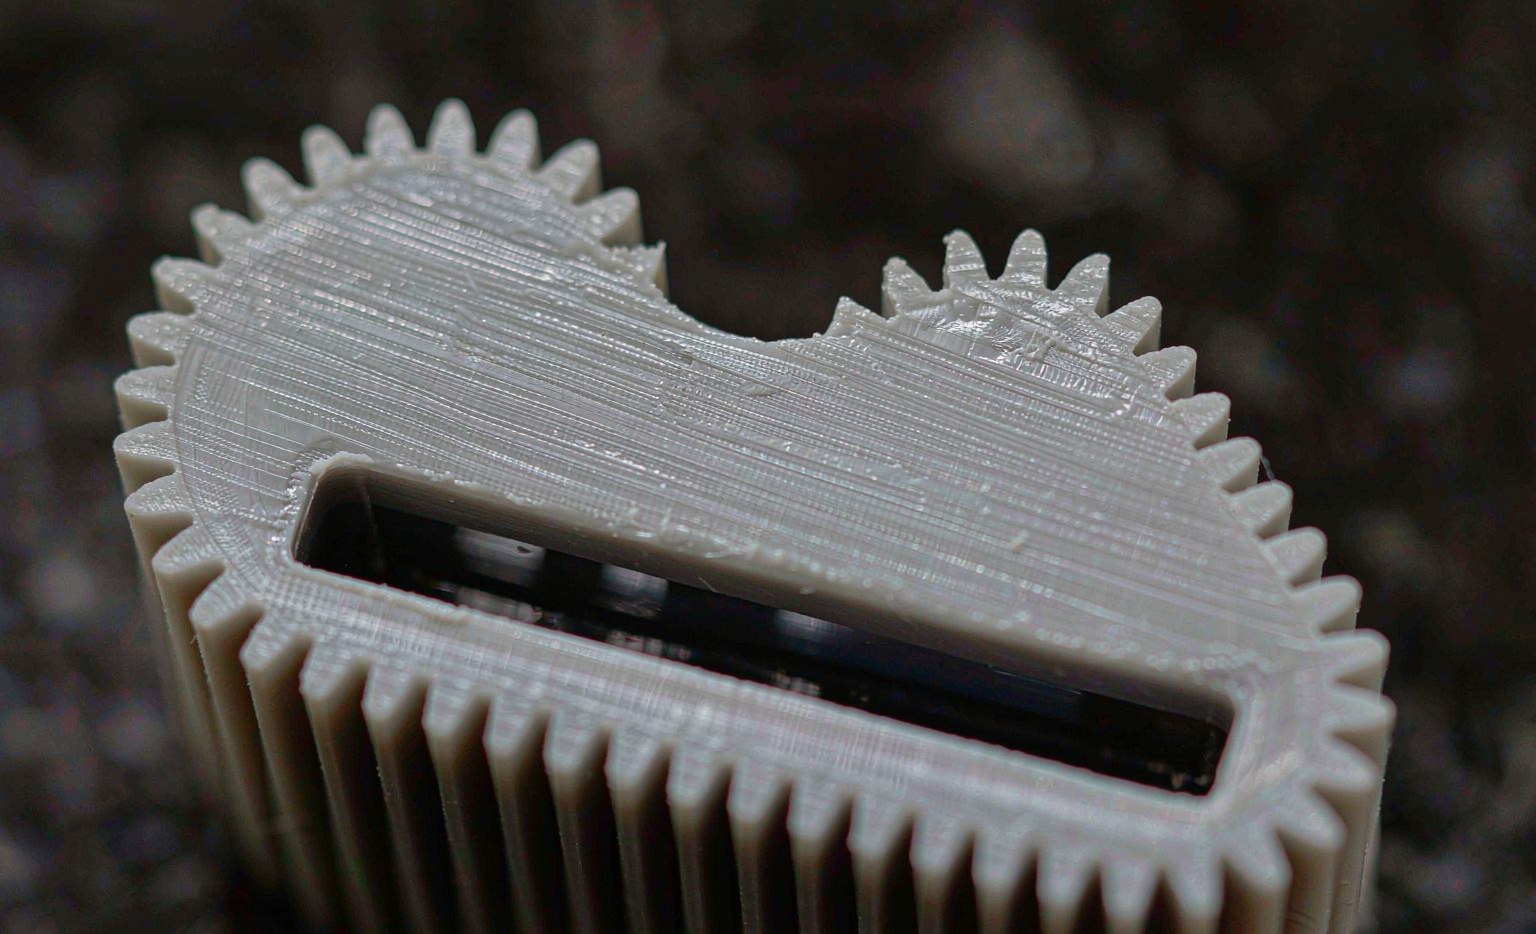
Use tight (fine) grades for gears, threaded closures, snap-fit features and medical/automotive interfaces. For non-critical housings and covers, medium or coarse grades are cheaper and faster to mold consistently.
Matching the tolerance to the function is the single biggest cost lever in any molding program, and specifying against a real standard keeps the molder and the buyer speaking the same language from the first tooling quote.
FAQ
Can any molded part hit ±0.05 mm? Only small features in stable materials with a fine grade; larger dimensions need correspondingly wider bands.
How do I check a molder can hold the tolerance? Ask for a process capability study (Cpk) from a first-article run before volume.
Does draft angle affect tolerance? Yes — draft and shrinkage compensation are designed into the cavity; tight tolerance near a drafted wall is harder to hold.
Why does the same mold drift over time? Tool wear and batch-to-batch shrinkage variation; re-validate the process window periodically.
Should I specify min or max material? Molded parts should list nominal plus tolerance; min/max-only callouts ignore shrinkage direction.
Is tighter tolerance always available at a price? Only to a point — past the material’s stability floor, no tooling budget fixes it.
Inspection and capability
A tolerance is only meaningful if it can be measured and reproduced. For a critical dimension, ask the molder for a capability index (Cpk) from a first-article run: a Cpk above roughly 1.33 signals the process is comfortably inside the band, while a value near 1.0 means parts will regularly drift out. Measuring at the same temperature and conditioning state matters for hygroscopic resins.
Without a capability number, a tolerance is an aspiration rather than a specification, and the first audit will expose the difference.