



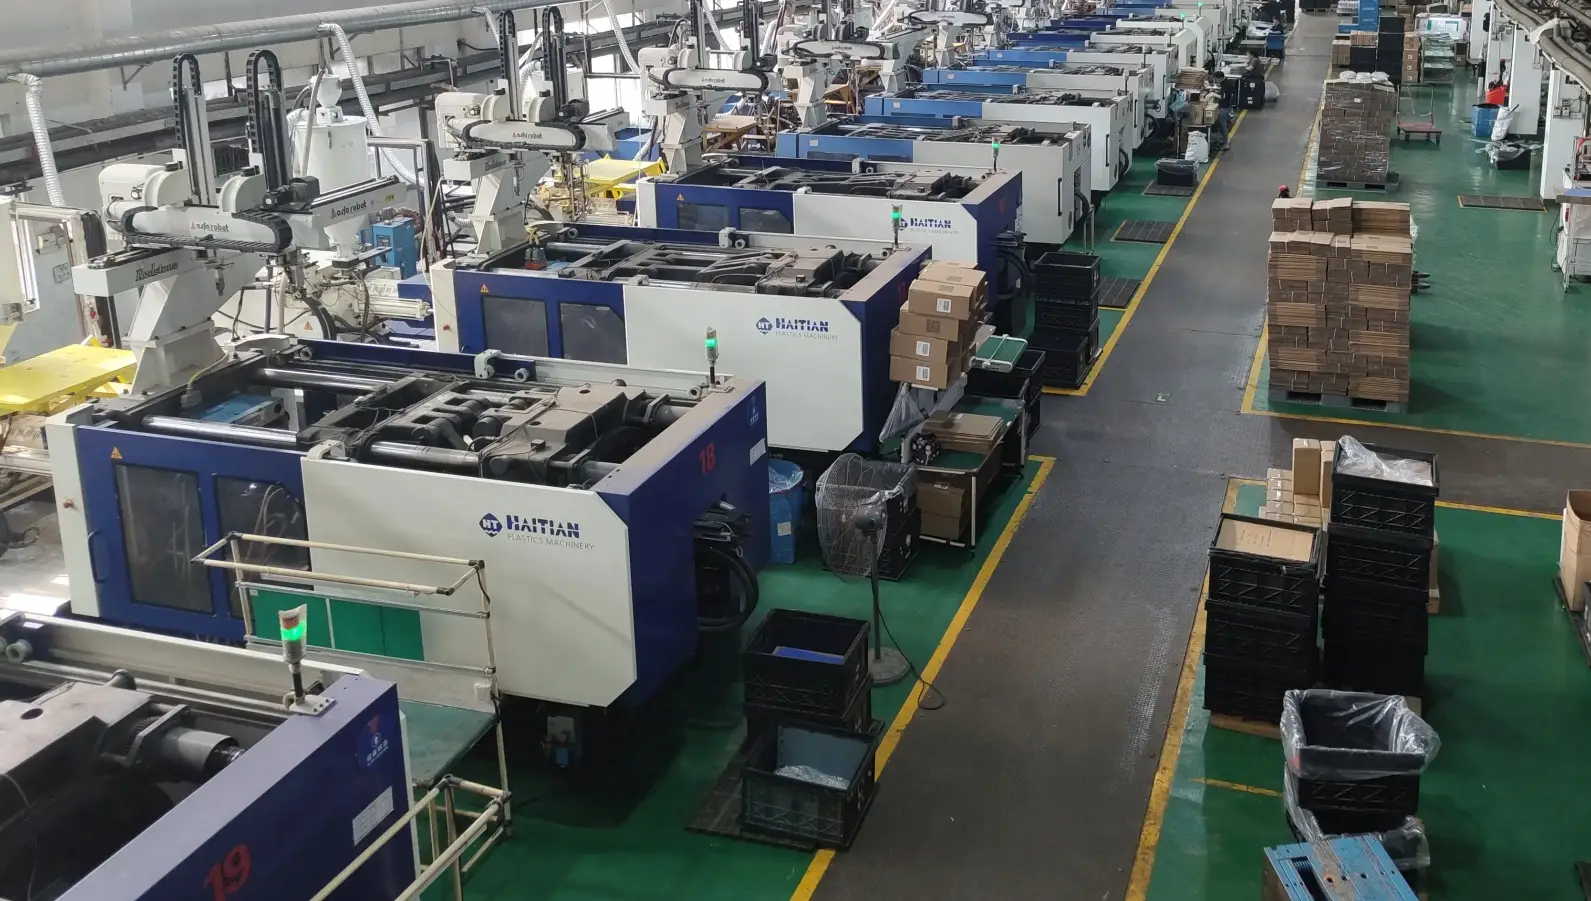
Trong những nhựa quá trìnhcác ép chất lượng của các sản phẩm nhựa là một chìa khóa chỉ số của sản phẩm chất lượng. Khi đúc kết quả là không đạt yêu cầu, nhiều nhà sản xuất thường tự hỏi: là vấn đề bắt nguồn từ trong khuôn thiết kế hoặc quá trình ép bản thân? DAYIN Nhựa' đội sẽ khám phá này ở độ sâu và cung cấp một số giải pháp thực tế.
- Tác động của Khuôn thiết Kế
Khuôn là công cụ trong quá trình ép, và thiết kế của nó trực tiếp ảnh hưởng đến đúc kết quả. Nếu khuôn thiết kế là sai lầm, nó có thể dẫn đến các vấn đề chẳng hạn như bong bóng, cong vênh, và chiều bất ổn. Ví dụ, một người không đúng thiết kế hệ thống làm mát có thể gây ra đều vật chất làm lạnh, mà ảnh hưởng đến các sản phẩm của xuất hiện và hiệu quả. Do đó, vâng-được thiết kế khuôn là người đầu tiên bước quan trọng để bảo đảm tối ưu đúc kết quả. - Điều chỉnh Ép quá Trình
Quá trình ép liên quan đến khía cạnh khác nhau, bao gồm cả điều khiển nhiệt độ, áp đặt, và tiêm tốc độ. Những yếu tố này có ảnh hưởng tới các đúc kết quả. Ví dụ, một quá tốc độ nhanh tiêm có thể gây ra bong bóng trong tài liệu, trong khi không đúng cách điều khiển nhiệt độ có thể dẫn đến suy thoái nhiệt, ảnh hưởng đến các sản phẩm màu và sức mạnh. Do đó, bởi điều chỉnh quá trình ép số đúc chất lượng có thể được cải thiện hiệu quả.
- Tầm quan trọng của tài Liệu lựa Chọn
Lựa chọn các tài liệu đúng là rất quan trọng cho ép. Khác nhau nhựa liệu có thay đổi vật chất và hóa học trực tiếp ảnh hưởng đến đúc kết quả. Nếu các tài liệu lựa chọn là không thích hợp, ngay cả với một thiết kế tốt khuôn và tối ưu ép quá trình sản phẩm cuối cùng chất lượng vẫn có thể thất bại để gặp các tiêu chuẩn mong đợi.
DAYIN Nhựa Co. Ltd. là một doanh nghiệp công nghệ cao chuyên về nghiên cứu và phát triển sản phẩm, sản xuất và dịch vụ bán hàng, cung cấp các giải pháp sản xuất một cửa. Được thành lập vào năm 1989, công ty chuyên về chế tạo khuôn mẫu, ép nhựa, xử lý sau và lắp ráp điện tử. Bên cạnh dịch vụ OEM, họ còn phát triển các sản phẩm riêng để khách hàng có thể tùy chỉnh và thương hiệu trực tiếp.
Kết quả tạo hình kém: Thang nguyên nhân
Kết quả tạo hình kém phản hồi theo thang nguyên nhân, leo theo thứ tự chi phí:
| Bậc | Lĩnh vực nguyên nhân | Lý do nó được ưu tiên đầu tiên |
|---|---|---|
| Trạng thái vật liệu | Độ ẩm, tạp chất, sai lệch lô | Các thay đổi không cần động vào gì |
| Cửa sổ quy trình | Nhiệt độ, tốc độ, hồ sơ | Điều chỉnh được trong vài phút |
| Sức khỏe máy | Mòn, sai lệch, thủy lực | Thực tế nhưng thay đổi chậm |
| Tình trạng công cụ | Mòn, lỗ thoát, đường nước | Đắt đỏ — leo đến đây cuối cùng |
Cấp vật liệu có được vị trí cao nhất nhờ tính di động: các lô nhựa thay đổi trong kho, độ ẩm thay đổi theo thời tiết, và cả hai đều không gửi thông báo đến máy ép — vậy mà cả hai đều xuất hiện tại máy dưới dạng các vấn đề về tạo hình. Cấp quy trình phần thưởng cho các xưởng giữ các công thức được ghi nhận: một cửa sổ bị lệch khỏi cài đặt được ghi nhận sẽ được phục hồi trong vài phút so với một cửa sổ được nhớ lại bằng cảm giác, điều này chính là kỷ luật bảng cài đặt chi trả cổ tức hàng tuần của nó. Các cấp máy và công cụ là các nguyên nhân thực sự với các lần bảo trì đắt đỏ, và toàn bộ kinh tế học của thang này dựa trên việc chỉ tiếp cận chúng sau khi các cấp rẻ hơn đã được dọn sạch một cách trung thực. Những kết quả kém kháng lại ba cấp đầu tiên của thang thực sự là vấn đề công cụ — và thang vừa tiết kiệm được một tuần đánh bóng thép mà trạng thái vật liệu đã âm thầm hoàn tiền. Xem góc nhìn thách thức xếp hạng theo tần suất ở các thách thức phổ biến xếp hạng, và thang thiếu lượng ở các yếu tố gây thiếu vật liệu ngắn. Tham khảo: nguyên nhân khuyết tật và kỷ luật khắc phục sự cố.