



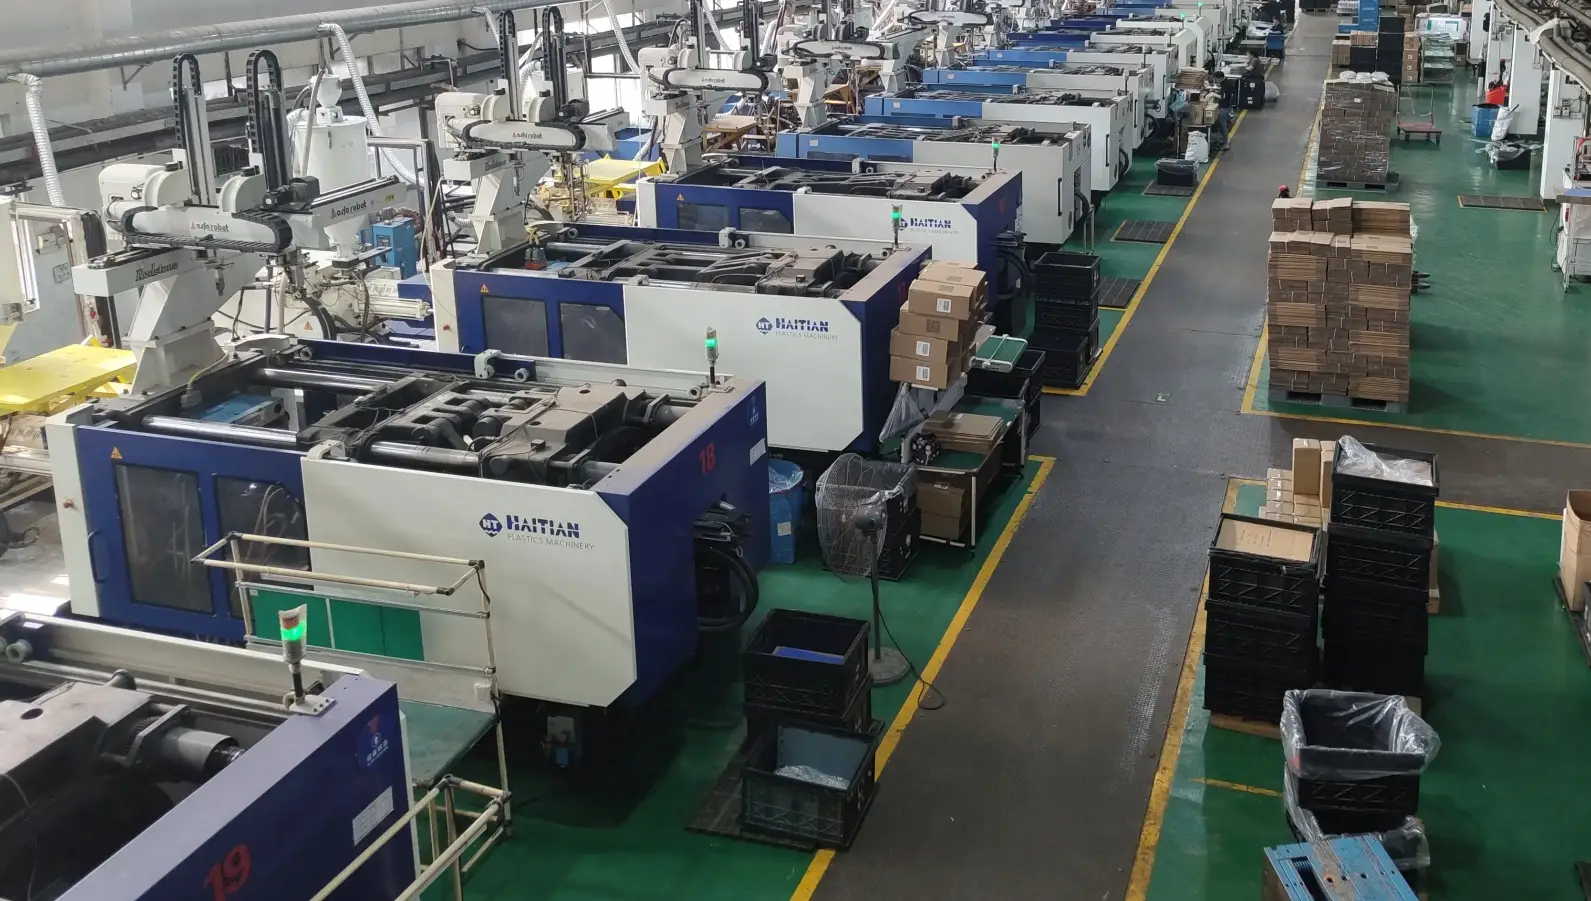
在 注塑过程,塑质的塑料产品是一个关键的指标的产品质量。 当成形的结果是不能令人满意,许多制造商经常想知道:是问题的根源在设计的模具或喷射模塑工艺本身?大銀塑料'小组将探索这个深度,并提供一些切实可行的解决办法。
- 影响模型设计
模具核心工具,在喷射模塑工艺、及其设计的直接影响的模的结果。 如果模的设计是有缺陷的,它可能导致的问题,如气泡,扭曲,并维的不稳定。 例如,一个设计不当的冷却系统可能会导致不均匀的材料的冷却,这影响了产品的外形和性能。 因此,一个精心设计的模具的第一个重要步骤,确保最佳模的结果。 - 调整的喷射模塑工艺
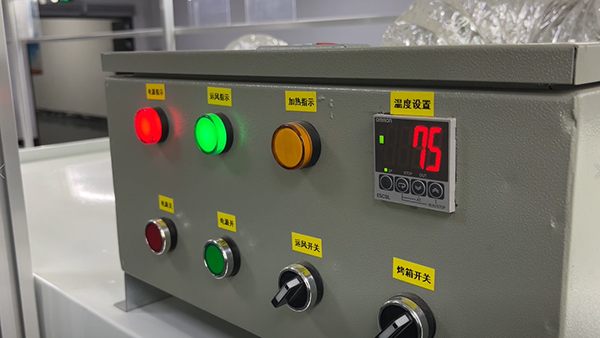
喷射模塑工艺涉及的各个方面,包括温度控制、压力设置和注射速度。 这些因素可以显着影响的模的结果。 例如,过快速喷射速度可能会导致泡沫内的材料,同时不正确的温度控制可能导致以热降解,影响到产品的颜色和强度。 因此,通过调整的喷射模塑工艺参数、成型的质量可以有效地改善。
- 重要的材料选择
选择正确的材料是至关重要的喷射成型。 不同的塑料材料,有不同的物理和化学性质,直接影响的模的结果。 如果材料的选择是不适当的,即使有一个精心设计的模具和优化喷射模塑工艺中,最终产品质量可能仍然无法达到预期标准。
大銀塑料制品有限公司 是一家專注於產品研發、製造及銷售服務的高新技術企業,提供一站式製造解決方案。公司成立於1989年,專業從事模具製造、塑膠射出、後處理及電子組裝。除OEM代工服務外,亦開發自有產品供客戶直接客製化與品牌化。.
不良成型結果:原因階梯
不良成型結果需透過原因階梯處理,依成本順序逐步排查:
| 階梯層級 | 原因領域 | 為何優先處理 |
|---|---|---|
| 材料狀態 | 濕氣、汙染、批次漂移 | 無需接觸任何設備即可變更 |
| 製程窗口 | 溫度、速度、曲線 | 可在數分鐘內調整 |
| 機器狀態 | 磨損、漂移、液壓 | 真實存在但變化緩慢 |
| 模具狀況 | 磨損、通氣孔、水路 | 高成本——最後才處理此階層 |
材料層級因其流動性而位居頂端:樹脂批次在倉庫中變換,濕度隨天氣變化,兩者皆未向壓射機發出通知——卻都在機器上表現為成型問題。製程層級獎勵那些保有文件化配方之工廠:從文件設定漂移出的窗口,在數分鐘內即可恢復,而僅憑手感記憶的則無法相比,這就是設置表紀律每週所帶來的回報。機器與模具層級是真實原因,需進行昂貴檢修,而階梯整體經濟效益在於僅於較廉價層級誠實清除後才觸及它們。抵抗階梯前三層的不佳結果,確實是模具問題——而階梯剛節省了一週的鋼模拋光工作,該工作若為材料狀態所引起,將被悄悄退還。依頻率排序之挑戰檢視位於 常見挑戰排序, ,而短射階梯位於 短射因素. 。參考: 缺陷成因 和 故障排除紀律.