




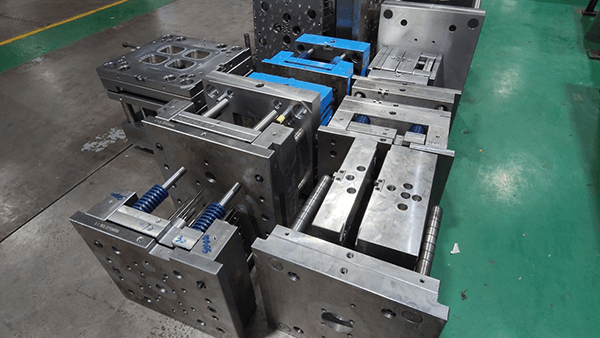
在 註塑成型一个技术术语称为的"短枪毙"或"不完整填写"是指现象,其中将熔融材料未能充分填补的空腔模,特别是在薄壁地区或在流径。 这发生在熔凝固前完全填补的空腔,导致零部件有缺失材料。
的主要原因短的镜头是过多的流动的阻力,这可以防止的融流动进一步。 影响因素的流动长度包括壁厚度、温度模、注射压力,熔化的温度和材料组成。 处理不当,这些因素可导致短的镜头。
1. 不适当的设备的选择
最大的注射量的机器必须超过总重量的模部分和浇口。 此外,总的注重量不应超过85%的机的塑化的能力。
2. 不足的材料
一个共同的方法来控制的材料馈是积喂养。 不均衡的原材料颗粒或"架桥"的底部饲料的咽喉可能会导致喂养问题。 此外,过度料的喉咙温度可能妨碍顺利的材料的流动。 定期清洗和冷却料的喉咙是必要的,以确保适当的喂养。
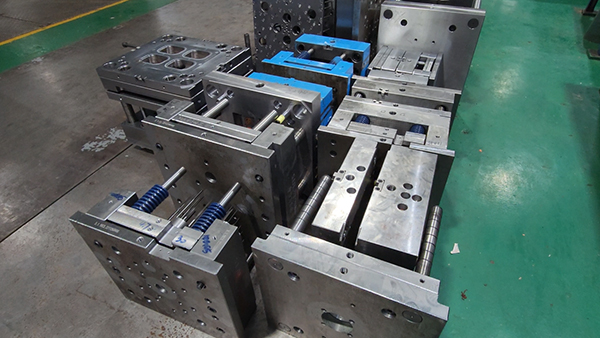
可怜的材料流动可以使模型设计的一个关键因素影响的简短的镜头。 为了解决这个问题,控系统应该是优化通过设置门适当位置,扩大门和军尺寸、和使用较大的喷嘴。 添加适当的添加剂的树脂式还可以改善流动性。 此外,使用再生材料应当监测,以及它们的比率降低,如果有必要的。
过度润滑剂使用
时过多的润滑油加入到的材料,并结合穿着之间的差距螺检查和环桶,回熔融材料可能发生,引起足够的喂养和简短的镜头。 为了防止这种情况,润滑剂的量应当减少,而之间的差距桶,螺旋和检查的环的调整或修复的需要。
大銀塑料製品有限公司專業從事模具製造30年。作爲一個 专业制造喷射模塑服务的提供r,我们提供一站式的解决方案。 我们的专长在于优化产品结构,以减少模费用。 一个完整的产品设计和制造的团队,高级模处理设备,以及广泛的模具制作的经验,我们制造了广泛的塑料制品。 有50,000平方米的生产基地,30多年的模的发展经验,超过50R&D人员,以及100多个注射机,我们致力于提供高效和高质量的服务给我们的客户。
Short-Shot 因素,按頻率排序
Short shot 的原因很多,但它們並非同等常見。頻率排序檢視:
| 排名 | 因素 | 典型佔比 |
|---|---|---|
| 1 | 排氣不良 | 排氣孔堵塞或尺寸不足 |
| 2 | 製程窗口漂移 | 填充速度、切換位置 |
| 3 | 材料差異 | 熔體指數、濕度、再生料比例 |
| 4 | 工具磨損與冷料塊 | 流道磨損,流道冷卻 |
此排名重塑了故障排除的順序,並且與供給端的診斷階梯相符:前兩個因素存在於參數與排氣中,可在數分鐘內處理,而後兩個因素需要應依次處理的硬體維護。頻率也會隨工具使用時數而改變——新工具在排氣與製程上產生 short shot,老工具則增加了磨損的變數,且排名會隨著鋼件累積循環次數而悄然重排。材料因素配得上其「偽裝者」的聲譽:批次替換會透過倉庫悄然抵達,其熔體指數變化在注射成形機上呈現為工具問題,且無法完全靠螺桿速度補償。記錄 short shot 原因一整年的工廠會從自己的數據產生同樣的表格,而他們自己的表格比任何公開的表格都更準確——排名的紀律正是診斷速度來源所在。深圳的診斷階梯在 short-shot 診斷, 中,閥門因素在 閥門位置技巧. 。參考: 模壓缺陷 和 熔體流動行為.