




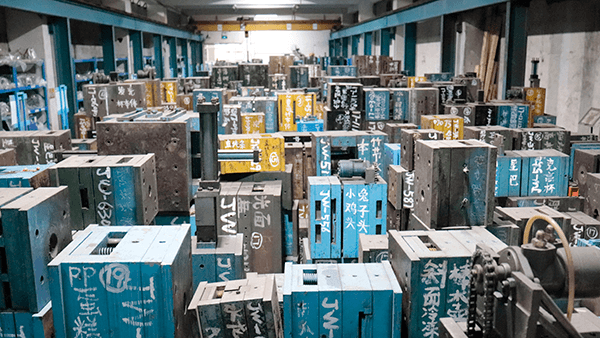
与迅速增长的需求 注入模制品从纯平电视的汽车仪表板设计师不断推动的界限模大小和复杂性。 然而,不是所有的制造商拥有能力生产大型喷射模具,主要是由于众多的进入壁垒和处理的挑战。 挑战的大型喷射模具 处理的大小和重量的大型喷射模提出了重大的挑战。 这需要额外的劳力输入,需要专门工具、各种设备,以及潜在的错误。 选择适当的加工中心用于生产大注的模具可以减轻或避免许多的这些问题,简化设备的安装和有效地处理潜在的精确度问题。 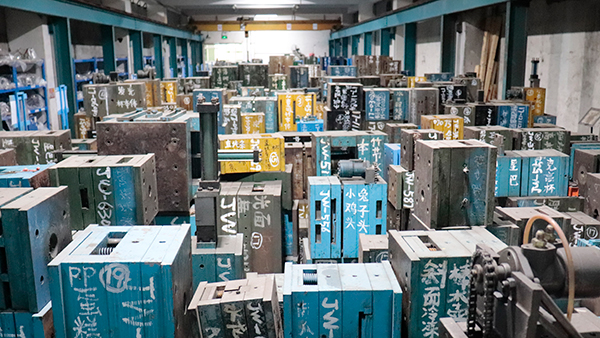 主要生产成本的大型喷射模来自机械。 机器能够产生的大型模具,通常是昂贵的,所以具有多功能的设备的关键是进入这个市场。 例如,机器可以执行这两个粗加工和抛光是必不可少的。 一旦适当的设备选择,能够实现既粗加工和抛光在同一台机器,同时保持很高的精度。 大銀塑料製品有限公司 专门研究家庭设备的模具制造、提供制造合同制造服务与承诺成为一个全面的解决方案制造商的研发和生产。 我们的专有产品,包括机器人工真空吸尘器,塑料餐具,以及电子镖靶. 有30多年的模的发展经验,一队超过50R&D的工作人员,和100多个注射机,我们致力于提供高质量的制造服务创造更大的价值,为我们的客户。
缺陷地圖:症狀、成因、首要修復
大多數製程問題在不同工廠及年代中反覆出現。六項問題佔了投訴的大半:
| 症狀 | 常見成因 | 首要對策 |
|---|---|---|
| 欠澆 | 充填壓力或熔體溫度過低;通氣孔阻塞 | 提高壓力;清潔通氣孔 |
| 毛邊 | 夾緊力不足;分型面磨損 | 增加夾緊力;檢查壓板 |
| 縮痕 | 保壓階段厚壁部位餓料 | 對厚壁區域進行鑄模;延長保壓 |
| 翹曲變形 | 冷卻不均導致的差異性收縮 | 平衡冷卻水路 |
| 燒灼痕跡 | 困住空氣在充填前沿燃燒 | 增加通氣;降低充填速度 |
| 熔接線 | 流動前沿溫度過低時相遇 | 提高熔體溫度;重新定位注嘴 |
將此表格視為決策樹,而非清單:閱讀症狀,先測試成本最低的成因,一次只改變一個參數。保持這種紀律的工廠能在數小時內解決問題;而「同時調整一切」的工廠則會浪費數天去追尋幻影。結構化版本位於 缺陷目錄, ,而底層的製程挑戰則在 塑膠射出成型常見挑戰. 中。背景: 射出成型 和 熱塑性塑膠.
建立能真正解決問題的故障排除日誌
缺陷日誌在第二個月才發揮效益。三個欄位確保其嚴謹:症狀(附上照片,而非形容詞)、變動的參數,以及結果。使其有效的紀律在於一次只改變一件事——充滿同時調整記錄的日誌只是意見的集合,而非紀錄。幾週之內,日誌開始具有預測性:在樹脂批次變更後聚集的短射指向材料濕度,隨批次變更而起的披鋒指向熔體黏度漂移,而僅在炎熱午後出現的翹曲則指向冷卻水溫。日誌也成為與供應商對話的證據基礎——由十筆附日期條目背書的主張,比一通電話推進得更快。簡單、枯燥,且是脫離多數產線將永遠反覆遭遇之缺陷的最快途徑。.