



Com a demanda que cresce rapidamente por produtos injetados, desde televisores de tela plana até painéis automotivos, os designers constantemente ampliam os limites do tamanho e da complexidade dos moldes. No entanto, nem todos os fabricantes possuem capacidade para produzir moldes de injeção grandes, principalmente devido a inúmeras barreiras de entrada e desafios de processamento. Desafios dos moldes de injeção grandes Lidar com o tamanho e o peso de moldes de injeção grandes apresenta desafios significativos. Isso envolve maior mão de obra, a necessidade de ferramentas especializadas, equipamentos diversos e o potencial de erros. Escolher um centro de usinagem adequado para a produção de moldes de injeção grandes pode aliviar ou evitar muitos desses problemas, simplificando o setup dos equipamentos e resolvendo eficazmente possíveis problemas de precisão. 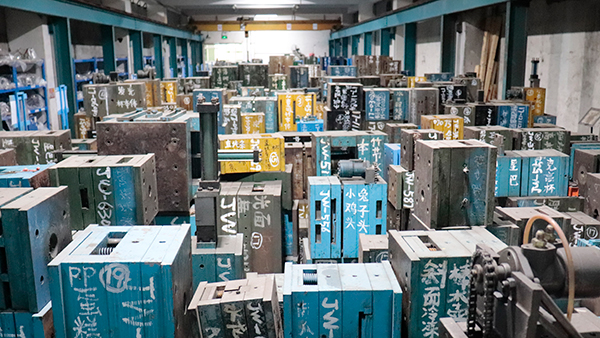 O principal custo de produção de moldes de injeção grandes provém das máquinas. Máquinas capazes de produzir moldes grandes são geralmente caras, por isso ter equipamentos multifuncionais é fundamental para entrar nesse mercado. Por exemplo, máquinas que possam realizar tanto usinagem bruta quanto polimento são essenciais. Uma vez selecionado o equipamento certo, é possível realizar tanto usinagem bruta quanto polimento na mesma máquina mantendo alta precisão. DAYIN Produtos de Plástico Ltda. É especializada na fabricação de moldes para eletrodomésticos, oferecendo serviços de manufatura sob contrato OEM/ODM, com o compromisso de se tornar um provedor abrangente de soluções de manufatura integrando P&D e produção. Nossos produtos próprios incluem aspiradores de pó robóticos, talheres de plástico e quadros de dardos eletrônicos. Com 30 anos de experiência em desenvolvimento de moldes, uma equipe de mais de 50 funcionários de P&D e mais de 100 máquinas de injeção, estamos dedicados a oferecer serviços de manufatura de alta qualidade para criar maior valor para nossos clientes.
O Mapa de Defeitos: Sintoma, Causa, Primeira Correção
A maioria dos problemas de processamento se repete em fábricas e décadas. Seis são responsáveis pela maior parte das reclamações:
| Sintoma | Causa usual | Primeira correção |
|---|---|---|
| Injeção incompleta | Pressão de preenchimento ou temperatura de fundição muito baixa; ventilação bloqueada | Aumente a pressão; limpe as ventilações |
| Rebarba | Força de fechamento insuficiente; linha de separação desgastada | Aumente o fechamento; verifique as placas |
| Marcas de rebaixo | Seções espessas ficaram sem material durante a manutenção | Nucleie a área espessa; estenda a manutenção |
| Distorção | Retração diferencial causada por resfriamento desigual | Equilibrar os canais de resfriamento |
| Marcas de queimadura | Ar preso inflamado na frente de preenchimento | Adicione ventilação; reduza a velocidade de preenchimento |
| Linhas de solda | As frentes de fluxo se encontram muito frias | Aumente a temperatura de fundição; reposicione o canal |
Trate a tabela como uma árvore de decisão, não como uma lista: leia o sintoma, teste a causa mais barata primeiro, altere um parâmetro de cada vez. As oficinas que mantêm essa disciplina corrigem problemas em horas; as oficinas que “ajustam tudo de uma vez” perseguem fantasmas por dias. A versão estruturada está em o catálogo de defeitos, e os desafios de processo subjacentes em desafios comuns em moldagem por injeção de plástico. Contexto: moldagem por injeção e termoplásticos.
Construa o Diário de Solução de Problemas que Resolve Coisas
Um diário de defeitos se justifica no segundo mês. Três colunas mantêm sua honestidade: o sintoma (com uma foto, não um adjetivo), o parâmetro alterado e o resultado. A disciplina que o torna eficaz é alterar uma coisa de cada vez — um diário cheio de ajustes simultâneos é uma coleção de opiniões, não um registro. Em semanas, o diário começa a prever: defeitos de preenchimento incompleto que se concentram após mudanças no lote de resina apontam para umidade do material, flash que segue mudanças no lote aponta para deriva de viscosidade da fundição, e empenho que aparece apenas em tardes quentes aponta para a temperatura da água de resfriamento. O diário também se torna a base de evidências para conversas com fornecedores — uma reivindicação apoiada por dez datas registradas se move mais rápido do que uma chamada telefônica. Simples, chato e a rota mais rápida para sair de defeitos recorrentes que a maioria dos pisos já teve.