


Đối với chi tiết ép phun, độ ổn định kích thước là yêu cầu của dự án: chi tiết phải giữ nguyên kích thước chức năng dưới các điều kiện đo lường, điều kiện xử lý và sử dụng đã thống nhất. Cụm từ này đơn lẻ không phải là một quy cách hoàn chỉnh. Người mua và nhà sản xuất cần thống nhất những kích thước nào quan trọng, chúng được đo khi nào và kết quả được chấp nhận như thế nào.
Dung sai kích thước mô tả một phạm vi cho phép tại một lần kiểm tra xác định. Độ ổn định đặt câu hỏi về cách các kích thước biến đổi giữa các thời điểm hoặc điều kiện đã thống nhất. The Hướng dẫn dung sai trong ép phun bao phủ khuôn khổ dung sai và chấp nhận; bài viết này tập trung vào các biện pháp kiểm soát vật liệu, thiết kế, quy trình và đo lường đằng sau các kích thước có thể lặp lại.
Phân biệt dung sai, độ co rút và độ ổn định kích thước
Sử dụng các thuật ngữ chính xác trong yêu cầu báo giá (RFQ). Dung sai đặt ra một sai lệch cho phép so với kích thước quy định. Độ co rút đúc so sánh kích thước đúc với kích thước lòng khuôn dưới các điều kiện vật liệu và quy trình xác định. Độ ổn định kích thước là yêu cầu của người mua về cách các kích thước chính hoạt động sau khi đúc, điều kiện xử lý, lưu trữ hoặc sử dụng.
ISO 20457:2026 cung cấp dung sai kích thước và hình học cũng như các điều kiện chấp nhận cho các chi tiết đúc nhựa áp dụng, bao gồm cả chi tiết ép phun. Đây là cơ sở hữu ích cho các yêu cầu bản vẽ đã thống nhất; nó không phải là sự đảm bảo chung chung rằng chi tiết sẽ giữ nguyên kích thước trong mọi môi trường sau này.
Khi so sánh dữ liệu co rút của nhựa nhiệt dẻo, hãy ghi lại phương pháp và điều kiện thử nghiệm. ASTM D955 đo lường độ co rút từ kích thước khuôn trên các mẫu thử xác định. ASTM lưu ý rằng kết quả từ mẫu thử tiêu chuẩn không thể dự đoán được kích thước tuyệt đối cho các chi tiết thực tế có các đường chảy, độ dày thành và điều kiện quy trình khác nhau.
Xác định các kích thước chức năng và điều kiện
Trước khi thiết kế khuôn, hãy xác định các kích thước kiểm soát việc lắp ráp, chuyển động, làm kín, căn chỉnh hoặc ngoại quan. Đối với mỗi kích thước, hãy thống nhất:
- Kích thước danh định, dung sai, hệ quy chiếu và phương pháp đo.
- Việc kiểm tra là ngay sau khi đúc (as-molded) hay sau một thời gian điều kiện xử lý xác định.
- Nhiệt độ, độ ẩm, tải trọng hoặc các điều kiện dịch vụ khác liên quan đến ứng dụng.
- Số lượng mẫu, nhận dạng khoang khuôn và quy tắc quyết định chấp nhận.
- Bất kỳ công đoạn sau khi đúc hoặc việc lắp ráp nào có thể ảnh hưởng đến đặc tính được đo.
Điều này mang lại cho cả hai bên một tham chiếu chung. Một chi tiết được đo ngay sau khi đẩy khuôn và một chi tiết đã được điều kiện xử lý có thể không so sánh được trừ khi thời điểm và môi trường được kiểm soát.
Chọn đúng cấp hạt nhựa (resin grade) cho ứng dụng
Một tên hạt nhựa chung chung như PC hoặc PP không xác định được vật liệu sản xuất. Xác nhận chính xác cấp hạt, nhà cung cấp, màu sắc hoặc gói phụ gia, vật liệu gia cường và các phương án thay thế được phê duyệt. Xem xét dữ liệu co rút, hướng dẫn xử lý, yêu cầu độ ẩm và thông tin nhiệt độ dịch vụ liên quan của nhà cung cấp cho cấp hạt đó.
Chất độn và gia cố có thể thay đổi độ cứng và hành vi kích thước, bao gồm cả sự khác biệt dọc và ngang theo hướng chảy của vật liệu. Chúng không phải là giải pháp tự động cho sự biến động kích thước. Hãy so sánh cấp vật liệu thực tế và hình dạng chi tiết bằng cách sử dụng mẫu đại diện cho sản xuất. hướng dẫn lựa chọn nhựa cung cấp một sự so sánh vật liệu rộng hơn, và hướng dẫn chất lượng đúc chính xác bao gồm việc lập kế hoạch đo lường và chấp nhận.
Xem xét hình dạng chi tiết, bố trí cổng phun và làm mát
Hình dạng chi tiết, bố trí khuôn và điều kiện gia công đều ảnh hưởng đến việc kiểm soát kích thước. Hãy xem xét các chuyển tiếp độ dày thành, gân, chốt, chiều dài chảy, vị trí cổng phun, sự cân bằng lòng khuôn và làm mát cùng với nhà thiết kế và thợ chế tạo khuôn. Các phần không đều và làm mát không đồng đều có thể góp phần gây biến dạng; rủi ro thực tế phụ thuộc vào chi tiết và khuôn, do đó hãy sử dụng xem xét thiết kế và mẫu sản xuất thay vì xếp hạng vật liệu chung chung.
Giữ sự nhất quán trong quy trình xử lý vật liệu và ghi lại quy trình
Ghi lại cấp và lô vật liệu, quá trình làm khô hoặc điều chỉnh (nếu nhà cung cấp yêu cầu), mã định danh máy và khuôn, lòng khuôn, và phiên bản quy trình đã được phê duyệt. Theo dõi các biến số quy trình được xác định trong kế hoạch kỹ thuật, chẳng hạn như điều kiện nóng chảy và khuôn, giai đoạn điền đầy, đóng gói và làm mát. Giữ các thay đổi trong phạm vi đã được xác thực và điều tra sự thay đổi kích thước đối với quy trình được ghi lại trước khi thay đổi khuôn.
Nhiệt độ và độ ẩm trong phòng sản xuất không nên được coi là thiết lập phổ quát cho mọi loại nhựa hoặc chi tiết. Hãy xác định rõ môi trường liên quan cho việc đo lường và cho mục đích sử dụng dự kiến của sản phẩm một cách riêng biệt.
Điều chỉnh và đo mẫu theo cùng một cách
Nêu rõ thời gian sau khi đúc, phương pháp điều chỉnh, môi trường đo, thiết bị và cách đặt điểm chuẩn cho mỗi phép so sánh. ISO 291:2008 quy định các khí quyển tiêu chuẩn cho việc điều chỉnh và thử nghiệm nhựa; một loại vật liệu, thử nghiệm hoặc khí hậu dịch vụ mô phỏng đặc biệt có thể cần một điều kiện riêng được thỏa thuận. Giữ kết quả đo liên kết với lô hàng, lòng khuôn, tuổi của mẫu và phiên bản quy trình.
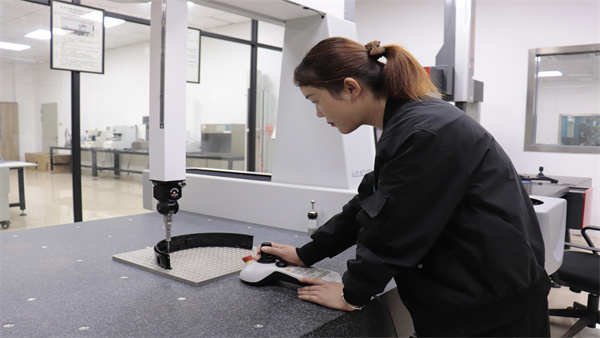
Sử dụng các phép đo từ khuôn, máy, cấp vật liệu và phương pháp sản xuất dự kiến khi phê duyệt chi tiết. Dữ liệu co ngót của mẫu tiêu chuẩn có thể hỗ trợ việc so sánh vật liệu, nhưng kích thước chi tiết hoàn thành phải được xác minh đối với bản vẽ dự án và các điều kiện đã được thỏa thuận.
Phê duyệt kiểm soát kích thước trước khi sản xuất hàng loạt
Trong quá trình phê duyệt mẫu, hãy so sánh các kích thước quan trọng từ các lòng khuôn được chỉ định bằng cách sử dụng quy trình đo lường đã thỏa thuận. Ghi lại cấu hình vật liệu và quy trình thực tế, trạng thái mẫu, kết quả và cách xử lý. Khi quy trình ổn định, hãy sử dụng kế hoạch lấy mẫu của người mua và hồ sơ chất lượng để theo dõi sự biến động liên tục. Nếu kích thước thay đổi, trước tiên hãy xác nhận bố trí đo lường và trạng thái mẫu, sau đó xem xét hồ sơ vật liệu, lòng khuôn và quy trình trước khi phê duyệt thay đổi khuôn.
Danh mục kiểm tra RFQ về tính ổn định kích thước
| Mục quy cách | Nội dung cần thỏa thuận | Chứng cứ cần giữ lại |
|---|---|---|
| Các kích thước chức năng | Các tính năng quan trọng, điểm chuẩn, dung sai và điều kiện lắp ráp. | Bản vẽ được phê duyệt hoặc dữ liệu định nghĩa sản phẩm và phương pháp đo lường. |
| Chất liệu | Cấp liệu nhựa chính xác, nhà cung cấp, màu chất phụ gia và các chất thay thế được phép. | Bảng dữ liệu vật liệu, lô và hướng dẫn xử lý. |
| Khuôn và quy trình | Danh tính khuôn/hốc và quy trình sản xuất đã được xác nhận. | Phiên bản khuôn, phiên bản quy trình và khả năng truy xuất nguồn gốc mẫu. |
| Điều kiện và thời điểm | Khi nào và trong môi trường nào mẫu được điều hòa và đo lường. | Biên bản điều hòa, tuổi mẫu và môi trường đo lường. |
| Acceptance and follow-up | Sample quantity, acceptance rule and production sampling plan. | Dimension results, approval decision and control records. |
Đối với dự án sản xuất, xem DAYIN’s dịch vụ ép phun nhựa theo yêu cầu. Share the drawing, resin grade, critical dimensions and intended service conditions through the trang liên hệ.
Các câu hỏi thường gặp
Are dimensional tolerance and dimensional stability the same?
No. A tolerance gives an allowed range at a defined inspection. Stability describes how dimensions behave across agreed times or conditions. A project may need both requirements.
Does a resin with lower published shrinkage always make a more stable part?
No. Published shrinkage data depend on the test method and specimen. Part geometry, material grade, tool design and process conditions also affect the finished dimension, so validate the actual part.
Does glass-fiber reinforcement always improve dimensional stability?
No. Reinforcement can change stiffness and shrinkage behavior, including direction-dependent effects. Review the exact grade and flow orientation against the part requirements.
What environment should be used for dimensional measurements?
Specify the conditioning and measurement environment in the drawing or quality plan. ISO 291:2008 provides standard atmospheres for conditioning and testing plastics; application-specific exposure may require separate validation.
Can ASTM D955 predict the final dimensions of a molded part?
It provides shrinkage measurements for specified thermoplastic specimens. ASTM cautions that specimen results do not predict absolute dimensions in real parts with different geometry and process conditions.
When should a part be measured after molding?
Set the timing based on the material, part and project conditions, then use the same timing for comparison samples. Record the sample age and conditioning method with each result.