


Công nghệ khuôn nhựa sản xuất là một toàn diện và phức tạp quá trình liên quan đến khía cạnh như dính dụng kim đẩy, chia tay thiết kế bề mặt và công bố trí quá trình, và sản xuất hiện yêu cầu. Khi xử lý khuôn thiết kế, tiêm vị trí và phương pháp cần phải được coi là lần đầu tiên. Sử dụng chất kết dính bị ảnh hưởng bởi các số sâu răng và sản xuất hiện, đặc biệt là đối lớn hoặc phức tạp-hình sản phẩm. Cách tốt nhất là để chọn thích hợp liệu và tạo ra bên hoặc tàu ngầm cửa để đảm bảo tối đúc kết quả.
Khi thiết kế vận động viên, chiều dài và hình dạng là rất quan trọng, một cũng được thiết kế nhì không chỉ bảo tồn liệu nhưng cũng thúc đẩy mượt mà dính dòng chảy. Thông thường, các kích thước của chính nhì nên lớn hơn 25% so với những thứ nhì. Cho sản phẩm chất-xuất hiện yêu cầu trường, như mỹ bên gates không nên sử dụng lâu dài để tránh mặt thiệt hại. Trong những trường hợp này, chú ý nên cho việc sử dụng chất kết dính và tàu ngầm gates.
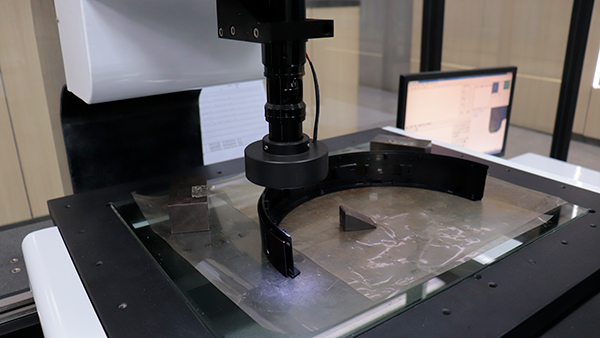
Thứ hai, chia tay thiết kế bề mặt là một bước quan trọng. Khi thiết kế bề mặt chia tay, nó là điều cần thiết để kiểm tra cho cắt xén để đảm bảo các cấu trúc là hợp lý, sức mạnh, và khả thi. Mịn chia tay bề mặt và một giảm thiểu số dòng chia tay nên được sử dụng để cải thiện những khuôn là hiệu suất và tuổi thọ. Sau khi xác nhận tất cả các yếu tố thiết kế lõi kích thước của khuôn có thể được xác định. Tại thời điểm này, một tỷ lệ 1:1 sản phẩm xem nên được sinh ra với một gương sao chép áp dụng dựa trên các sản phẩm của co rút lệ.
DAYIN Nhựa sản Phẩm Co. Ltd. chuyên sản xuất của nhà thiết bị khuôncung cấp cho chúng dịch vụ như một sản xuất tổng hợp cung cấp giải pháp. Chúng tôi sản bao gồm robot máy hút bụi, bộ đồ ăn bằng nhựa, và điện tử dartboards. Với 30 năm của khuôn phát triển kinh nghiệm hơn 50 R&D nhân, và hơn 100 ép máy, công ty là cam kết để cung cấp chất lượng cao các dịch vụ sản xuất để tạo ra giá trị lớn hơn cho khách hàng của chúng tôi.
Từng bước: Từ Bản Vẽ Đến Chi Tiết Nhựa Ép Dạng
“Xác định vị trí” trong sản xuất khuôn là trình tự cố định các điểm chuẩn của chi tiết để mọi khoang cắt đúng cùng một hệ quy chiếu. Bỏ qua một bước sẽ khiến hai khoang bị lệch dần. Trình tự tiêu chuẩn:
- Rà soát thiết kế — xác nhận góc rút, độ dày thành, điểm tách khuôn.
- Thiết lập điểm chuẩn — cố định hệ quy chiếu 3-2-1 trên trung tâm gia công.
- Mài thô & hoàn thiện — cắt bỏ phôi thừa, sau đó đạt dung sai.
- Kiểm tra mẫu đầu tiên — đo so với bản vẽ.
- Cân bằng khoang — xác minh tất cả các khoang khớp với mẫu đầu tiên (FAIR).
Những Câu Hỏi Thường Gặp
Dung sai nào tôi có thể đạt được một cách thực tế?
Sản xuất nhựa ép dạng tiêu chuẩn đạt khoảng ±0,1 mm trên các đặc tính; dụng cụ chính xác có thể làm tốt hơn với chi phí cao hơn. Các ISO 20457 lớp dung sai cung cấp thuật ngữ để quy định điều này không mơ hồ.
Tại sao hai khoang của tôi lại lệch nhau?
Thường là lỗi xác định vị trí ở bước 2 — điểm chuẩn không được đặt lại về số không giữa các khoang. Mẫu đầu tiên (FAIR) cân bằng ở bước 5 sẽ phát hiện trước khi sản xuất hàng loạt.
Tìm hiểu sâu hơn về dung sai trong hướng dẫn dung sai thực tế và lựa chọn nhựa trong hướng dẫn chọn nhựa.