



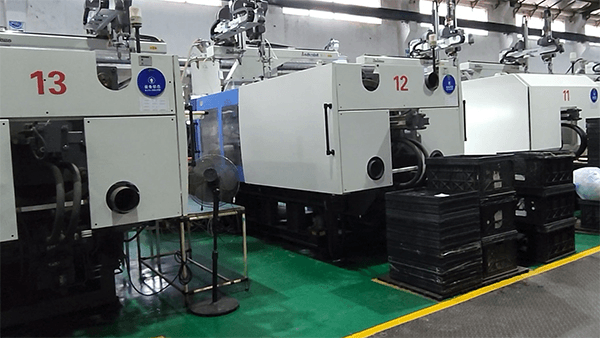
Para resolver defeitos de desvio dimensional no processo de moldagem por injeção, empresas de processamento de moldes plásticos analisam vários fatores que afetam a precisão dimensional do produto, incluindo equipamentos de injeção, projeto e fabricação do molde, condições do processo de moldagem por injeção e matérias-primas. Medidas de controle correspondentes são propostas para melhorar a precisão dimensional.
Conforme a tecnologia de moldagem por injeção avança, as demandas pela precisão dimensional dos produtos continuam crescendo. No entanto, na produção real, os desvios dimensionais podem frequentemente levar a dificuldades de montagem e desperdício de recursos. Portanto, melhorar a precisão dimensional dos produtos moldados por injeção tornou-se um tópico crucial no campo da moldagem.
A DAYIN Plastics realizou análise e pesquisa aprofundadas sobre as causas dos desvios dimensionais em produtos plásticos. Os fatores que contribuem para os erros dimensionais são complexos e variados, incluindo temperatura e umidade externas, bem como fatores internos como cristalização molecular, orientação e mudanças no tensão interna. A análise indica que o projeto e a fabricação do molde, juntamente com as condições do processo de moldagem por injeção, são os principais fatores causadores de erros dimensionais, correspondendo a aproximadamente dois terços dos desvios dimensionais. Adicionalmente, as propriedades dos materiais plásticos, o design do produto e os equipamentos de injeção também impactam a precisão dimensional.
Tipicamente, resinas cristalinas e semicristalinas possuem maior taxa de contração do que resinas não cristalinas, com uma faixa mais ampla de variação de contração. Isso resulta em maiores flutuações de contração nas peças plásticas moldadas. Para resinas cristalinas, um maior grau de cristalinidade reduz o volume molecular, aumentando assim a contração da peça. Além disso, tamanho irregular dos grânulos dos materiais de moldagem, secagem insuficiente ou mistura inconsistente de materiais reciclados e novos também podem levar a flutuações dimensionais nas peças moldadas.
O desvio dimensional é comum na moldagem por injeção. Para alcançar a moldagem por injeção de precisão, são necessários a otimização da estrutura do molde, o ajuste dos parâmetros do processo de moldagem e a seleção adequada de matérias-primas para reduzir ou até mesmo eliminar os desvios dimensionais. Isso ajuda a melhorar o desempenho das peças e garante que as dimensões e funcionalidade do produto atendam aos requisitos de projeto.
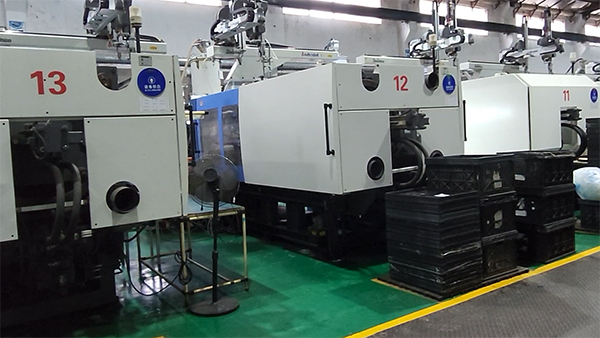
A DAYIN Plastic Products Co., Ltd. dedica-se há 30 anos à fabricação de moldes. por 30 anos. Como contratante profissional de moldagem por injeção e fabricação de moldes, oferecemos serviços completos de OEM/ODM. Somos especialistas em otimizar estruturas de produtos para reduzir custos de molde e injeção, contando com uma equipe completa de design e manufatura que entrega serviços de design de alta qualidade. Nossa instalação de produção abrange 50.000 metros quadrados, equipada com avançados equipamentos de processamento de moldes e vasta experiência em fabricação de moldes. Com mais de 30 anos de experiência em desenvolvimento de moldes, mais de 50 profissionais de P&D e mais de 100 máquinas de moldagem por injeção, a DAYIN é capaz de atender às mais diversas necessidades dos clientes.
Controle Técnico em Oficinas de Moldes: O Que o Painel Não Capta
Sistemas de controle de oficinas de moldes relatam a saúde das máquinas; os controles técnicos que protegem as peças ficam ligeiramente fora do painel:
| Controle fora do painel | O que verifica | Derivação que captura |
|---|---|---|
| Programa de calibração de instrumentos | As medições significam o que dizem | Mentiras de medição lenta |
| Fotografia de primeira peça | Linha de base visual por ferramenta | Decoemente cosmético gradual |
| Análise de fluido refrigerante e hidráulico | Saúde do fluido por trás dos painéis | Degradação ao longo da temporada |
| Levantamentos de temperatura do aço | Real versus setpoint na cavidade | Otimismo do controlador |
A linha de calibração é a fundação sob cada número que o painel mostra: instrumentos que derivam fazem máquinas honestas reportarem peças desonestas, e a oficina persegue fantasmas de produção enquanto a régua em si está incorreta. A linha de levantamento é a parente de controle de temperatura do mesmo insight — os controladores creem nos seus próprios termopares, e a superfície da cavidade pode discordar em graus que o controlador nunca vê. A linha de fotografia é a mais barata do conjunto e a mais humana: primeiras peças fotografadas em um ângulo consistente constroem uma memória visual que sobrevive a cada mudança de equipe, e a decadência gradual — o tipo que nenhuma medição individual captura — se torna visível em uma comparação lado a lado de um ano para o outro. O controle técnico, neste sentido mais amplo, trata menos de mais sensores e mais de verificar os verificadores. As etapas de processamento sob controle estão em processamento de moldes, e a sequência de inspeção em inspeção de peças. Referência: prática de CEP e sistemas de qualidade.