



Com a crescente concorrência do mercado e os rápidos avanços tecnológicos, o processamento de peças moldadas por injeção técnicas estão em constante evolução. Atualmente, as empresas de fabricação de moldes de injeção, tanto nacionais quanto internacionais, adotam amplamente tecnologias avançadas como CAD/CAM, impressão 3D, usinagem de alta velocidade e manufatura inteligente, melhorando significativamente a precisão, a eficiência e a flexibilidade da produção de moldes. Além disso, o surgimento de novos materiais e processos, como materiais de liga inovadores e polímeros, apresenta ainda mais oportunidades para o desenvolvimento futuro dos moldes de injeção.
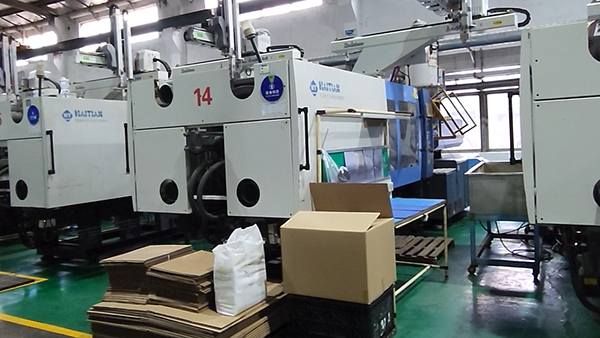
No processo de fabricação de moldes de injeção, dominar técnicas principais é essencial para melhorar a qualidade e a eficiência da produção. Primeiro, é crucial controlar rigorosamente o processo de tratamento térmico do aço e a precisão de usinagem das ligas de alumínio para garantir que a dureza, a resistência ao desgaste e outros indicadores de desempenho do molde atendam aos padrões exigidos. Segundo, escolher técnicas apropriadas, como usinagem e maquinação por descarga elétrica (EDM), é importante, juntamente com o uso pleno das tecnologias CAD/CAM para reduzir a carga de trabalho do polimento manual de moldes. Além disso, fortalecer a comunicação e a colaboração com a equipe de teste de moldes e resolver prontamente os problemas que surgem durante os testes pode melhorar significativamente a eficiência e a qualidade dos ajustes do molde.
DAYIN Produtos de Plástico Ltda. é especializada na fabricação de moldes para eletrodomésticos, oferecendo serviços OEM/ODM como provedora integrada de soluções completas de manufatura. Nossos produtos desenvolvidos incluem robôs aspiradores, louças de plástico e tabuleiros eletrônicos de dardos. Com 30 anos de experiência em desenvolvimento de moldes, uma equipe de mais de 50 profissionais de P&D e mais de 100 máquinas de injeção de plástico, estamos dedicados a fornecer serviços de manufatura de alta qualidade aos nossos clientes, nos esforçando para criar maior valor para eles.
Janelas de Processo: As Cinco Variáveis que os Operadores Realmente Ajustam
Por trás de toda operação de moldagem estável, existe uma janela de processo documentada com cinco variáveis ao vivo:
| Variável | Ajusta | Sintoma típico quando fora de especificação |
|---|---|---|
| Perfil de temperatura | Fluxo do fundido e degradação | Preenchimentos curtos ou descoloração |
| Velocidade de injeção | Padrão de preenchimento, calor por cisalhamento | Linhas de solda, marcas de queimadura |
| Perfil de empacotamento/segurar | Peso, reboleção, deriva dimensional | Marcas de reboleção, flash |
| Coxim e posição | Consistência de injeção para injeção | Variação de peso entre cavidades |
| Tempo de resfriamento | Custo do ciclo, rigidez da peça | Empenamento na ejeção, ou segundos desperdiçados |
O que transforma cinco controles em um processo repetível é a medição: peso da peça na cavidade, tempo de ciclo e dimensões críticas rastreadas em gráficos, para que a deriva seja vista no gráfico antes de ser sentida na montagem. Este é o controle estatístico de processo em sua forma mais simples e lucrativa — nenhum software é necessário para começar, apenas disciplina. As técnicas que o suportam estão em precisão de tolerância e repetibilidade e a visão de normas em normas de processo em fábricas chinesas. Referência: controle estatístico de processo e moldagem por injeção.
A Folha da Manhã: CEP Sem Software
O controle estatístico de processo pode começar no papel e ainda assim mudar uma linha de produção. A folha da manhã: uma página por máquina por turno, registrando peso da injeção, tempo de ciclo e as duas dimensões mais críticas da peça — cinco injeções, cinco linhas, cinco minutos. Trace os números como pontos simples; os padrões chegam sem nenhum curso de estatística. Uma tendência de peso da injeção crescente em configurações estáveis significa que o anel de verificação está desgastando; uma dimensão em deriva com a temperatura do molde significa que o registro de resfriamento precisa de uma coluna; duas cavidades discordando significa que a ferramenta, não o processo. A folha também disciplina as mudanças: qualquer ajuste de parâmetro ganha uma linha na mesma página, para que o próximo turno herde o raciocínio, não apenas a configuração. As fábricas que mantêm esse hábito por um trimestre geralmente descobrem que não precisam mais de convenceção sobre software de CEP — elas o precisam apenas para se manter no mesmo ritmo do que o papel já lhes ensinou.