



Existem diversos métodos para injeção de plástico na China, e hoje compartilharemos uma técnica única e avançada de processamento de moldes plásticos, esperando que seja benéfica para você. Este método, baseado no movimento relativo entre o eletrodo da ferramenta e a peça, inclui tecnologias como perfuração por descarga elétrica e EDM a fio (Usinagem por Descarga Elétrica). Essas técnicas são adequadas para a fabricação de cavidades complexas integradas e podem utilizar diretamente suas superfícies inclinadas para o processamento, bem como para o processamento preciso de folgas de punção. Este método oferece maior resistência ao desgaste e uma vida útil mais longa.
As características de processamento de moldes plásticos podem ser resumidas em vantagens e desvantagens. As vantagens incluem maior precisão no processamento do molde, estrutura de molde simplificada, durabilidade aprimorada e encurtamento do ciclo de trabalho geral. Embora existam algumas desvantagens ao usar este método, os benefícios são frequentemente mais proeminentes, tornando suas vantagens o foco principal.
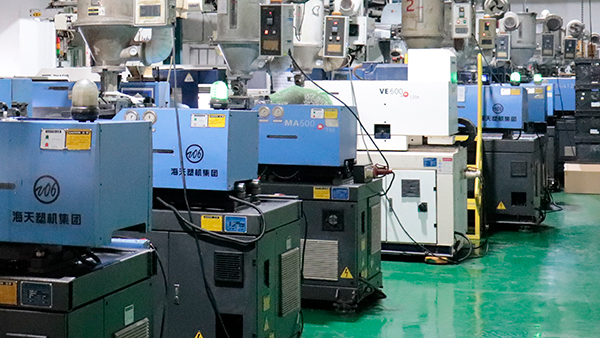
DAYIN Produtos de Plástico Ltda. especializa-se na fabricação de moldes para eletrodomésticos e fornece serviços de manufatura por contrato OEM/ODM como fornecedor de soluções completas integrando P&D e produção. Nossos principais produtos incluem aspiradores de pó robóticos, talheres de plástico e tableaux eletrônicos de dardos. Com 30 anos de experiência em desenvolvimento de moldes, mais de 50 profissionais de P&D e mais de 100 máquinas de injeção de plástico, estamos comprometidos em fornecer serviços de manufatura de alta qualidade e criar maior valor para nossos clientes.
O Que Torna Uma Técnica Distintiva: Variantes de Processo Explicadas
“Uma técnica única” geralmente significa uma das variantes estabelecidas de moldagem aplicadas com disciplina. As variantes que valem a pena conhecer:
| Variante | O que adiciona | Onde vence |
|---|---|---|
| Moldagem com inserto | Peças de metal ou plástico encapsuladas durante a moldagem | Roscas, contatos, juntas fortes sem parafusos |
| Sobremoldagem | Camada macia sobre substrato rígido | Cabos, selos, peças de consumo em dois tons |
| Assistência a gás | Seções grossas ocas, menos rebaixos | Cabos, peças grandes e planas |
| Moldagem de paredes finas | Paredes sub-1 mm em alta velocidade | Carcaças de eletrônicos, economia de peso e material |
| IMD / decoração em moldagem | Filme aderido durante a moldagem | Superfícies decoradas resistentes a riscos |
A “unicidade” raramente é a própria variante — é a disciplina de projeto de ferramentas e parâmetros para executá-la de forma repetitiva em volume. Peças IMD que chegam sem ondulações, peças de paredes finas que mantêm a tolerância, insertos que nunca se deslocam: isso vem da engenharia de moldes, não de uma máquina secreta. Duas análises aprofundadas do mesmo chão de fábrica: Marcas de ondulação no IMD e por que os fabricantes usam insertos. Contexto: processos de moldagem e moldagem por injeção.
Escolhendo uma Variante: Onde o Custo Realmente Adiciona
Cada variante de moldagem compra capacidade com uma moeda específica. A moldagem de insertos gasta complexidade de ferramenta e tempo de ciclo — insertos devem ser carregados ou posicionados por robôs, e um inserto solto anula uma cavidade. A sobre-moldagem gasta engenharia de compatibilidade de materiais: os dois polímeros devem aderir ou se intertravar mecanicamente, e a fórmula de adesão é trabalho de tentativa. A assistência a gás gasta sofisticação no controle de processo — canais de gás e janelas de penetração são ajustados por peça. A moldagem de paredes finas gasta capacidade da máquina: alta velocidade e pressão de injeção, moldes rígidos e tolerância zero para preenchimento irregular. O IMD gasta disciplina de sala limpa — uma partícula de poeira sob o filme é uma peça visível descartada. Orçamente a moeda antes de escolher a capacidade; variantes precificadas apenas pelo custo da peça decepcionam na linha de custo total do projeto.